- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Structure principale et principe de fonctionnement des cintreuses de profilés
Structure principale et principe de fonctionnement des cintreuses de profilés
Les cintreuses de profilés sont des équipements essentiels pour le formage des métaux. Elles sont conçues pour répondre aux besoins de mise en forme de profilés aux formes irrégulières et pallient les limites des rouleuses et des cintreuses traditionnelles, qui ne peuvent traiter les profilés autres que les tôles. Largement utilisées dans la construction, la fabrication industrielle et la réparation, elles évoluent autour de trois axes majeurs : polyvalence, précision et productivité.
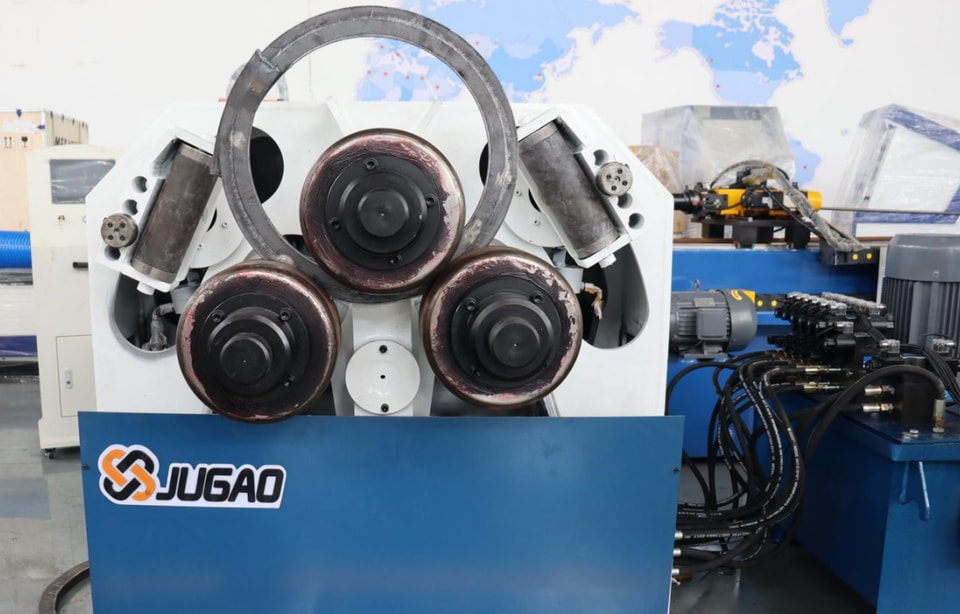
Caractéristiques et types de cintreuses de profilés :
1. Positionnement industriel et valeur ajoutée
Ces équipements de formage spécialisés permettent de cintrer en arc ou de mettre en forme des profilés de différentes sections : cornières, profilés en U, poutres en I, tubes carrés et rectangulaires, tubes de formes spéciales, profilés en aluminium et profilés en acier inoxydable. Ils prennent en charge le cintrage à froid comme le cintrage à chaud, des opérations de roulage d’arcs simples jusqu’au formage complexe de pièces aux angles et courbures multiples. Ils comptent parmi les équipements essentiels pour la fabrication de composants métalliques de forme irrégulière.
2. Fonctions et domaines d’application
Ces équipements couvrent toutes les étapes, de l’ébauche au formage de précision. Outre le cintrage de base, ils peuvent intégrer des fonctions auxiliaires telles que le planage, le cisaillage et le poinçonnage pour réaliser une mise en forme en une seule opération. Ils répondent aussi bien aux besoins de production en série à haut rendement qu’aux demandes hors standard pour les petites séries et les pièces unitaires. Ils sont compatibles avec la plupart des métaux malléables, notamment l’acier au carbone, l’acier inoxydable, les alliages d’aluminium et les alliages de cuivre.
3. Principaux critères de classification
Les cintreuses de profilés disponibles sur le marché se classent principalement selon trois critères : le mode d’entraînement (mécanique, hydraulique ou CNC à servomoteur), la configuration (installation fixe intégrée à une ligne de production ou équipement mobile pour intervention sur site) et le procédé de formage (cintrage par roulage, par pression ou par traction). Chaque type répond à des applications, des exigences de précision et des budgets différents. 4. Différences avec les équipements similaires
Contrairement aux rouleuses de tôles, conçues uniquement pour les matériaux plats et incapables de traiter les profilés à cavités fermées ou à ailes ouvertes, les cintreuses de profilés s’adaptent à des sections variées. Contrairement aux cintreuses conventionnelles, qui réalisent uniquement des angles droits ou rectilignes sans cintrage en arc continu, elles permettent de former des courbes continues. Enfin, contrairement aux cintreuses de tubes, réservées aux tubes creux et inadaptées aux profilés pleins ou ouverts de forme irrégulière, elles offrent une polyvalence bien supérieure.
Structure principale et principe de fonctionnement :
1. Système de transmission de puissance
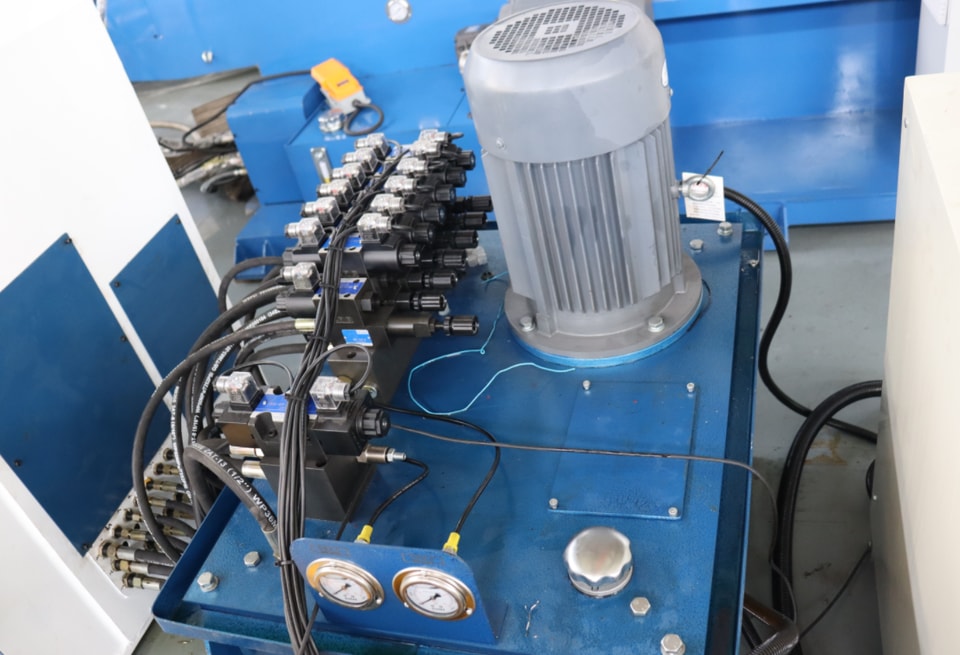
Au cœur de la transmission de puissance, le système est choisi en fonction de l’application. L’entraînement mécanique transmet la puissance au moyen d’un moteur, d’un réducteur et d’un système de pignon et crémaillère. Compact et peu coûteux à entretenir, il convient au traitement des profilés légers et de dimensions moyennes. L’entraînement hydraulique repose sur des vérins alimentés par une centrale hydraulique, assurant une force stable et une bonne résistance aux surcharges ; il est adapté aux profilés à parois épaisses et à dureté élevée. Les systèmes CNC à servomoteur entraînent directement l’actionneur à l’aide d’un servomoteur à réponse rapide, pour une précision de commande accrue et une consommation énergétique réduite, idéale pour les applications de haute précision.
2. Mécanisme de serrage et d’alimentation des profilés
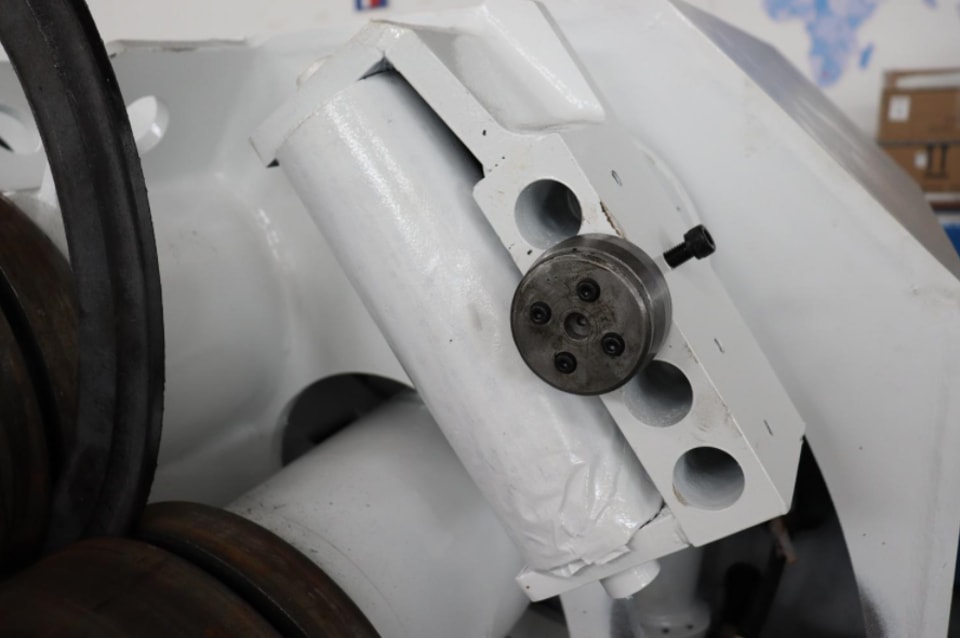
Ce mécanisme assure le positionnement précis, le serrage fiable et l’alimentation des profilés selon les besoins. Il est généralement équipé de modules de serrage à écartement réglable pour s’adapter aux différentes largeurs d’ailes et hauteurs de section. Certains modèles disposent également de rouleaux antidérapants, de butées de positionnement et de dispositifs de détection d’angle. Ces éléments évitent le glissement et le déplacement pendant l’usinage et garantissent la stabilité des dimensions de cintrage dès le serrage.
3. Mécanisme de cintrage
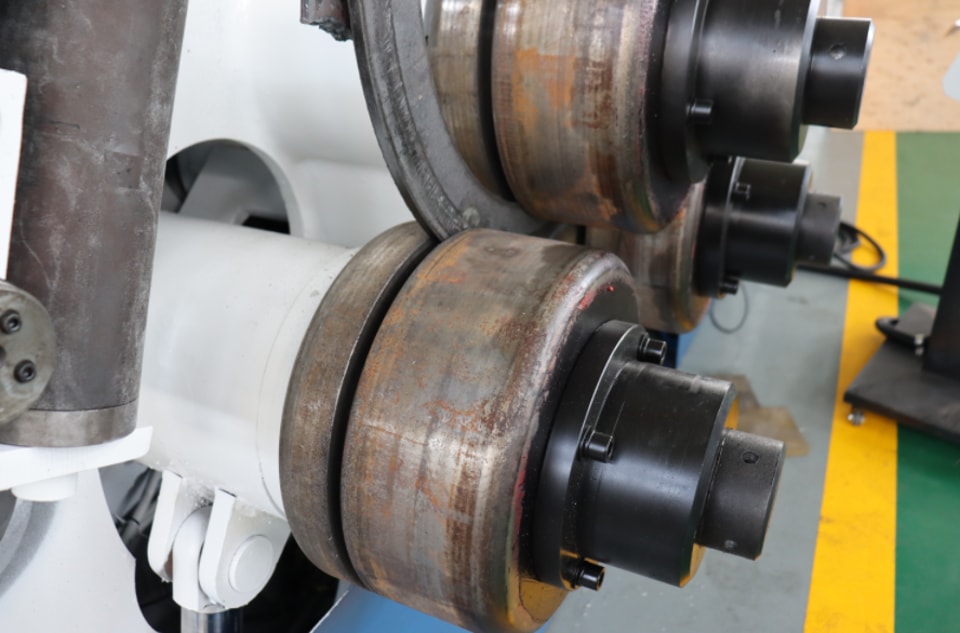
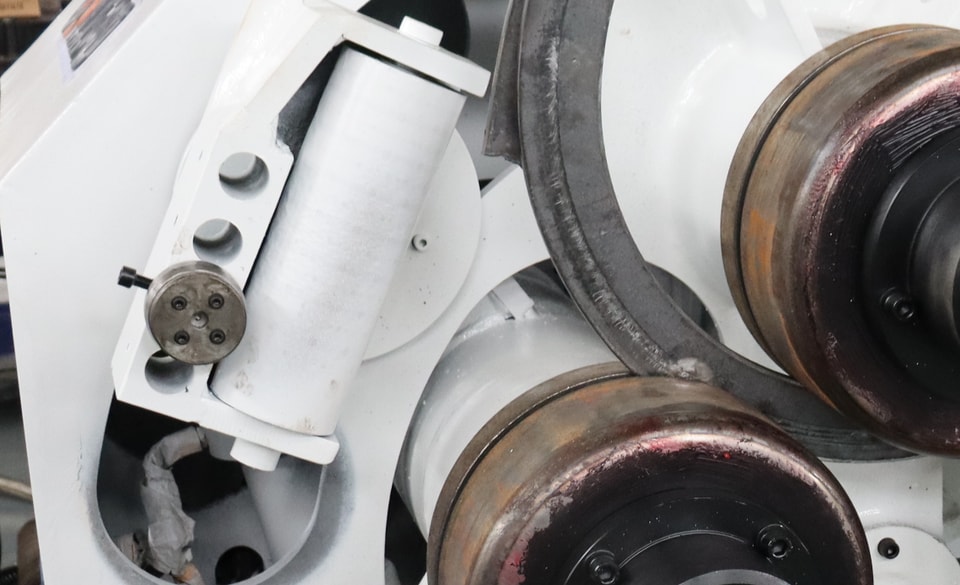
C’est l’élément central qui assure directement le formage des profilés. Chaque procédé répond à des besoins différents. Le cintrage par roulage utilise plusieurs jeux de galets à angle réglable qui tournent pour cintrer progressivement le profilé. La déformation est uniforme, ce qui convient au formage d’arcs de grand rayon. Le cintrage par pression comprime le profilé entre des matrices supérieure et inférieure pour une grande précision, adaptée aux angles et aux arcs de petit rayon. Le cintrage par traction applique une tension aux deux extrémités du profilé serré tout en exerçant une pression avec un poinçon. Il limite ainsi les plis sur la face intérieure lors du cintrage de profilés longs et convient aux pièces longues à forte courbure.
4. Systèmes auxiliaires
Ces systèmes regroupent les dispositifs de sécurité et les modules d’assistance au procédé. Les dispositifs de sécurité comprennent généralement une protection contre les surcharges, un freinage d’urgence et des protège-mains anti-pincement afin de prévenir les accidents. Selon les besoins, les modules d’assistance peuvent intégrer des systèmes de régulation de la température pour le cintrage à chaud, des protections anti-rayures pour la surface des profilés et des mécanismes d’évacuation des chutes. Ils répondent aux exigences spécifiques du procédé et améliorent le rendement en pièces conformes.
Procédés adaptés et fonctionnement des cintreuses de profilés :
1. Adaptation du procédé aux différents matériaux
Pour les profilés métalliques ductiles, tels que l’acier au carbone et l’acier inoxydable, il est possible de réaliser un cintrage à froid en ajustant la vitesse de cintrage et la force de serrage, sans chauffage supplémentaire et avec un gain de productivité. Pour les matériaux très ductiles, comme les alliages d’aluminium et de cuivre, il faut maîtriser la vitesse de cintrage afin d’éviter les fissures de traction en surface. Les aciers alliés à haute dureté et les profilés à parois épaisses nécessitent généralement un préchauffage ou un cintrage à chaud pour réduire la résistance à la déformation et prévenir les fissures de formage.
2. Points clés pour maîtriser le cintrage
Avant l’usinage, les profilés doivent être préparés afin d’éliminer les bavures et les traces d’huile en surface, qui peuvent provoquer un glissement ou des dommages pendant le serrage. Pendant le cintrage, la vitesse doit être adaptée au matériau et aux dimensions de la section : une vitesse excessive peut provoquer des fissures, tandis qu’une vitesse trop faible réduit la productivité. Pour les pièces cintrées en plusieurs segments, il est essentiel de contrôler précisément le positionnement de chaque segment afin de garantir un assemblage correct.
3. Prévenir les défauts de formage courants
Les fissures sur la face extérieure du profilé indiquent généralement que la déformation dépasse la limite d’allongement du matériau. Pour les éviter, augmentez le rayon de cintrage, réduisez la vitesse et préchauffez le matériau si nécessaire. Les plis sur la face intérieure sont souvent dus à une contrainte de compression excessive ; ils peuvent être réduits en ajustant l’écartement de la matrice et en augmentant l’effort de traction. Si le retour élastique entraîne un écart d’angle, corrigez-le en appliquant un angle de compensation et en augmentant le temps de maintien.
4. Principes avancés de pilotage numérique
En renseignant à l’avance les paramètres de section, les propriétés du matériau et les plans de formage, les machines CNC peuvent sélectionner automatiquement le parcours de cintrage approprié et éviter les réglages manuels répétés. Elles peuvent mémoriser une bibliothèque de procédés courants et rappeler directement les paramètres pour des pièces similaires, ce qui simplifie considérablement leur utilisation. Certains modèles surveillent également le formage en temps réel et déclenchent immédiatement une alarme en cas d’effort de cintrage anormal ou d’écart de positionnement, afin d’éviter la production de lots non conformes.