- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Comment la lubrification améliore-t-elle la précision d’une cintreuse de tubes ?
Comment la lubrification améliore-t-elle la précision d’une cintreuse de tubes ?
Lorsque la précision de cintrage pose problème, la plupart des personnes’ont d’abord le réflexe de vérifier l’outillage, d’ajuster les paramètres ou de recalibrer la machine. Ces mesures sont tout à fait pertinentes, mais un facteur est souvent négligé : la lubrification.
J’ai rencontré de nombreux ateliers où, malgré l’utilisation d’un outillage neuf, le réglage fin des paramètres et l’étalonnage des équipements, la qualité des tubes cintrés restait irrégulière. La cause s’est finalement révélée être une lubrification insuffisante. Lorsque la lubrification fait défaut, les frottements augmentent et l’écoulement du matériau devient irrégulier,—ce qui nuit à la fois à l’angle de cintrage et à la qualité de surface de la pièce.
I. Pourquoi la lubrification influe directement sur la précision
Lors du cintrage, le tube glisse et se déforme dans l’outillage. Des frottements excessifs entraînent une répartition inégale des contraintes et rendent la déformation difficile à maîtriser. Il peut en résulter un amincissement sur le rayon extérieur, des plis sur le rayon intérieur et un retour élastique irrégulier. L’acier inoxydable, l’aluminium et les tubes à paroi mince sont particulièrement sensibles aux variations de frottement.
Une lubrification adaptée réduit les frottements et permet au matériau de s’écouler plus régulièrement. Le tube suit ainsi la trajectoire de cintrage prévue, les angles obtenus sont homogènes et la surface est protégée contre les rayures et le grippage.
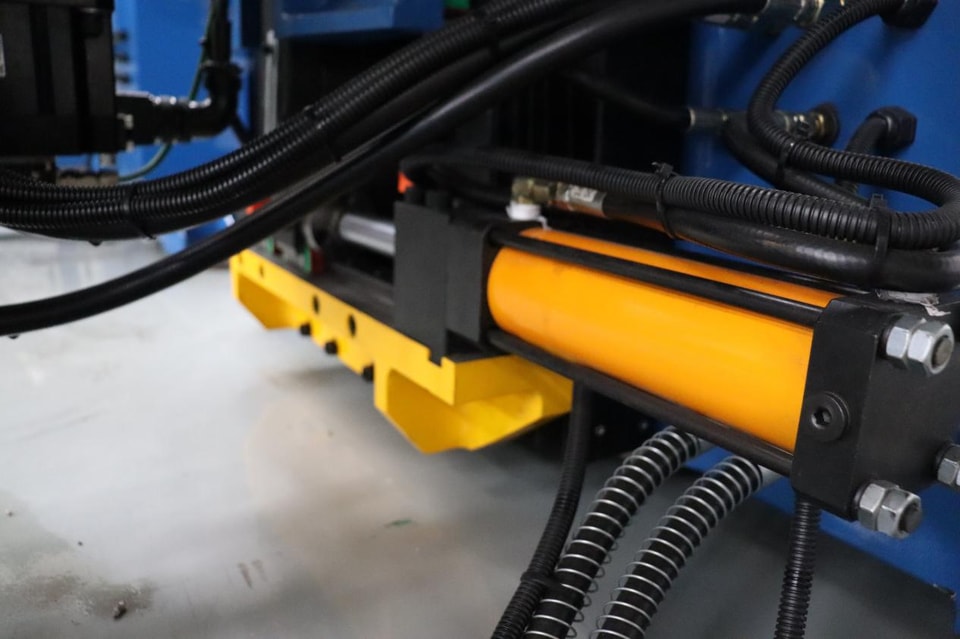
II. Points de lubrification essentiels : n’en négligez aucun
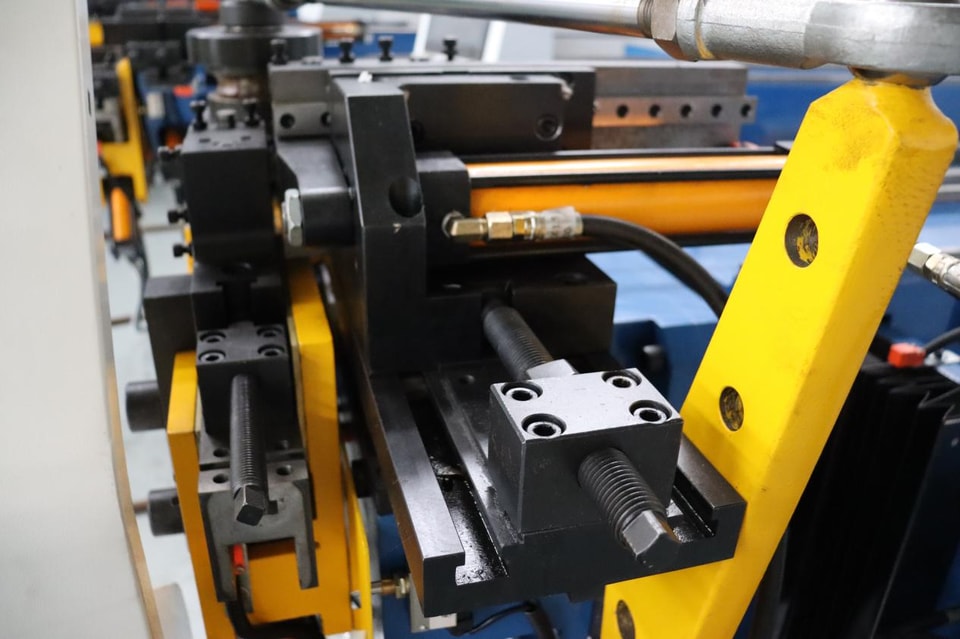
Mandrin et tige de mandrin : le mandrin soutient l’intérieur du tube et subit des pressions et des températures élevées pendant le fonctionnement. Une lubrification insuffisante accélère son usure, risque d’endommager la paroi intérieure du tube et compromet la stabilité du rayon de cintrage. Ce point est particulièrement important pour le cintrage de tubes à paroi mince ou à faible rayon.
Matrice de cintrage et matrice de pression : les surfaces de contact entre le tube et la matrice de cintrage doivent rester lisses. Un film lubrifiant fin et uniforme réduit la résistance de surface et prévient les rayures et les marques de frottement. En production de série, ce film contribue de manière essentielle à la régularité de chaque tube cintré.
Matrice de serrage et matrice d’essuyage : la matrice de serrage doit maintenir une force de préhension stable ; la lubrification doit être précisément dosée—car une quantité insuffisante ou excessive peut provoquer un glissement. La lubrification de la matrice d’essuyage est indispensable pour éviter la formation de plis au début du cintrage.
III. Bien choisir son lubrifiant
L’acier inoxydable nécessite généralement des lubrifiants extrême pression en raison de sa forte résistance à la déformation. Pour les tubes en aluminium, privilégiez des lubrifiants à faible résidu afin d’éviter toute contamination de surface. Un lubrifiant inadapté peut dégrader les performances et, pire encore, laisser des résidus susceptibles de corroder l’outillage.
En outre, une quantité plus importante n’est pas forcément préférable. Un excès de lubrifiant peut retenir la poussière et les particules métalliques, formant une pâte abrasive qui accélère l’usure. Il est bien plus efficace de contrôler la quantité appliquée et d’éliminer régulièrement l’excédent que d’ajouter toujours plus de lubrifiant.
IV. L’importance d’une application correcte
Avant l’application, nettoyez soigneusement les surfaces de la matrice, du mandrin et du tube. Un ancien lubrifiant mêlé à des débris ne lubrifie pas correctement et augmente même les frottements.
Le lubrifiant doit être appliqué uniformément et de façon régulière. Qu’il soit appliqué au pinceau, par pulvérisation ou au moyen d’un système de lubrification automatisé, l’objectif est d’assurer une lubrification homogène sur chaque tube et chaque surface de contact. En production continue, effectuez des contrôles réguliers. En cas de variation de température ou de changement de lot de matériau, un léger ajustement de la quantité appliquée peut s’avérer nécessaire.
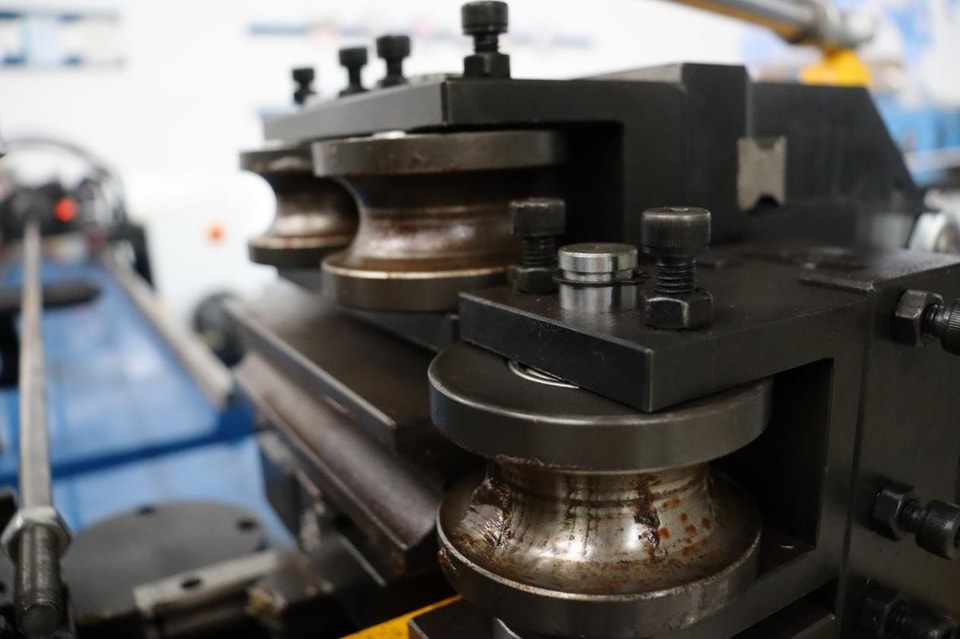
V. Deux erreurs fréquentes de lubrification
Une lubrification excessive provoque des glissements. Si la zone de serrage contient trop de lubrifiant, le tube ne peut pas être maintenu fermement et risque de glisser pendant le cintrage, ce qui fausse les angles. Dosez correctement le lubrifiant pour garantir un positionnement stable.
Négliger le calendrier de lubrification. Appliquer du lubrifiant uniquement quand on y pense—ou ne pas en appliquer du tout—entraîne des conditions de frottement irrégulières et, par conséquent, une qualité de cintrage instable. Intégrez la lubrification à votre programme d’entretien courant et effectuez-la aux intervalles et aux endroits prévus pour obtenir des résultats réguliers.
VI. En bref
La lubrification ne se limite pas à l’entretien courant : elle fait partie intégrante du contrôle de précision. En choisissant le bon lubrifiant, en l’appliquant aux bons endroits, en maîtrisant la quantité utilisée et en respectant un calendrier régulier, vous améliorerez sensiblement la régularité des angles de cintrage et la qualité de surface de vos tubes.