- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Comment améliorer la précision grâce au réglage et au calibrage des cintreuses de tubes ?
Comment améliorer la précision grâce au réglage et au calibrage des cintreuses de tubes ?
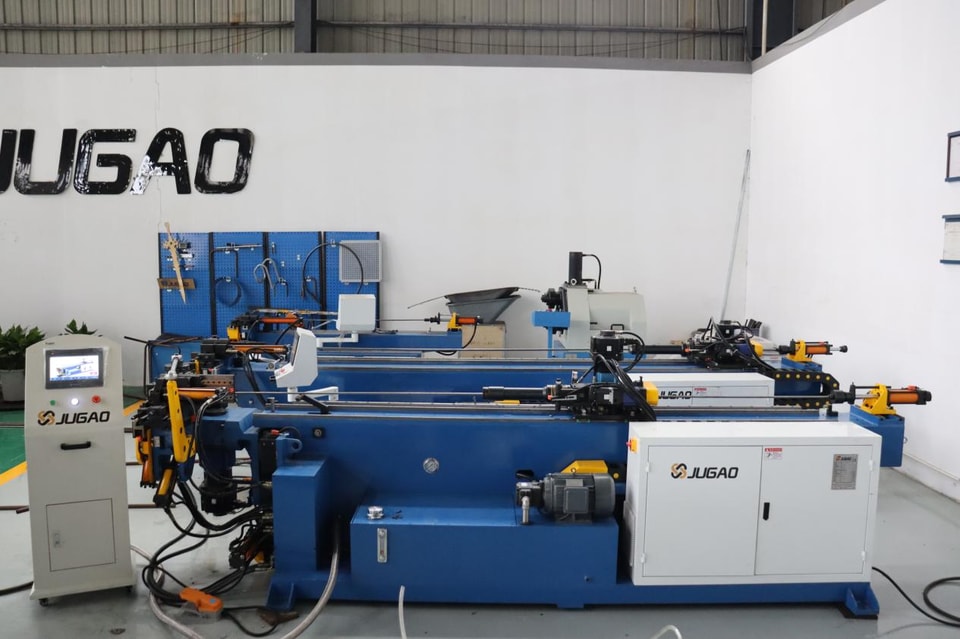
En matière de précision de pliage, tout repose sur deux éléments : une préparation correcte et un calibrage précis. Si la préparation est mauvaise, les réglages ultérieurs ne serviront à rien ; si le calibrage est incorrect, même la meilleure machine ne pourra pas produire de pièces conformes aux spécifications. J’ai vu de nombreux ateliers équipés de machines haut de gamme où les angles de pliage variaient de façon imprévisible. Après vérification, la cause se trouvait invariablement dans les opérations de préparation et de calibrage.
I. Préparatifs avant le réglage
Commencez par dégager et ranger la zone de travail. Le désordre autour de la machine augmente le risque de chocs accidentels pendant son fonctionnement et complique la surveillance de son état. Vérifiez que la machine est solidement ancrée et que les boulons de fixation ne sont pas desserrés. Contrôlez la planéité du socle à l’aide d’un niveau de précision : la moindre irrégularité peut entraîner des angles de pliage imprécis.
II. Le choix des outillages est essentiel
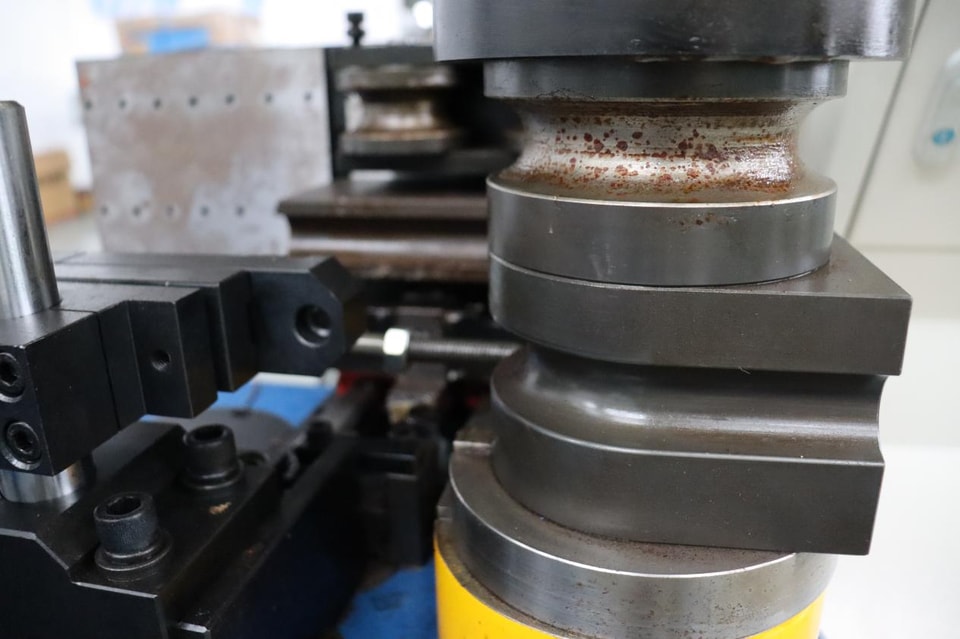
Les composants — matrice de cintrage, matrice de serrage, matrice de pression, mandrin et matrice d’essuyage — doivent être choisis en fonction du matériau du tube, de l’épaisseur de sa paroi et de son diamètre extérieur. L’acier inoxydable et l’acier au carbone nécessitent des outillages différents, tout comme les tubes à paroi mince et ceux à paroi épaisse. Un mauvais choix d’outillage sera difficile à corriger par la suite, quels que soient les réglages des paramètres.
Installez soigneusement les outillages sélectionnés. Assurez-vous que le mandrin est centré, que la matrice de pression est alignée avec la matrice de cintrage et que le système de serrage est solidement fixé. Nettoyez soigneusement les surfaces de montage afin qu’aucun copeau métallique ni résidu ne reste coincé dessous. Enfin, appliquez du lubrifiant après l’installation pour réduire les frottements pendant le cintrage.
III. Configuration des paramètres de la machine
Accédez au système de commande et saisissez les paramètres, notamment l’angle et la vitesse de cintrage, la pression de serrage et la distance de retrait du mandrin. Ces valeursne sont pas fixes : elles doivent être adaptées au matériau du tube et au rayon de cintrage. Pour éviter les fissures, réduisez la vitesse de cintrage avec les aciers à haute résistance. Avec les tubes en aluminium, procédez à des réglages plus fins pour éviter de déformer leur surface. Lors du premier traitement d’un diamètre donné, commencez par des paramètres prudents, puis optimisez-les progressivement après avoir effectué des essais de cintrage.
IV. Étapes de calibrage
Étape 1 : Mise à zéro de tous les axes. Ramenez l’axe de rotation, le bras de cintrage et le chariot d’avance à leur position zéro. Une mise à zéro précise définit le point de référence de toutes les opérations ultérieures. C’est particulièrement important pour les pièces comportant plusieurs cintrages, car les erreurs s’accumulent si la position zéro est imprécise.
Étape 2 : Calibrage de l’angle de cintrage. Réalisez un cintrage d’essai, mesurez l’angle réel à l’aide d’un rapporteur numérique et comparez-le à la valeur programmée. Les métaux subissent un retour élastique qui nécessite une compensation. Ajoutez à la valeur de compensation l’écart entre l’angle mesuré et l’angle prédéfini, puis effectuez un nouvel essai jusqu’à obtenir des angles concordants.
Étape 3 : Calibrage de la longueur d’avance. Sur les machines à alimentation automatique, vérifiez que l’axe d’avance atteint la bonne position. Un écart de seulement 0,5 mm peut entraîner un désalignement des extrémités après plusieurs cintrages. Effectuez plusieurs essais d’avance, mesurez le déplacement réel et affinez les paramètres du servomoteur.
Étape 4 : Calibrage de l’axe de rotation. Les pièces complexes nécessitent une rotation à un angle précis entre les cintrages. À l’aide d’un rapporteur ou d’un goniomètre rotatif, comparez l’angle de rotation réel à la valeur programmée. En cas d’écart, corrigez la valeur de calibrage de la rotation sur le panneau de commande.
Étape 5 : Essai complet de cintrage. Une fois tous les axes calibrés, exécutez le programme complet et vérifiez la pièce par rapport aux plans techniques : contrôlez l’ovalisation, l’amincissement de la paroi, le rayon de cintrage et la précision angulaire. La production en série ne peut commencer qu’une fois toutes les spécifications respectées.
V. Quels problèmes la préparation et le calibrage permettent-ils de résoudre ?
La maîtrise du retour élastique gagne en précision et la régularité des angles s’améliore. Un bon alignement des matrices réduit les risques de plis et de fissures sur les tubes. Le calibrage précis des axes d’avance et de rotation améliore la précision dimensionnelle des pièces comportant plusieurs cintrages. La diminution des retouches et des réglages permet naturellement d’accroître la productivité.
VI. Conseils pratiques
Vérifiez le calibrage après tout changement important d’outillage ou tous les 200 à–300 cycles de cintrage. Les pièces exigeant une grande précision nécessitent des contrôles plus fréquents.
Effectuez un cintrage d’essai à chaque changement de lot de matériau. Les tubes de différents fournisseurs ou lots peuvent présenter des retours élastiques variables ; les valeurs de compensation existantesrisquent donc de ne plus convenir.
L’acier inoxydable présente un retour élastique important. Veillez à assurer un soutien adéquat par le mandrin, réduisez la vitesse de cintrage et augmentez la valeur de compensation angulaire de façon appropriée.
Une fois tous les paramètres optimisés, enregistrez-les et archivez-les. Vous pourrez réutiliser directement ces réglages pour produire ultérieurement des pièces identiques, sans perdre de temps en essais successifs.
VII. Foire aux questions
À quelle fréquence faut-il calibrer une cintreuse de tubes ? Un calibrage est nécessaire après un changement de matrice, avant une production en grande série ou dès que vous constatez une dérive de l’angle de cintrage. Il n’existe pas de fréquence fixe : tout dépend de l’intensité d’utilisation.
Comment maîtriser le retour élastique des tubes en acier inoxydable ? Trois éléments doivent être pris en compte simultanément : utiliser un soutien adapté du mandrin, réduire la vitesse de cintrage et compenser précisément le retour élastique.
Faut-il effectuer un cintrage d’essai à chaque changement de matériau ? Oui. Les propriétés varient selon le type de matériau et le lot ; le cintrage d’essai est donc le moyen le plus fiable de vérifier les réglages.
La préparation et le calibrage peuvent sembler fastidieux, mais ils sont le fondement de la précision de cintrage. Prendre le temps de bien réaliser cette étape garantit ensuite un processus de production fluide.