- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Quels sont les points essentiels à prendre en compte lors de l’installation des composants d’une cintreuse de tubes ?
Quels sont les points essentiels à prendre en compte lors de l’installation des composants d’une cintreuse de tubes ?
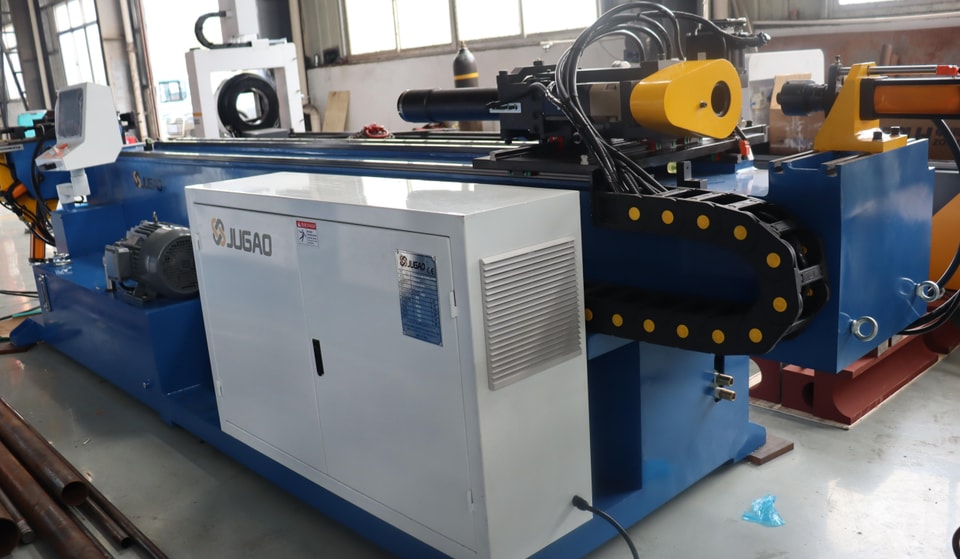
Le secteur des cintreuses de tubes apporte un soutien technique croissant à l’industrie manufacturière. Selon les statistiques de répartition des ventes par secteur, la tôlerie représente 35 %, l’automobile 34 %, l’aéronautique 12 % et les autres secteurs 19 %. Des outillages de qualité pour cintreuses de tubes peuvent également séduire les utilisateurs. Ceux-ci recherchent toujours des produits offrant un bon rapport qualité-prix. Des équipements de qualité améliorent l’efficacité de l’entreprise, réduisent les coûts de transformation et augmentent les bénéfices. Quels sont donc les points essentiels à prendre en compte lors de l’installation des composants d’une cintreuse de tubes ?
I. Maîtriser le retour élastique de la cintreuse de tubes– Sans mandrin, le retour élastique est important. Il faut en tenir compte lors du choix de la matrice de cintrage. Selon le rayon de cintrage, le tube peut reprendre un angle de 2 à 10 degrés, et son rayon peut également augmenter. Plus le rayon de cintrage est petit, moins le retour élastique est important. Celui-ci dépend de la position de la matrice et de la pression. Cette méthode permet d’obtenir différents rayons avec une même matrice. La position du mandrin peut également provoquer un retour élastique important, réduire l’angle de cintrage et augmenter le rayon. Lorsque le rayon augmente, il faut avancer le mandrin vers le point de tangence. Il n’existe pas de formule toute faite pour régler la position du mandrin. En règle générale, si l’angle de retour élastique dépasse 3 degrés, le mandrin est trop en retrait et le rayon de cintrage du tube est supérieur à celui de la matrice.
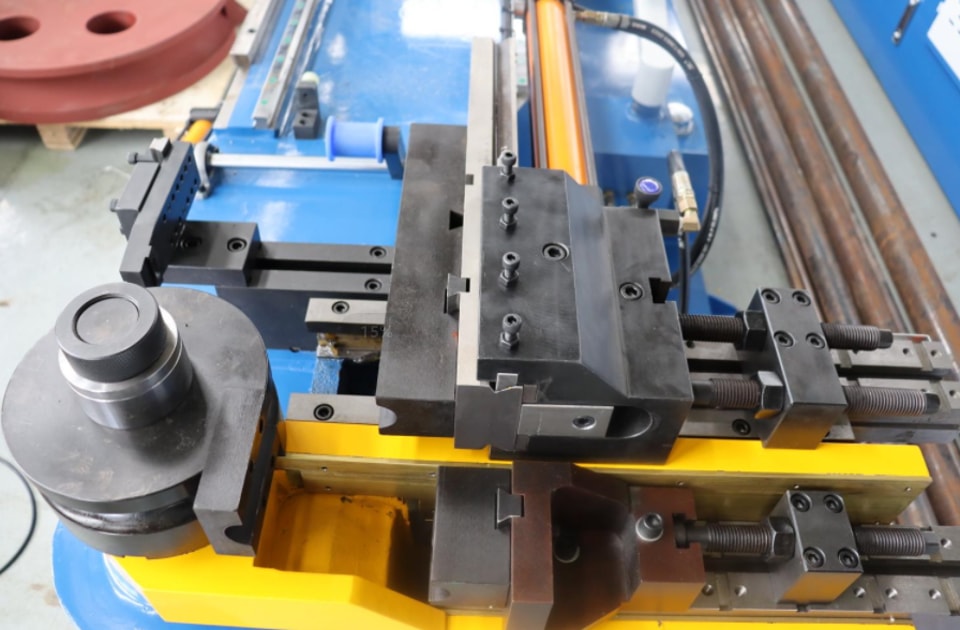
II. Mandrin trop avancé– Un mandrin trop avancé entraîne plusieurs conséquences. Un renflement apparaît à l’extrémité du point de coupe extérieur du coude, et un creux se forme au début du point de coupe intérieur. Ces déformations sont illustrées sur un même tube. Toutefois, en raison des différences de forme du mandrin et de rayon de cintrage, elles ne surviennent pas toujours simultanément. Avec un mandrin à segments, la longueur de la matrice doit être au moins égale à trois fois le diamètre du tube.
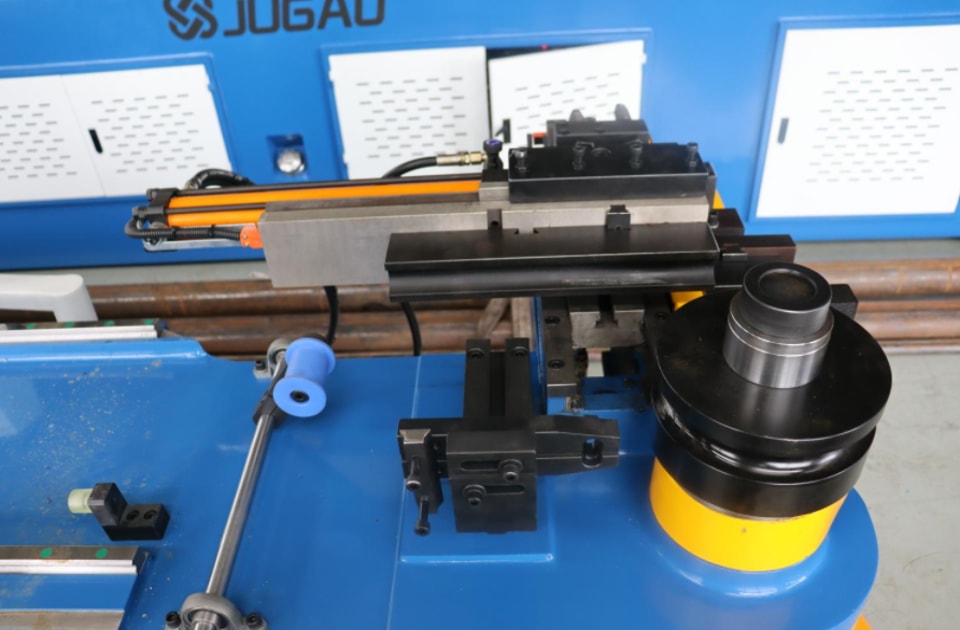
III. Mandrin trop en retrait– Le mandrin est légèrement avancé : les plis ne se forment pas à l’avant, mais commencent à apparaître derrière le point de coupe. Il n’est pas encore assez avancé pour exercer la pression intérieure nécessaire au rétreint du matériau. Une fois le tube cintré retiré de la matrice, un pli important apparaît. Il faut donc pousser le mandrin davantage, jusqu’à ce que le matériau ne soit plus comprimé entre le mandrin et la matrice de cintrage.
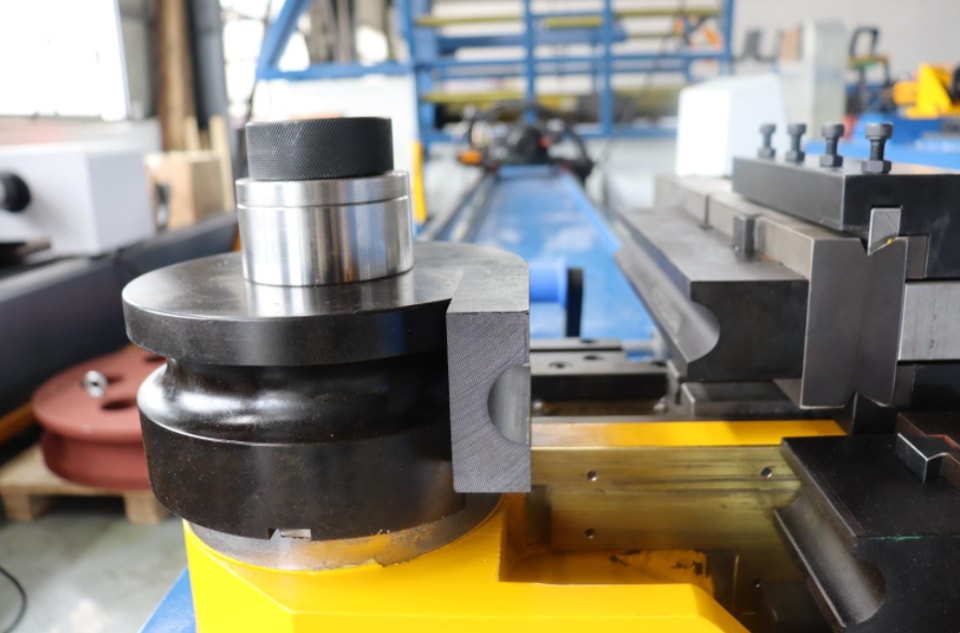
IV. Le glissement de la pompe, également appelé débordement ou retour de la pompe, est généralement dû à la bille en acier du clapet de sortie d’huile qui ne revient pas à sa position normale. Allongez la tige de commande pour exercer une pression sur la pompe à piston, puis tapotez plusieurs fois le support de poignée avec un marteau afin de remettre la bille du clapet en place.
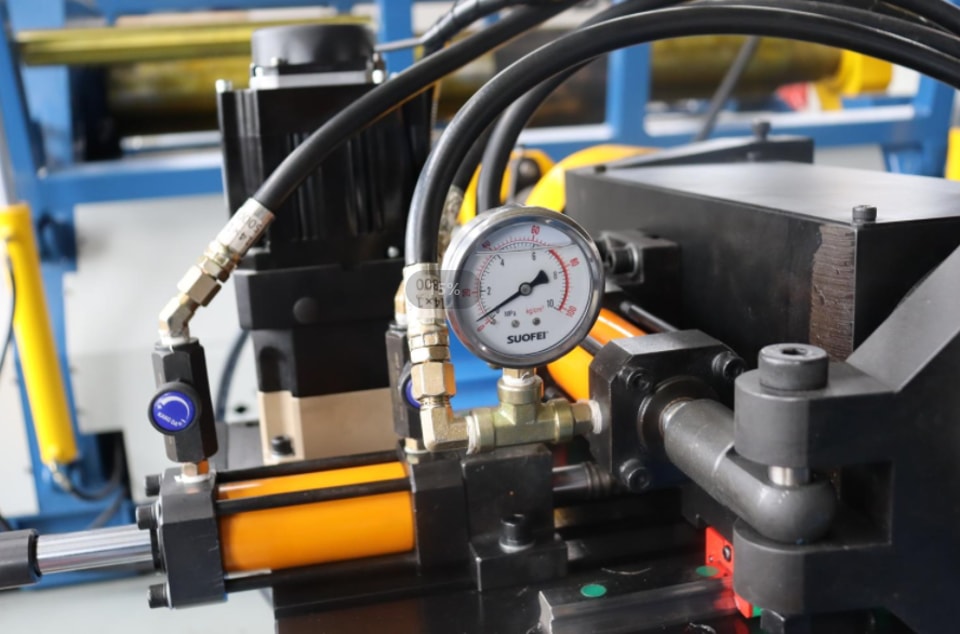
V. Une aspiration insuffisante des pompes principale et secondaire est due à des débris ou à un niveau d’huile insuffisant dans le filtre. Dévissez les pièces de la matrice de cintrage, nettoyez la crépine à l’essence, puis faites l’appoint d’huile.
VI. Une fuite d’huile au sommet de la tige d’éjection est principalement due à un joint supérieur de tige de piston endommagé. Le remplacement du joint 14×2,4 de type O devrait résoudre le problème.
VII. Les fissures autour du trou de montage de la matrice sont généralement causées par des efforts latéraux lors de l’éjection, par exemple lorsque la pièce cintrée est mal positionnée pour un second cintrage. Vérifiez la symétrie des deux galets de support, lubrifiez la zone de contact entre les galets et la pièce, puis corrigez la position avant le second cintrage.