- tél. :+86-13222111178
- e-mail :info@ntjugao.com


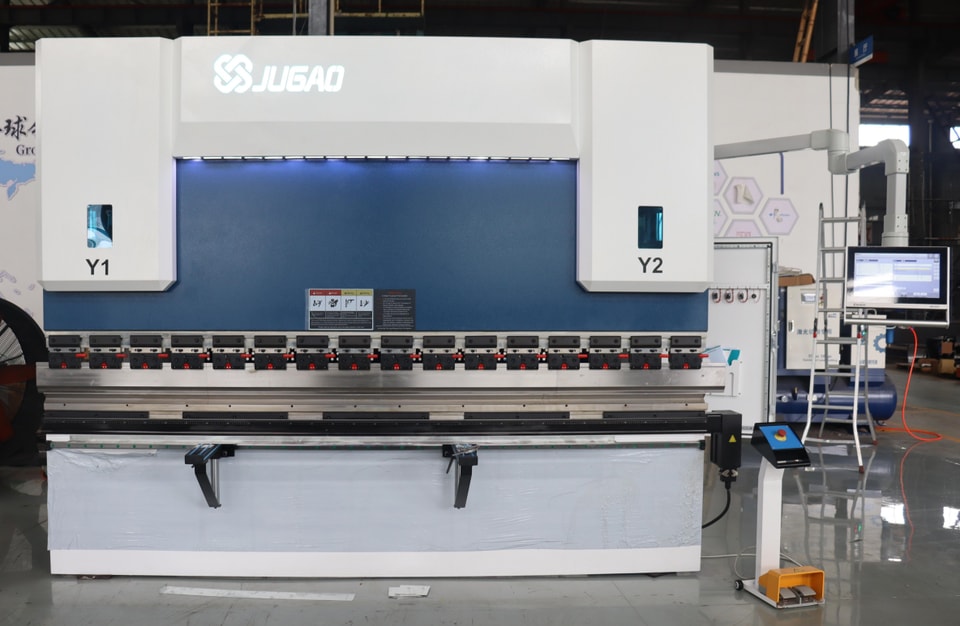
Quels critères prendre en compte pour acheter une presse plieuse pour acier inoxydable ?
Quels critères prendre en compte pour acheter une presse plieuse pour acier inoxydable ?
1. Pièce à fabriquer : Les pièces que vous prévoyez de fabriquer sont un critère essentiel. L’objectif est d’acheter une machine capable d’effectuer les opérations requises, tout en limitant la longueur de table et le tonnage. Examinez attentivement la nuance, l’épaisseur et la longueur du matériau. Si la plupart de vos travaux portent sur des longueurs de 10 pieds en acier doux de calibre 16, une force de 50 tonnes suffit pour le pliage à l’air. En revanche, si vous réalisez fréquemment des opérations de pliage en frappe (matriçage), envisagez une machine de 160 tonnes.
Par exemple, pour un matériau de 1/4 de pouce d’épaisseur, le pliage à l’air d’une longueur de 10 pieds nécessite 200 tonnes, tandis que le pliage en frappe (matriçage) en exige au moins 600. Si la plupart des pièces mesurent 5 pieds ou moins, le tonnage requis est approximativement divisé par deux, ce qui réduit considérablement le coût d’achat. La longueur des pièces est un facteur déterminant dans le choix des spécifications d’une nouvelle machine.
2. Déformation : À charge égale, la déformation du bâti et du coulisseau d’une machine de 10 pieds est quatre fois supérieure à celle d’une machine de 5 pieds. Les machines plus courtes nécessitent donc moins de réglages par cales pour obtenir des pièces conformes. La réduction de ces réglages diminue également le temps de mise en place.
La nuance du matériau est un autre facteur essentiel. Par rapport à l’acier doux, l’acier inoxydable nécessite généralement environ 50 % de force supplémentaire, tandis que la plupart des nuances d’aluminium tendre en nécessitent environ 50 % de moins. Les fabricants de presses plieuses peuvent fournir des tableaux de tonnage indiquant la force estimée par pied pour différentes épaisseurs et nuances de matériaux.
3. Rayon de pliage :En pliage à l’air, le rayon de pliage correspond à 0,156 fois l’ouverture de la matrice. Celle-ci doit être égale à huit fois l’épaisseur du matériau. Par exemple, pour plier de l’acier doux de calibre 16 avec une ouverture de matrice de 1/2 pouce, le rayon obtenu est d’environ 0,078 pouce. Si le rayon de pliage requis est proche de l’épaisseur du matériau, un pliage en frappe (matriçage) est nécessaire. La pression requise est toutefois environ quatre fois supérieure à celle du pliage à l’air.
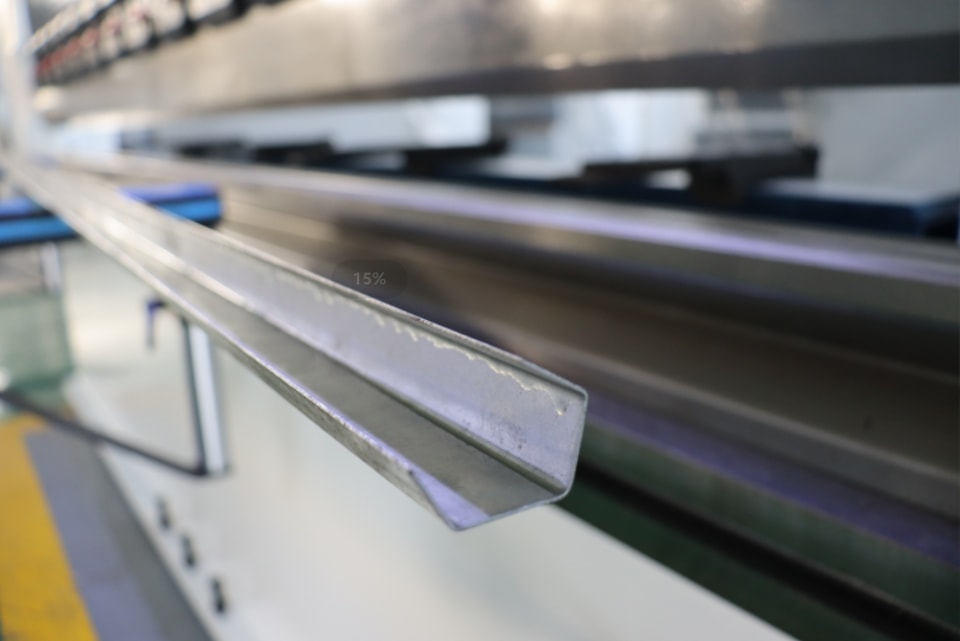
Si le rayon de pliage est inférieur à l’épaisseur du matériau, il faut utiliser un poinçon dont le rayon de nez est lui aussi inférieur à cette épaisseur et recourir au matriçage. Cette méthode nécessite une pression dix fois supérieure à celle du pliage à l’air. Pour le pliage à l’air, le poinçon et la matrice sont usinés avec un angle de 85° ou moins (un angle plus faible est préférable). Avec cet outillage, il faut veiller au jeu entre le poinçon et la matrice en fin de course, ainsi qu’à prévoir un « surpliage » suffisant pour compenser le retour élastique et obtenir un angle final d’environ 90°. En règle générale, les matrices de pliage à l’air produisent un angle de retour élastique de≤2° sur les nouvelles presses plieuses, avec un rayon de pliage égal à 0,156 fois l’ouverture de la matrice. Pour le pliage en frappe, l’angle de la matrice est généralement de 86° à 90°. En fin de course, le jeu entre le poinçon et la matrice doit être légèrement supérieur à l’épaisseur du matériau. L’angle de formage est modifié, car le tonnage requis pour le pliage en frappe est plus élevé (environ quatre fois celui du pliage à l’air), ce qui réduit les contraintes dans la zone du rayon de pliage, généralement à l’origine du retour élastique.
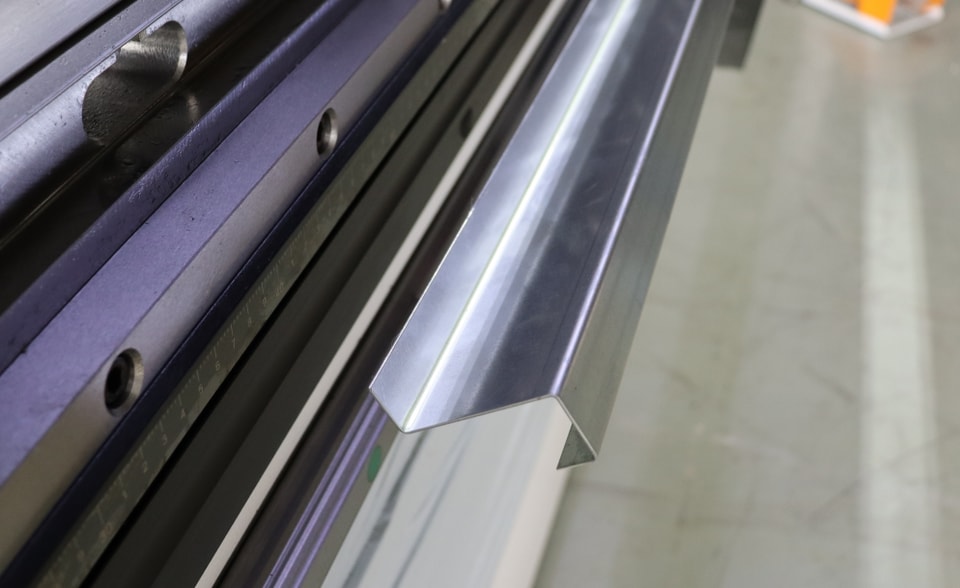
Le matriçage est similaire au pliage en frappe, sauf que le nez du poinçon est usiné au rayon de pliage souhaité et que le jeu entre le poinçon et la matrice en fin de course est inférieur à l’épaisseur du matériau. En appliquant une pression suffisante (environ dix fois celle du pliage à l’air) pour que le nez du poinçon entre en contact avec le matériau, le retour élastique est quasiment éliminé. Pour choisir une presse de tonnage inférieur, il est conseillé de prévoir un rayon de pliage supérieur à l’épaisseur du matériau et de privilégier le pliage à l’air lorsque cela est possible. Un rayon plus grand ne compromet souvent ni la qualité de la pièce finie ni son utilisation ultérieure.
4. Précision : Les exigences de précision du pliage doivent être soigneusement prises en compte : elles déterminent notamment s’il convient d’opter pour une presse plieuse à commande numérique ou une machine à commande manuelle. Si la précision de pliage requise est±1° et non négociable, privilégiez les machines à commande numérique.
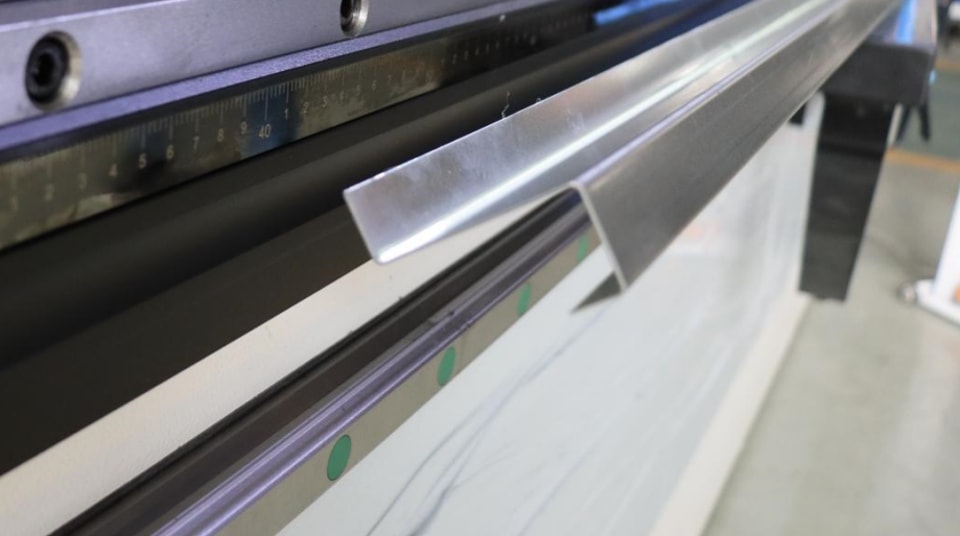
La répétabilité du coulisseau d’une presse plieuse à commande numérique est de±0,0004 pouce ; cette précision, associée à un outillage de qualité, est nécessaire pour obtenir des angles de formage précis. À titre de comparaison, la répétabilité du coulisseau des presses plieuses manuelles est de±0,002 pouce, et elles présentent généralement des écarts angulaires de±2–3°, même avec un outillage adapté. De plus, les presses plieuses à commande numérique permettent une mise en place rapide de l’outillage,—un avantage essentiel pour le pliage de petites séries variées.
5. Outillage : Même si vous disposez d’un rack rempli d’outils, ne présumez pas qu’ils seront adaptés à votre nouvelle machine. Vérifiez l’usure de chaque outil en mesurant la distance entre le nez du poinçon et l’épaulement, ainsi que les dimensions entre les épaulements de la matrice.
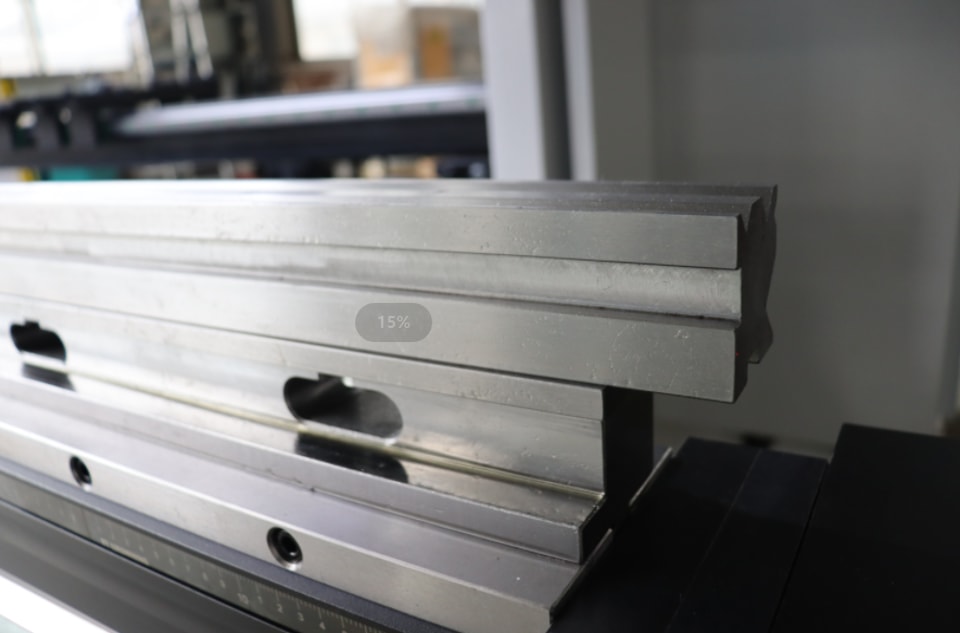
Pour un outillage standard, l’écart par pied doit être d’environ±0,001 pouce, avec un écart total ne dépassant pas±0,005 pouce. Pour un outillage rectifié de précision, la précision doit être de±0,0004 pouce par pied, avec une tolérance totale ne dépassant pas±0,002 pouce. Utilisez un outillage rectifié de précision avec les presses plieuses à commande numérique et un outillage standard avec les presses plieuses manuelles.
6. Longueur du bord plié : Prenons l’exemple du pliage d’une tôle de 5×de 10 pieds en acier doux de calibre 10 à 90 degrés : la presse plieuse doit exercer une force supplémentaire d’environ 7,5 tonnes pour soulever la tôle, et l’opérateur doit être prêt à retenir le bord plié, qui pèse 280 livres, lorsqu’il retombe.