- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Quand faut-il effectuer une inspection de sécurité d’une cintreuse de tubes après son installation ?
Quand faut-il effectuer une inspection de sécurité d’une cintreuse de tubes après son installation ?
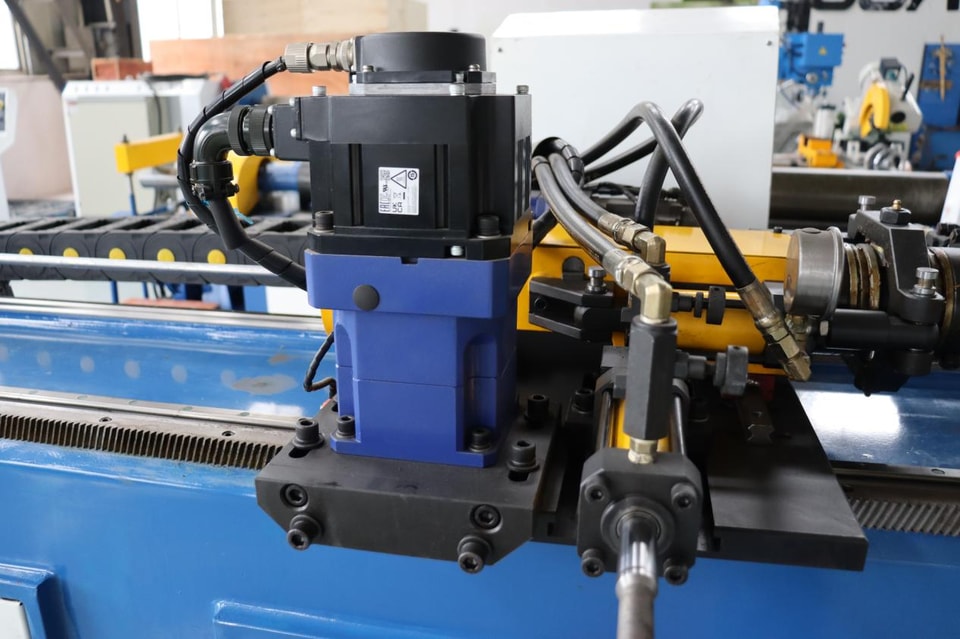
Une inspection d’urgence après l’installation d’une cintreuse de tubes ne doit pas être effectuée une seule fois ni uniquement après l’apparition d’une panne. Le processus d’installation entraîne diverses modifications,—notamment le câblage électrique, le réglage de la pression hydraulique et l’initialisation des logiciels,—qui peuvent toutes présenter des risques potentiels. En effectuant des inspections d’urgence aux étapes clés décrites ci-dessous, vous pouvez détecter et corriger les dysfonctionnements naissants, les risques pour la sécurité et les problèmes de précision avant la mise en production de la machine.
I. Après l’installation mécanique et avant la mise sous tension
Il s’agit du premier point de contrôle essentiel. Vérifiez que tous les boutons d’arrêt d’urgence sont correctement câblés et fonctionnent de manière fiable. L’activation de n’importe quel bouton doit immédiatement couper l’alimentation de la machine et arrêter tous les mouvements hydrauliques ou servocommandés. Les arrêts d’urgence peuvent sembler fonctionner normalement en usage courant, mais une défaillance au moment où ils sont nécessaires peut avoir de graves conséquences.
Vérifiez également les portes de sécurité, les barrières immatérielles et les interrupteurs de verrouillage. L’ouverture d’une porte de sécurité doit désactiver complètement tous les mouvements de la machine. Si celle-ci peut encore bouger alors qu’un protecteur est ouvert, le circuit de sécurité présente un défaut qui doit être corrigé avant de poursuivre.
II. Lors de la première mise sous tension
Une fois la machine sous tension, accédez au système de commande et recherchez les alarmes concernant les circuits de sécurité, les variateurs servo ou les systèmes hydrauliques. Même des avertissements mineurs au démarrage peuvent signaler des erreurs de câblage ou des paramètres incorrects.
Testez de nouveau les boutons d’arrêt d’urgence lorsque la machine est sous tension. La réaction doit être immédiate et le contrôleur doit signaler clairement le déclenchement d’un arrêt d’urgence. Tout retard ou signal incohérent indique que le circuit de sécurité doit être réglé ou réparé.
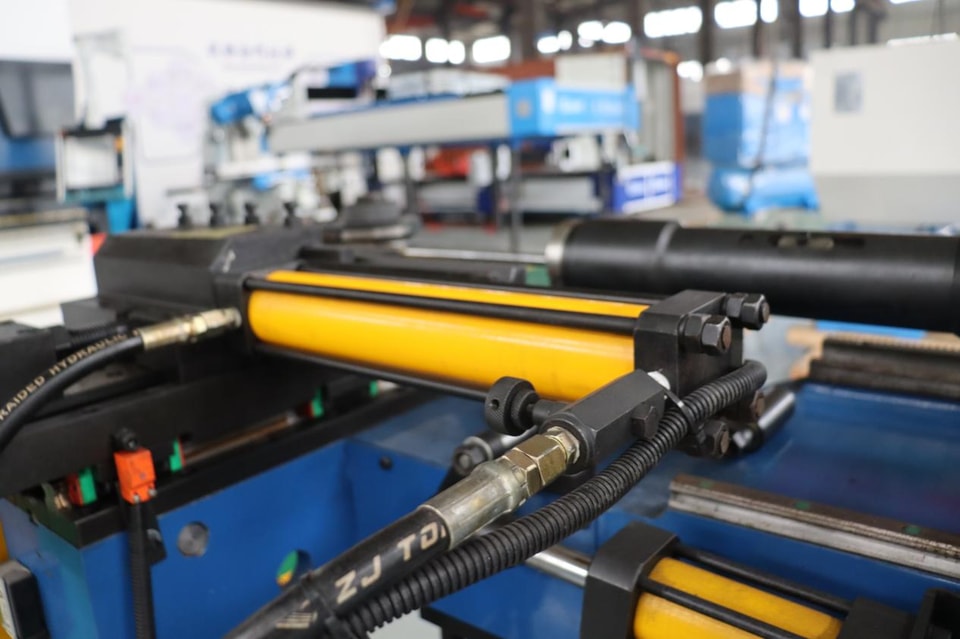
III. Avant le premier essai de cintrage
Avant d’exécuter un programme de cintrage de tubes, vérifiez les limites de déplacement de chaque axe. Déplacez chaque axe manuellement et déclenchez un arrêt d’urgence pour vérifier que la machine s’arrête correctement. Cette étape permet d’éviter les collisions entre le bras de cintrage, les matrices de serrage et les matrices de pression en production.
Vérifiez également que la pression hydraulique et le couple des servomoteurs restent dans des limites sûres lors du déclenchement d’un arrêt d’urgence. La pression doit retomber progressivement, sans rebond soudain ni mouvement retardé après l’arrêt de la machine,—afin de protéger à la fois l’équipement et les opérateurs.
IV. Après le premier essai
Effectuez un nouveau contrôle de l’arrêt d’urgence après le premier cintrage d’essai en charge. Ce test vérifie le fonctionnement de l’arrêt d’urgence lorsque la machine est soumise aux forces réelles de cintrage. La cintreuse de tubes doit s’arrêter en toute sécurité, sans déformer le tube, surcharger le mandrin ni endommager l’outillage. Les performances de l’arrêt d’urgence en charge révèlent souvent des problèmes qui pourraient passer inaperçus lors des essais à vide.
Enfin, vérifiez les procédures de réinitialisation et de redémarrage après un arrêt d’urgence. La machine ne doit pas redémarrer automatiquement : une réinitialisation et une confirmation manuelles sont nécessaires. Lors de la phase initiale d’installation, des procédures de redémarrage inadaptées constituent une source fréquente de risques.
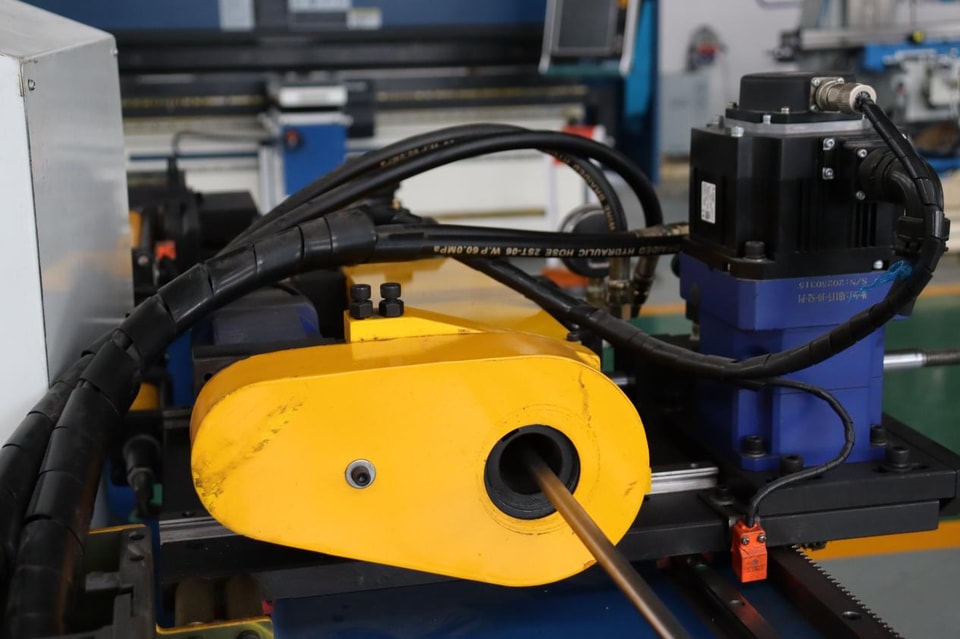
V. Pendant la première semaine de fonctionnement
Une inspection de suivi doit être programmée une fois la formation des opérateurs terminée. En situation réelle d’utilisation, les nouveaux opérateurs peuvent repérer des problèmes—comme l’emplacement peu pratique d’un bouton d’arrêt d’urgence ou un temps de réponse inadapté—et leurs retours peuvent contribuer à améliorer les protocoles de sécurité.
Les vibrations et les mouvements répétitifs pendant la phase initiale de production peuvent desserrer les bornes électriques ou les interrupteurs mécaniques. Une nouvelle inspection au cours de la première semaine permet de détecter rapidement ces problèmes—notamment l’usure, le désalignement ou l’instabilité des signaux—avant qu’ils ne compromettent la sécurité de fonctionnement.
En outre, des contrôles doivent être effectués après toute modification du logiciel ou des paramètres.
Après chaque mise à jour logicielle, modification de paramètre ou optimisation de programme, il est essentiel de vérifier que la logique de sécurité n’a pas été affectée involontairement. La fonction d’arrêt d’urgence en mode automatique, en particulier, doit faire l’objet d’un test distinct—car la réaction à l’arrêt d’urgence en mode manuel ne reflète pas nécessairement son comportement pendant un cycle de production automatisé.
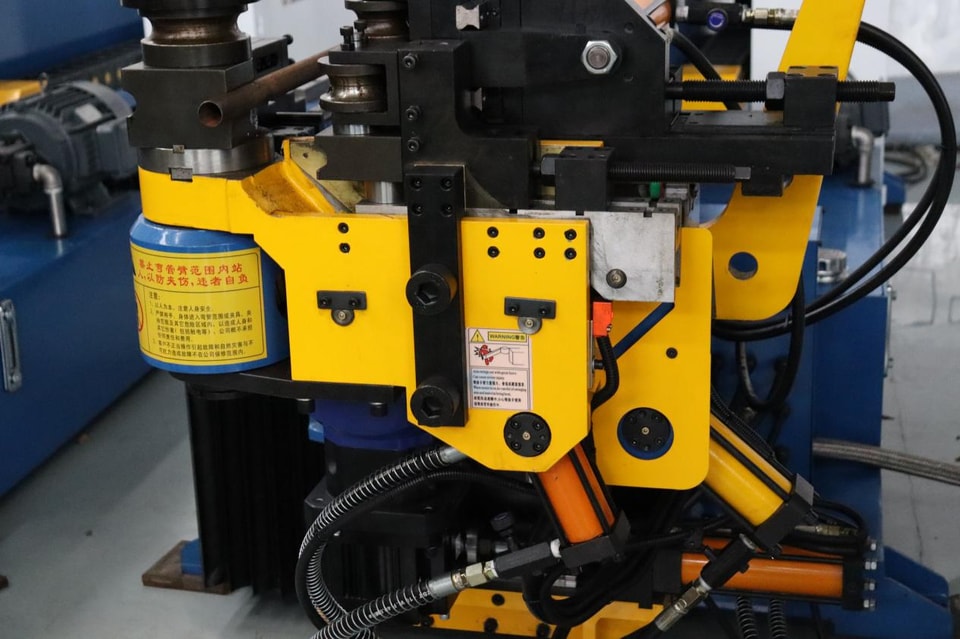
Le calendrier et le contenu des inspections de sécurité après l’installation sont tout aussi importants. En contrôlant chaque étape critique, de l’installation au début de la production, il est possible de réduire considérablement les risques, de détecter les défauts à un stade précoce et de mieux garantir la précision du cintrage des tubes à long terme.