- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Pourquoi la largeur du trait de coupe laser est-elle irrégulière ?
Pourquoi la largeur du trait de coupe laser est-elle irrégulière ?
Une largeur de saignée laser irrégulière est un problème fréquent en découpe : elle peut compromettre la précision des pièces, leur ajustement lors de l’assemblage et la régularité de la production. Lorsque la largeur de saignée varie au cours d’un même travail, les ateliers se retrouvent avec des pièces hors tolérances, des chants rugueux et du matériau gaspillé. Le problème est rarement dû à une seule cause ; il résulte le plus souvent d’une combinaison de réglages machine, d’état des optiques, de variations du matériau et de pratiques de maintenance. Voici les causes les plus courantes d’une largeur de saignée laser irrégulière et des solutions pratiques pour stabiliser la coupe, respecter des tolérances plus serrées et obtenir des résultats fiables sur différents matériaux et lots de production.
Comprendre les problèmes de largeur de saignée en découpe laser
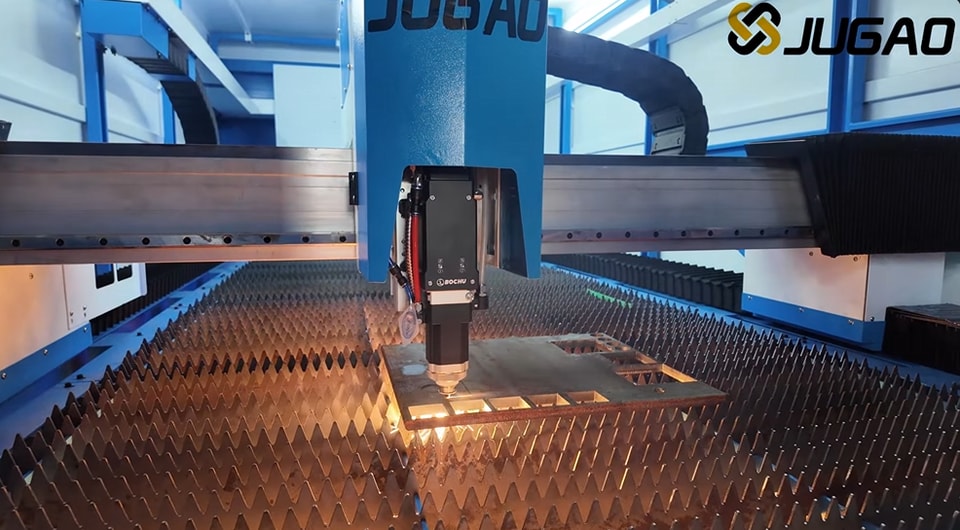
Que signifie la largeur de saignée laser ?
La largeur de saignée correspond simplement à la quantité de matière retirée par le faisceau pendant la découpe. Elle dépend de la puissance du laser, de la position du foyer, du gaz d’assistance et de la vitesse de coupe.
Pourquoi la régularité de la largeur de saignée est importante
Si la largeur de saignée varie, les pièces ne s’ajustent plus correctement lors de l’assemblage, les tolérances deviennent difficiles à prévoir et les rebuts s’accumulent. La régularité de la saignée est essentielle pour les travaux de précision.
Les causes d’une largeur de saignée laser irrégulière
Foyer mal positionné et lentille usée ou encrassée
Lorsque le foyer est mal réglé, l’énergie se répartit de manière inégale au point de coupe. Une lentille usée ou encrassée peut également dévier le faisceau et entraîner des variations de largeur de saignée.
Puissance laser instable
Une puissance instable provoque une fusion ou une vaporisation irrégulière du métal. Il en résulte une largeur de saignée laser variable, un problème particulièrement visible lors des longues séries de production.
Vitesse de coupe mal réglée
Une vitesse de coupe trop élevée ou trop faible modifie la quantité d’énergie absorbée par la tôle. Si la vitesse n’est pas adaptée à son épaisseur, le trait de coupe devient instable et irrégulier.
Pression instable du gaz d’assistance
Le gaz d’assistance joue un rôle essentiel dans l’évacuation du métal en fusion. Lorsque sa pression fluctue, les débris ne sont pas évacués uniformément : le trait de coupe est alors plus large à certains endroits et plus étroit à d’autres.
Variations du matériau et de son état de surface
L’épaisseur, le revêtement ou la composition peuvent varier d’un lot de matière à l’autre. Même une légère variation peut modifier la façon dont le faisceau interagit avec la surface.
Méthode étape par étape pour stabiliser la largeur du trait de coupe laser
Étape 1 : étalonner régulièrement la mise au point du laser
Je commence toujours par vérifier la position du foyer avant le démarrage de la production. Une mise au point correcte concentre l’énergie de façon homogène sur la surface à couper.
Étape 2 : nettoyer et inspecter les composants optiques
Les lentilles et les vitres de protection doivent être nettoyées régulièrement. Toute saleté peut dévier le faisceau et nuire à la régularité du trait de coupe.
Étape 3 : adapter les paramètres de coupe à chaque matériau
Chaque matériau nécessite des réglages spécifiques. Je recommande de tester la vitesse, la puissance et la pression du gaz sur des échantillons avant de lancer la production complète.
Étape 4 : stabiliser le système de gaz d’assistance
Vérifiez l’absence de fuites au niveau des détendeurs et des conduites, et assurez-vous que la pression reste stable. Un débit de gaz régulier garantit des coupes nettes et uniformes.
Étape 5 : surveiller la machine et assurer sa maintenance
L’entretien régulier des rails de guidage, des systèmes de déplacement et du générateur laser permet d’éviter les vibrations mécaniques et les fluctuations de puissance.
Bonnes pratiques pour éviter les variations du trait de coupe
Utiliser des profils de coupe standardisés
Enregistrer des jeux de paramètres éprouvés pour chaque matériau réduit les erreurs humaines et garantit des résultats reproductibles.
Maîtriser l’environnement de l’atelier
Les variations de température et d’humidité peuvent modifier le comportement du matériau et la stabilité de la machine. Un environnement maîtrisé favorise la régularité des résultats.
Former les opérateurs au réglage des paramètres
Les opérateurs qui connaissent bien la machine peuvent repérer rapidement les anomalies du trait de coupe et les corriger sur-le-champ.
Foire aux questions
Quelle est la principale cause d’une largeur de trait de coupe laser irrégulière ?
Les principales causes sont une mise au point incorrecte, une puissance laser instable, une vitesse de coupe inadaptée et une pression de gaz fluctuante.
La contamination des lentilles peut-elle affecter la largeur du trait de coupe ?
Oui. Même une petite quantité de poussière ou de résidus sur la lentille peut dévier le faisceau laser et rendre la largeur de coupe irrégulière.
À quelle fréquence faut-il étalonner ma machine laser ?
Pour les travaux de haute précision, je recommande de vérifier chaque jour la mise au point et l’étalonnage, et de faire réviser entièrement le système optique selon un calendrier établi.
Conclusion
Une largeur de trait de coupe laser irrégulière est un problème courant, mais tout à fait résoluble. En étalonnant la mise au point, en stabilisant la puissance laser, en ajustant les paramètres de coupe et en assurant une maintenance régulière, vous améliorerez nettement la régularité de coupe et la qualité des produits.
Pour bénéficier d’une assistance technique complémentaire ou obtenir des paramètres précis pour votre système de découpe laser, contactez l’équipe d’ingénierie de JUGAO.