- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Bonnes pratiques éprouvées pour prolonger la durée de vie des presses poinçonneuses
Bonnes pratiques éprouvées pour prolonger la durée de vie des presses poinçonneuses
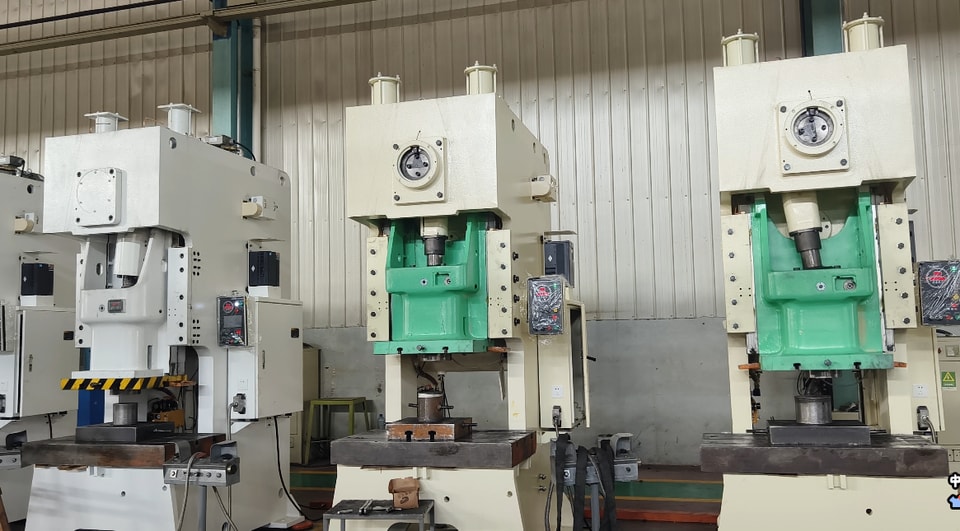
Dans la fabrication moderne de tôlerie, prolonger au maximum la durée de vie des presses poinçonneuses est essentiel pour assurer la continuité de la production et protéger les investissements en équipements. Les arrêts imprévus et les révisions coûteuses de composants nuisent fortement à la productivité en atelier. Dans ce guide technique, JUGAO présente des procédures de maintenance préventive éprouvées, des mesures de protection de l’environnement de travail et des consignes d’utilisation conçues pour préserver les performances des presses, prévenir l’usure prématurée et garantir une qualité d’usinage constante sur le long terme.
Inspections régulières pour préserver durablement l’intégrité des équipements
Étape 1 : contrôles visuels quotidiens et vérification des dispositifs de sécurité
Avant le début de chaque poste, les techniciens doivent effectuer une inspection complète de la machine afin de repérer les fuites de fluides, les signes d’usure structurelle ou les fixations desserrées. Ils doivent également tester tous les protecteurs physiques, les commandes d’arrêt d’urgence et les dispositifs de sécurité optoélectroniques pour vérifier leur bon fonctionnement. La détection de défauts mineurs — comme un boulon desserré ou une fissure microscopique dans un écran de sécurité — permet d’éviter des pannes majeures en fonctionnement à grande vitesse.
Étape 2 : vérification de la concentricité et de l’alignement de l’outillage, et contrôle de l’usure des outils
Il est essentiel d’inspecter minutieusement la concentricité entre le poinçon et la matrice ainsi que l’état des arêtes de coupe. Un outillage mal aligné génère des efforts latéraux déséquilibrés qui accélèrent l’usure des guides du coulisseau, des bagues et de la table de presse. Si les arêtes présentent des ébréchures, une usure excessive ou des grippages, les techniciens doivent rapidement prévoir une rectification ou le remplacement des outils afin de préserver les tolérances des pièces et la géométrie de la machine.
Protocoles de lubrification complets et calendrier de maintenance
Choisir des huiles adaptées aux spécifications et des graisses haute performance
Le respect des spécifications de fluides définies par le fabricant est indispensable pour maîtriser les frottements. Tenez à jour une liste centralisée des huiles hydrauliques et des graisses au lithium ou synthétiques approuvées, et évitez les produits de substitution non conformes. Des lubrifiants de qualité préservent la résistance du film lubrifiant sous de fortes contraintes thermiques et de pression, et préviennent leur dégradation au niveau des glissières, des paliers principaux et des joints hydrauliques.
Mettre en place un calendrier de lubrification rigoureux
Établissez un cycle de lubrification structuré : toutes les 100 heures de fonctionnement pour les presses automatiques à cadence élevée, et toutes les 250 heures pour les équipements à usage moyen. La maintenance comprend le graissage de tous les graisseurs, la lubrification des rails de guidage linéaires et le contrôle du niveau d’huile dans le réservoir hydraulique. Un registre de maintenance standardisé responsabilise les techniciens et assure la répétabilité des interventions.
Maîtrise de l’environnement et normes pour l’atelier
Réguler la température ambiante et l’humidité de l’atelier
Un environnement d’atelier mal maîtrisé accélère la dégradation des machines. Une humidité excessive favorise l’oxydation des surfaces rectifiées exposées, tandis qu’une chaleur extrême détériore les joints hydrauliques et les flexibles en élastomère. JUGAO recommande de maintenir la température de l’atelier entre 15 et 25 °C et l’humidité relative sous 60 %, en utilisant des systèmes de déshumidification ou de régulation climatique lors des changements de saison.
Maintenir la propreté des postes de travail et gérer les rebuts
L’accumulation de copeaux métalliques, de calamine et de poussières en suspension peut rayer les glissières et provoquer la défaillance des joints. Imposer le balayage des sols en fin de poste, l’aspiration autour des bâtis de machine et l’installation de protections contre les copeaux sur les bacs de collecte. Éliminer les particules abrasives protège les surfaces de glissement et améliore la sécurité au travail.
Formation des opérateurs et maîtrise des paramètres de fonctionnement
Mettre en place des formations standardisées pour les opérateurs
Organisez régulièrement des formations de remise à niveau sur les limites de tonnage, le réglage de la course et les procédures de manutention des matériaux. Faire fonctionner une presse poinçonneuse au-delà de sa capacité nominale ou régler une profondeur de course inadaptée accélère considérablement la fatigue mécanique et risque de déformer définitivement le bâti.
Suivre les indicateurs clés de performance et les historiques d’alarmes
Les presses poinçonneuses CNC modernes sont dotées de systèmes de télémétrie embarqués qui suivent le tonnage, la fréquence des cycles et les alertes du système. JUGAO recommande d’examiner les données chaque semaine afin de repérer les tendances anormales — telles que des pics soudains de tonnage ou des variations de température — et de mettre en place une maintenance prédictive avant toute défaillance matérielle.
Gestion stratégique des stocks de pièces de rechange
Constituer un stock de pièces critiques à forte usure
Conservez sur site un stock de composants consommables essentiels, notamment des joints hydrauliques, des joints toriques, des filtres à fluide et des poinçons. La disponibilité de pièces critiques réduit les délais d’approvisionnement et permet de remplacer rapidement les composants lors des opérations de maintenance ou en cas d’usure imprévue.
Utiliser des pièces de rechange d’origine du fabricant
L’utilisation de pièces d’origine garantit le respect des tolérances dimensionnelles et la compatibilité métallurgique. Les pièces adaptables peuvent réduire les coûts à court terme, mais une dureté inégale ou des écarts de tolérance risquent d’entraîner une usure prématurée et de compromettre la stabilité structurelle de la machine.
Foire aux questions (FAQ)
Q : À quelle fréquence faut-il remplacer les filtres du fluide hydraulique ?
R : JUGAO recommande de remplacer les cartouches de filtre hydraulique toutes les 500 heures de fonctionnement ou tous les six mois, selon la première échéance atteinte. Une huile hydraulique propre évite le grippage des tiroirs de distributeur et protège les palettes internes de la pompe contre les dommages causés par les particules.
Q : Le fonctionnement automatisé ou sans surveillance est-il recommandé pour les presses poinçonneuses ?
R : Le fonctionnement sans surveillance est fortement déconseillé. Un personnel qualifié doit rester présent pour réagir immédiatement au déclenchement des dispositifs de sécurité ou aux alarmes des capteurs et éviter qu’un simple bourrage d’alimentation n’entraîne des dommages majeurs à l’outillage ou à la machine.
Q : Comment stocker les poinçons et matrices lorsqu’ils ne sont pas utilisés ?
R : Nettoyez soigneusement les poinçons et matrices, appliquez une couche uniforme d’huile anticorrosion et rangez-les dans des contenants de protection, au sein d’une armoire climatisée. Un stockage organisé et au sec prévient l’oxydation et les dommages dus aux chocs.
En résumé : assistance technique JUGAO |