- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Quelles sont les causes des bords noircis et brûlés lors de la découpe laser à fibre ?
Quelles sont les causes des bords noircis et brûlés lors de la découpe laser à fibre ?
Sommaire
• Comprendre les bords de coupe brûlés et noircis
• Que sont exactement les bords brûlés ?
• L'importance d'une finition de bord supérieure
• Causes principales des bords découpés au laser noircis ou brûlés
○ Vitesse d'avance de coupe inadaptée
○ Puissance laser excessive
○ Point focal mal aligné
○ Pression insuffisante du gaz auxiliaire
○ Pureté insuffisante du gaz auxiliaire
○ Buse obstruée ou optiques de protection contaminées
• Procédure de diagnostic étape par étape des défauts de coupe brûlés
○ Étape 1 : confirmer les propriétés du matériau de base
○ Étape 2 : vérifier les paramètres du procédé de coupe
○ Étape 3 : inspecter l'état de la buse
○ Étape 4 : vérifier tous les ensembles optiques
○ Étape 5 : contrôler le circuit de gaz auxiliaire
○ Étape 6 : effectuer une coupe d'essai sur une pièce de rebut
• Adoptez des mesures préventives pour éviter les bords de coupe brûlés et noircis
○ Maintenez les composants optiques parfaitement propres
○ Surveillez la pureté du gaz auxiliaire
○ Réglez les paramètres du procédé pour chaque type de matériau
○ Mettez en place une maintenance préventive périodique
• Foire aux questions
○ Quelles sont les causes des bords noirs et brûlés lors de la découpe laser de tôles d’acier inoxydable ?
○ Une pression de gaz insuffisante peut-elle provoquer des bords de coupe noirs ?
○ À quelle fréquence faut-il inspecter et nettoyer la buse et la lentille de protection ?
• Résumé final
Les bords noircis et brûlés constituent des défauts fréquents dans la fabrication métallique au laser. Ils nuisent à l’aspect visuel, à la précision d’usinage et aux performances fonctionnelles des composants découpés au laser. Si des décolorations sombres, d’importantes marques thermiques ou des bordures carbonisées apparaissent régulièrement sur vos pièces usinées, plusieurs facteurs sous-jacents peuvent être en cause. Cet article présente les principales causes des bords brûlés lors de la découpe laser et propose des solutions concrètes pour éliminer ces défauts. En identifiant ces problèmes et en appliquant les réglages appropriés, vous obtiendrez une meilleure qualité de coupe, réduirez les reprises et maintiendrez une production stable, y compris en fabrication en série.
Comprendre les bords de coupe brûlés et noircis
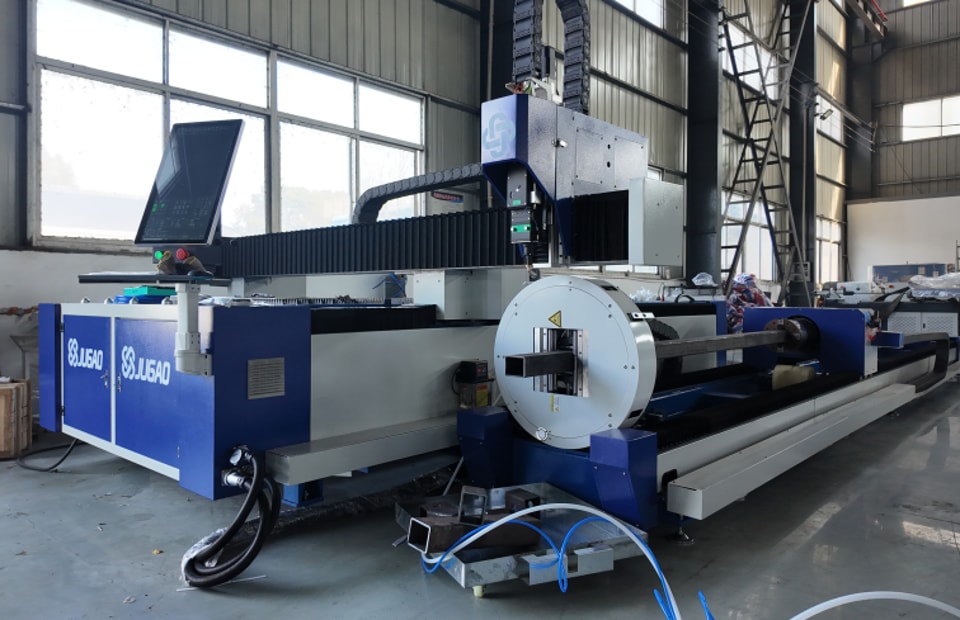
Que sont exactement les bords brûlés ?
Les bords brûlés désignent les zones sombres, oxydées ou carbonisées qui longent les traits de coupe des tôles métalliques. Ce défaut provient principalement d’une accumulation excessive de chaleur pendant le processus d’ablation laser.
Les manifestations typiques de ce défaut comprennent :
• Décoloration sombre ou noire de la surface le long des bords de coupe
• Traces importantes d’oxydation de la surface
• Surfaces de coupe rugueuses et irrégulières
• Zone affectée thermiquement (ZAT) élargie
• Dégradation de l’intégrité de la surface des bords
Ces imperfections sont particulièrement visibles lors du traitement de l’acier au carbone, de l’acier inoxydable et des substrats métalliques revêtus.
L'importance d'une finition de bord supérieure
Une qualité de bord insuffisante entraîne plusieurs difficultés de fabrication :
• Travaux supplémentaires de meulage et de finition secondaire
• Diminution de la précision dimensionnelle des pièces finies
• Difficultés lors des opérations ultérieures de soudage, de pulvérisation et de revêtement de surface
• Augmentation des coûts globaux de production
• Baisse de la satisfaction des utilisateurs finaux
Pour obtenir une fabrication métallique de qualité supérieure, il est indispensable d’obtenir des bords de coupe nets et brillants, exempts de résidus.
Causes principales des bords découpés au laser noircis ou brûlés
Vitesse d'avance de coupe inadaptée
La vitesse d’avance de coupe influence directement la quantité de chaleur apportée au matériau usiné.
Si la vitesse d’avance est réglée trop bas, le faisceau laser reste inutilement longtemps sur une zone localisée du matériau, ce qui entraîne une accumulation excessive de chaleur.
Signes associés à une vitesse de coupe trop faible :
• Élargissement de la zone affectée thermiquement
• Oxydation importante de la surface
• Forte coloration sombre des bords de coupe
• Adhérence importante de scories en fusion
L’ajustement précis de la vitesse d’avance en fonction du matériau de la pièce permet souvent d’améliorer rapidement les défauts.
Puissance laser excessive
L’utilisation d’une puissance laser supérieure aux besoins réels du procédé entraîne une surchauffe du métal de base.
Bien qu’une puissance élevée semble avantageuse pour percer des tôles épaisses, un apport d’énergie excessif entraîne :
• Une combustion incontrôlée du matériau
• Une fusion excessive le long du trait de coupe
• Une décoloration due à l’oxydation accentuée
• Des surfaces de coupe grossières et irrégulières
Veillez toujours à adapter le réglage de la puissance du laser à la nuance du matériau et à l’épaisseur de la tôle.
Point focal mal aligné
La position du foyer est déterminante pour les performances finales de découpe.
Lorsque le point focal est trop haut ou s’écarte de la position optimale :
• La répartition de l’énergie du laser devient irrégulière
• L’accumulation thermique localisée s’intensifie
• L’efficacité d’évacuation du matériau diminue
• Des marques de brûlure apparaissent le long des contours de découpe
La réalisation de tests d’étalonnage du foyer permet de déterminer avec précision la valeur optimale du décalage focal.
Pression insuffisante du gaz auxiliaire
Le gaz auxiliaire remplit deux fonctions : évacuer les projections de métal en fusion et refroidir la zone d’interaction pendant la découpe.
Une faible pression de gaz entraîne :
• Une évacuation incomplète des résidus de métal en fusion
• Une intensification de la réaction d’oxydation
• L’apparition de bords brûlés
• Une qualité de surface médiocre sur la section découpée
Contrôlez régulièrement les régulateurs de pression du gaz et les conduites d’alimentation afin de maintenir une pression de sortie stable.
Pureté insuffisante du gaz auxiliaire
Un gaz auxiliaire impur a de graves répercussions négatives sur la qualité de découpe.
Les contaminants comprennent notamment :
• La vapeur d’eau et l’humidité
• Les résidus de vapeurs d’huile
• Les fines particules d’impuretés
accéléreront l’oxydation et le noircissement pendant le traitement au laser.
L’utilisation d’azote ou d’oxygène gazeux de haute pureté favorise une découpe plus nette.
Buse obstruée ou optiques de protection contaminées
Une buse et une lentille de protection encrassées déforment le profil et la qualité du faisceau laser.
Les effets négatifs observables comprennent :
• Une répartition irrégulière de l’énergie sur le point focal
• Une diminution de la productivité de découpe
• Une surchauffe localisée
• Des bords de découpe noirs et brûlés
Des inspections et un nettoyage planifiés constituent des mesures préventives essentielles.
Procédure de diagnostic étape par étape des défauts de coupe brûlés
Étape 1 : confirmer les propriétés du matériau de base
Commencez par recueillir et vérifier les informations relatives à la pièce :
• La nuance de l’alliage
• L’épaisseur réelle de la tôle
• L’état de surface et la planéité
• La qualité du film de protection de surface
Chaque catégorie de matériau nécessite un jeu différent de paramètres de découpe.
Étape 2 : vérifier les paramètres du procédé de coupe
Examinez attentivement les paramètres de fonctionnement de la machine.
Vérifiez les éléments clés suivants :
• Le niveau de puissance du laser
• La vitesse d’avance de découpe
• Le réglage de la fréquence des impulsions
• Décalage du point focal
• Pression de fonctionnement du gaz auxiliaire
Comparez les valeurs actuelles des paramètres avec les paramètres de processus officiellement recommandés par JUGAO.
Étape 3 : inspecter l'état de la buse
Démontez l’ensemble de la buse et vérifiez les éléments suivants :
• Fissures ou déformations physiques
• Dépôts de projections solidifiées
• Désalignement de l’orifice de la buse
• Obstruction de l’orifice interne
Remplacez immédiatement tout composant endommagé de la buse dès sa détection.
Étape 4 : vérifier tous les ensembles optiques
Inspectez les composants optiques suivants :
• Lentille de protection
• Module de lentille de focalisation
• Lentille de collimation
Toute tache ou contamination dégrade la qualité du faisceau et provoque une accumulation localisée de chaleur.
Étape 5 : contrôler le circuit de gaz auxiliaire
Vérifiez les performances du système d’alimentation en gaz :
• Degré de pureté du gaz
• Stabilité de la pression de sortie
• Étanchéité des raccords de tuyaux
• État de fonctionnement du régulateur de pression
Un débit de gaz suffisant et stable est essentiel pour limiter l’oxydation et les défauts de brûlure.
Étape 6 : effectuer une coupe d'essai sur une pièce de rebut
Après avoir terminé les réglages des paramètres et du matériel, effectuez une coupe d’essai sur une chute de matériau de même qualité.
Évaluez les indicateurs suivants :
• Brillance et couleur du bord de coupe
• Régularité de la surface de coupe
• Uniformité de la largeur du trait de coupe
• État d’adhérence des scories
Poursuivez l’ajustement précis des paramètres jusqu’à obtenir des performances de coupe satisfaisantes.
Adoptez des mesures préventives pour éviter les bords de coupe brûlés et noircis
Maintenez les composants optiques parfaitement propres
Effectuez régulièrement le nettoyage des composants optiques avec les produits de nettoyage recommandés.
Des composants optiques bien entretenus garantissent :
• Une qualité stable du faisceau laser
• Une efficacité maximale de la coupe
• Une réduction de l’accumulation localisée de chaleur
Surveillez la pureté du gaz auxiliaire
Installez des unités de filtration adaptées et contrôlez régulièrement la pureté du gaz.
Un gaz propre et de grande pureté contribue largement à obtenir des surfaces de coupe brillantes et exemptes d’oxydation.
Réglez les paramètres du procédé pour chaque type de matériau
N’appliquez pas les mêmes paramètres à toutes les pièces de formes et de matériaux différents.
Constituez des bibliothèques de paramètres dédiées, classées selon :
• La classification des alliages métalliques
• La plage d’épaisseurs des tôles
• L’état de surface initial
Cela améliore la régularité du traitement et réduit la durée de préparation de l’équipement.
Mettez en place une maintenance préventive périodique
La liste de contrôle de la maintenance préventive comprend :
• Inspection visuelle régulière de la buse
• Nettoyage périodique des lentilles
• Contrôle du circuit de gaz auxiliaire
• Surveillance de l’état du circuit de refroidissement
• Étalonnage du système des axes de déplacement
Une maintenance régulière réduit les défauts de coupe et les arrêts imprévus des machines.
Foire aux questions
Quelles sont les causes des bords noirs et brûlés lors de la découpe laser de tôles d’acier inoxydable ?
Les bords brûlés sur l’acier inoxydable sont principalement dus à une pression d’azote incorrecte, à une position focale décalée, à une puissance laser excessive ou à des composants optiques contaminés. L’optimisation de ces paramètres permet généralement de résoudre ce défaut.
Une pression de gaz insuffisante peut-elle provoquer des bords de coupe noirs ?
Absolument. Une pression insuffisante du gaz auxiliaire ne permet pas d’évacuer complètement le métal en fusion, ce qui favorise les réactions d’oxydation et finit par noircir et brûler les bords de coupe.
À quelle fréquence faut-il inspecter et nettoyer la buse et la lentille de protection ?
Pour une production quotidienne continue, nous recommandons d’inspecter visuellement la buse et la lentille de protection chaque jour ouvré et de procéder à leur nettoyage dès que des traces de contamination sont visibles.
Résumé final
Les bords de coupe brûlés et noircis lors de la découpe laser sont principalement dus à une charge thermique excessive, à des paramètres de coupe mal adaptés, à un gaz auxiliaire de qualité insuffisante, à une pression de gaz trop faible, à un mauvais décalage focal ou à des composants optiques encrassés. Vous pouvez améliorer sensiblement la finition des bords et l’efficacité de la production en vérifiant ces éléments de manière systématique et en procédant aux ajustements ciblés nécessaires.
La maintenance régulière des équipements, l’optimisation personnalisée des paramètres et l’inspection périodique des composants sont indispensables pour obtenir des bords de coupe laser nets et uniformes. Si vous avez besoin d’aide pour optimiser votre procédé laser ou résoudre des défauts de bord, contactez l’équipe technique de JUGAO pour bénéficier de conseils professionnels.