- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Pourquoi les problèmes de température des cintreuses de tubes entraînent-ils des défauts de cintrage ?
Pourquoi les problèmes de température des cintreuses de tubes entraînent-ils des défauts de cintrage ?
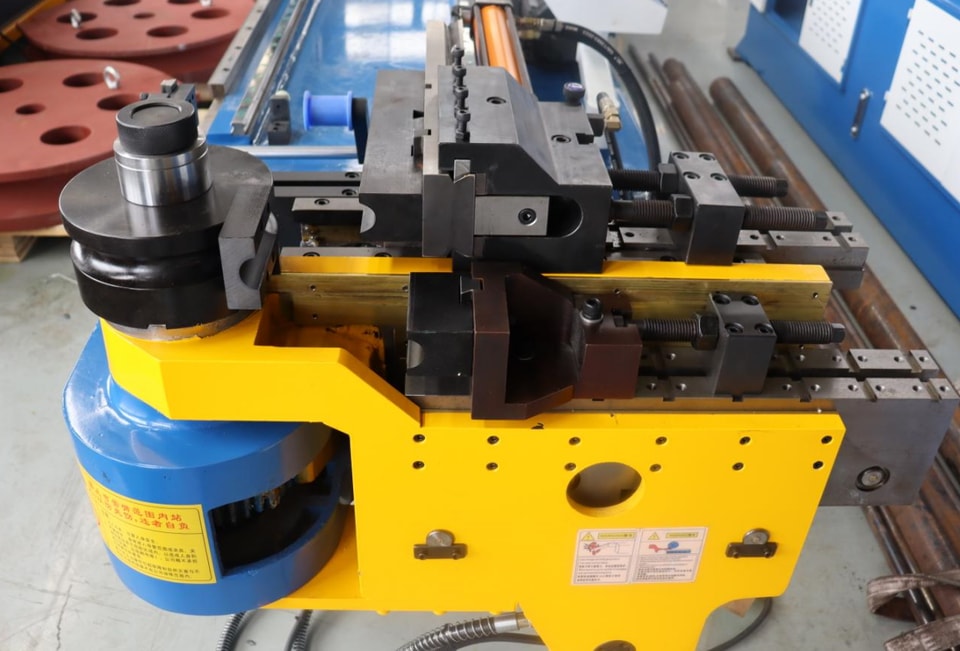
L’influence de la température sur le cintrage des tubes est particulièrement subtile. Le programme peut être irréprochable et l’outillage parfaitement adapté, mais les tubes cintrés peuvent malgré tout ne pas être conformes.—Le premier lot est conforme, mais pas le deuxième ; les pièces produites le matin passent le contrôle, tandis que celles fabriquées l’après-midi sortent des tolérances. Souvent, le problème ne vient pas d’un dysfonctionnement de la machine, mais de l’influence insidieuse de la température.
I. Dilatation thermique du métal
Pendant le cintrage, le tube chauffe progressivement sous l’effet de la déformation et du frottement. Avec la hausse de température, le métal se dilate, ce qui entraîne de légères variations de l’épaisseur de paroi, du diamètre et même de la longueur. Ces variations sont parfois négligeables pour l’acier, mais la dilatation thermique a un effet bien plus marqué sur l’aluminium.
Pour compliquer encore les choses, le retour élastique du matériau varie selon qu’il est chaud ou froid. Avec le même programme, un tube froid peut donner un angle parfait, tandis qu’un tube chaud peut présenter un retour élastique insuffisant ou excessif. Cela explique pourquoi la qualité des tubes cintrés varie dans le temps sur une même machine : la température ambiante et celle du matériau ont changé.
II. Variations de température de l’outillage
Pendant le cintrage, le tube et l’outillage sont soumis à un frottement continu. Après un certain nombre de cycles, la température de la matrice de cintrage, de la matrice de serrage et du mandrin augmente progressivement. Lorsque l’outillage chauffe, les conditions de contact entre le tube et l’outillage évoluent.
Cela peut provoquer des rayures de frottement à la surface du tube, une résistance au cintrage irrégulière et une dégradation du lubrifiant au niveau de l’interface de contact. Ces problèmes apparaissent rarement immédiatement ; ils se manifestent plutôt progressivement après un certain temps de fonctionnement, et les opérateurs ne les associent souvent pas à la température de l’outillage.
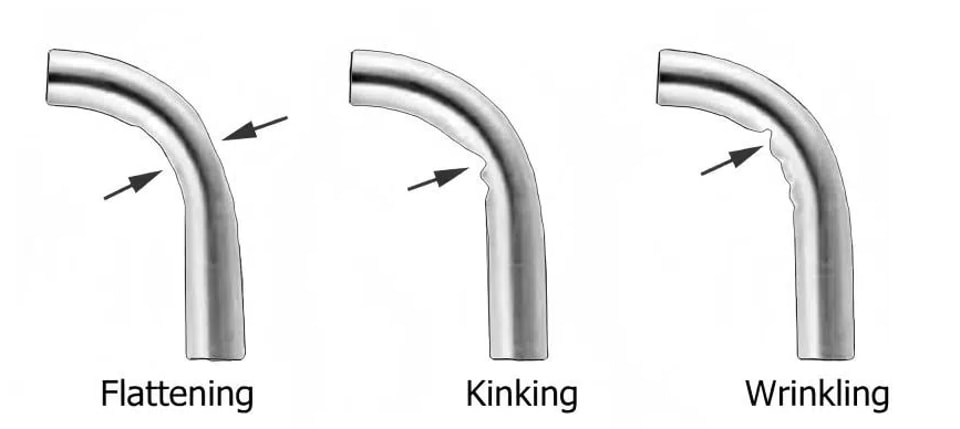
III. La température de l’huile hydraulique influe directement sur la force de cintrage
Dans les cintreuses hydrauliques de tubes, l’huile hydraulique sert de fluide de transmission de puissance. Les variations de sa température modifient sa viscosité et, par conséquent, l’efficacité de transmission de la pression dans le système.
Lorsque l’huile est froide, elle est épaisse et le système réagit lentement ; les opérations de serrage et de cintrage peuvent manquer de précision. À l’inverse, lorsque l’huile est chaude, elle devient plus fluide, ce qui augmente les fuites internes et empêche le maintien de la pression. La force de cintrage peut alors être insuffisante, et l’angle obtenu s’écarte de la valeur souhaitée—en étant trop ouvert ou trop fermé.
Lors d’une production continue et prolongée, la température de l’huile augmente régulièrement. Si elle n’est pas surveillée, elle peut dépasser la plage optimale, ce qui nuit à la précision et accélère le vieillissement des joints.
IV. Effets saisonniers de la température ambiante
La température de l’atelier varie entre l’hiver et ses basses températures et l’été et ses fortes chaleurs. Ces variations environnementales affectent les cintreuses de tubes.
Lors d’un démarrage à froid en hiver, les jeux entre les composants de la machine sont plus faibles en raison des basses températures, tandis que l’huile hydraulique est plus visqueuse. Si la production en série commence sans période de préchauffage, la qualité des premiers tubes cintrés peut différer de celle des tubes produits par la suite.
Certains opérateurs ont pour habitude de faire tourner la machine à vide pendant dix à quinze minutes après le démarrage, afin que la température se stabilise avant de commencer le travail. C’est une bonne pratique.
V. Méthodes de régulation de la température
Après avoir mis la machine sous tension chaque jour, laissez-la tourner à vide un certain temps pour faire monter la température de l’huile hydraulique et permettre aux composants d’atteindre un équilibre thermique avant de commencer la production.
Lors d’une production de masse en continu, surveillez le thermomètre d’huile. Si la température de l’huile reste constamment élevée, vérifiez le système de refroidissement : assurez-vous que le ventilateur fonctionne et que le refroidisseur d’huile n’est pas obstrué.
Le choix de l’huile adaptée au cintrage de tubes est également essentiel. Les différentes qualités d’huile ont des plages de température d’utilisation variables. Opter pour une huile adaptée à votre environnement de production garantit une lubrification plus régulière.
Pour les productions de haute précision, envisagez d’installer une climatisation ou un système de ventilation dans l’atelier afin de limiter l’incidence des variations de température ambiante sur la machine.
VI. Méthodes de surveillance quotidienne
Le thermomètre d’huile est un indicateur direct. Le suivi de la stabilité de la température permet d’évaluer les performances du système de refroidissement. Si la température reste élevée, recherchez d’éventuelles obstructions dans le système et vérifiez que le ventilateur fonctionne correctement.
Les opérateurs peuvent également évaluer la température des pièces mobiles pendant le fonctionnement,—par exemple lors du changement d’outillage ou du réglage de l’équipement. Si la qualité du cintrage des tubes semble clairement liée à des facteurs tels que l’heure ou la température ambiante, il est fort probable que la température influe sur la précision.
Consignez et comparez les séries de données,—notamment la température ambiante, la température de l’huile, la durée de fonctionnement de la machine et la qualité du cintrage des tubes,—afin d’identifier les tendances.