- tél. :+86-13222111178
- e-mail :info@ntjugao.com



Presses poinçonneuses à tourelle CNC : conception et fonctionnement
Presses poinçonneuses à tourelle CNC : conception et fonctionnement
Sommaire 1. Architecture du système et principales caractéristiques 2. Types d’entraînement et technologies de puissance 3. Commande CNC et axes de mouvement 4. Sept techniques essentielles de poinçonnage et de formage 5. Postes d’outillage de la tourelle et capacités standard 6. Principales applications industrielles 7. Démonstrations en direct et ressources sur le fonctionnement |
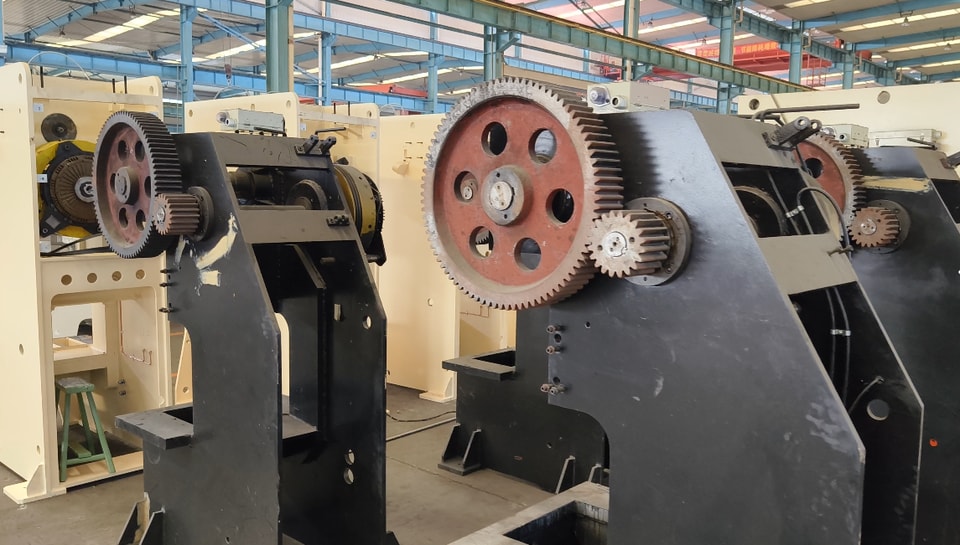
Bienvenue dans le guide technique complet de JUGAO consacré aux poinçonneuses à tourelle CNC. Que vous découvriez la fabrication automatisée de tôles ou que vous modernisiez une ligne de production existante, ce guide vous accompagne dans la maîtrise de la machine. De la structure mécanique et de la cinématique des axes aux postes d’outillage et aux modes de formage, notre équipe d’ingénieurs partage des conseils pratiques pour améliorer la précision et la productivité de votre atelier.
Couramment désignée dans l’industrie manufacturière mondiale par le sigle NCT (Numerical Control Turret Punch Press), la poinçonneuse à tourelle à commande numérique est une catégorie majeure d’équipements automatisés pour le travail de la tôle. Réunissant mécanique, commande électrique, hydraulique et pneumatique au sein d’une même plateforme, elle perce rapidement des trous, réalise des emboutissages peu profonds et forme des profils tridimensionnels dans des tôles planes grâce à un magasin rotatif indexable d’outils.
1. Architecture du système et principales caractéristiques
Une poinçonneuse à tourelle à commande numérique JUGAO moderne réunit plusieurs sous-systèmes parfaitement synchronisés : une commande CNC informatisée, un entraînement du coulisseau électrique-servo ou hydraulique, des chariots d’alimentation de tôle de haute précision, une tourelle rotative supérieure et inférieure, des mécanismes d’indexation automatique des postes et un logiciel d’imbrication CAD/CAM hors ligne.
Le fonctionnement commence après la création d’un programme de pièce dans un logiciel CAM ou sa saisie manuelle sur le pupitre. Des pinces à servocommande positionnent précisément la tôle sous la tête de frappe, tandis que la tourelle fait pivoter le couple poinçon-matrice requis pour l’aligner. Sur commande, le coulisseau effectue automatiquement son cycle en suivant les coordonnées programmées et réalise des motifs complexes à trous multiples ainsi que des formes en une seule mise en place, sans surveillance.
2. Types d’entraînement et technologies de puissance
Selon la conception de l’actionnement du coulisseau, les poinçonneuses à tourelle CNC se répartissent en trois catégories : servoélectriques, mécaniques à volant d’inertie et hydrauliques.
▪ Poinçonneuses à tourelle entièrement électriques à servocommande :À la pointe de la technologie NCT moderne, les modèles entièrement électriques à servocommande de JUGAO relient directement un servomoteur à couple élevé à l’entraînement du coulisseau. Cette architecture conserve la simplicité et la fiabilité des liaisons mécaniques tout en surpassant les systèmes hydrauliques en vitesse, en efficacité énergétique et en contrôle programmable de la course. Équipées d’une tête de frappe intelligente à servocommande, ces machines réalisent avec aisance le poinçonnage à grande vitesse, le formage de persiennes, le roulage de nervures et le marquage des pièces.
▪ Poinçonneuses mécaniques à tourelle et volant d’inertie :Appréciées pour leur robustesse et leur coût d’investissement initial plus faible, les presses mécaniques offrent des performances fiables pour les travaux de poinçonnage courants. Toutefois, la profondeur de course et la vitesse du coulisseau étant déterminées par la géométrie du vilebrequin, leur polyvalence de formage et leur cadence restent inférieures à celles des modèles servoélectriques.
▪ Poinçonneuses hydrauliques à tourelle :Autrefois courantes pour le poinçonnage de tôles épaisses, les poinçonneuses hydrauliques à tourelle traditionnelles ont progressivement perdu des parts de marché en raison de l’entretien régulier du fluide hydraulique, de l’usure des joints et de leur sensibilité à la chaleur lors de longues périodes de travail à température ambiante élevée.
3. Commande CNC et axes de mouvement
La coordination des mouvements multiaxes permet à une poinçonneuse à tourelle JUGAO de positionner les tôles et d’orienter les outils avec une répétabilité de l’ordre du micron :
▪ Axe X :Axe linéaire servo haute vitesse qui déplace la tôle maintenue par les pinces perpendiculairement à la longueur du bâti de la machine.
▪ Axe Y :Axe linéaire servo complémentaire qui déplace le chariot porte-pièce parallèlement à l’axe longitudinal du bâti.
▪ Axe A :Entraînement rotatif d’indexation qui fait tourner simultanément les disques supérieur et inférieur de la tourelle afin d’amener le poste d’outillage requis sous le coulisseau.
▪ Axe C :Axe rotatif dédié à l’indexation automatique, capable de faire pivoter individuellement les poinçons et matrices de forme selon n’importe quel angle programmé, de 0° à 360°.
4. Sept techniques essentielles de poinçonnage et de formage
En combinant le positionnement rapide de la table et des outils spécialisés, une poinçonneuse à tourelle CNC JUGAO réalise sept opérations principales sur tôle :
1. Poinçonnage coup par coup :Réalisation d’un trou en une seule frappe, selon des rangées linéaires, des arcs de cercle, des cercles de boulonnage ou des grilles couvrant toute la tôle.
2. Grignotage continu unidirectionnel :Déplacement par pas d’un poinçon rectangulaire, avec un chevauchement partiel en ligne droite, pour créer des lumières allongées ou des bords cisaillés nets.
3. Poinçonnage de contours multidirectionnel :Utilisation d’outils standard compacts selon plusieurs trajectoires X-Y pour découper de grandes ouvertures internes sans recourir à des matrices surdimensionnées spécifiques.
4. Grignotage :Déplacement rapide et progressif d’un poinçon rond de petit diamètre pour tracer des arcs réguliers et des contours complexes de forme libre.
5. Formage en une frappe :Réalisation d’emboutissages peu profonds ou de gaufrages — comme des ouvertures défonçables, des creux ou des fraisures — en une seule course contrôlée de la presse.
6. Formage progressif continu :Réalisation de reliefs plus grands que l’empreinte d’un seul outil, notamment de longues ouïes de refroidissement, des nervures de renfort et des épaulements décalés.
7. Imbrication de plusieurs pièces :Usinage en série de plusieurs pièces identiques ou différentes sur une grande tôle, avant leur séparation au moyen de micro-attaches.
5. Postes d’outillage de la tourelle et capacités standard
Afin de normaliser le choix des outils et la configuration de la tourelle, les postes NCT standard sont répartis en cinq classes dimensionnelles — A, B, C, D et E — selon la diagonale ou le diamètre maximal de l’outil :
Classe du poste | Alésage en pouces | Plage de diamètres maximaux des outils |
Poste A | 1/2 pouce | Φ 1,5 mm – Φ 12,7 mm |
Poste B | 1-1/2 pouce | Jusqu’à Φ 31,7 mm |
Poste C | 2 pouces | Jusqu’à Φ 50,8 mm |
Poste D | 3-1/2 pouces | Jusqu’à Φ 88,9 mm |
Poste E | 4-1/2 pouces | Jusqu’à Φ 114,3 mm |
Règle d’équivalence modulaire de la tourelle |
6. Principales applications industrielles
Les presses poinçonneuses à tourelle CNC JUGAO sont des équipements de poinçonnage à froid performants, utilisés dans de nombreux secteurs de la tôlerie : appareillage électrique et armoires de distribution, baies serveurs et armoires de commande, panneaux de murs-rideaux architecturaux, électroménager, cabines et portes d’ascenseur, portes coupe-feu en acier, systèmes CVC, équipements de cuisine professionnelle, mobilier de bureau, boîtiers de dispositifs médicaux et luminaires industriels. En associant le poinçonnage unitaire au grignotage à grande vitesse, les presses NCT réalisent aisément des contours complexes et des motifs de perçage variés. Elles sont ainsi particulièrement adaptées aux productions flexibles, à forte diversité et en petits ou moyens volumes.
7. Démonstrations en direct et ressources sur le fonctionnement
Vous souhaitez voir une presse poinçonneuse à tourelle CNC servo-électrique JUGAO réaliser en temps réel des perforations à grande vitesse, l’indexage automatique de l’axe C et le formage progressif d’ouïes ? Contactez l’équipe d’ingénierie JUGAO pour demander des vidéos de démonstration, une évaluation du temps de cycle sur vos pièces ou une configuration personnalisée de la tourelle adaptée à vos plans de tôlerie.