- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Comment fonctionne une poinçonneuse et pourquoi l’utiliser ?
Comment fonctionne une poinçonneuse et pourquoi l’utiliser ?
Pour travailler les métaux de manière productive, il est essentiel de comprendre le fonctionnement d’une poinçonneuse. Vous vous demandez comment ces machines fonctionnent et pourquoi les fabricants en dépendent autant ? Vous êtes au bon endroit. Dans cet article, j’explique le fonctionnement des poinçonneuses, leur mise en place et les principales raisons pour lesquelles elles restent indispensables à la fabrication métallique. Que vous envisagiez l’automatisation ou souhaitiez améliorer la qualité de votre production, ce guide vous apporte des conseils pratiques.
Comment fonctionne une poinçonneuse ?
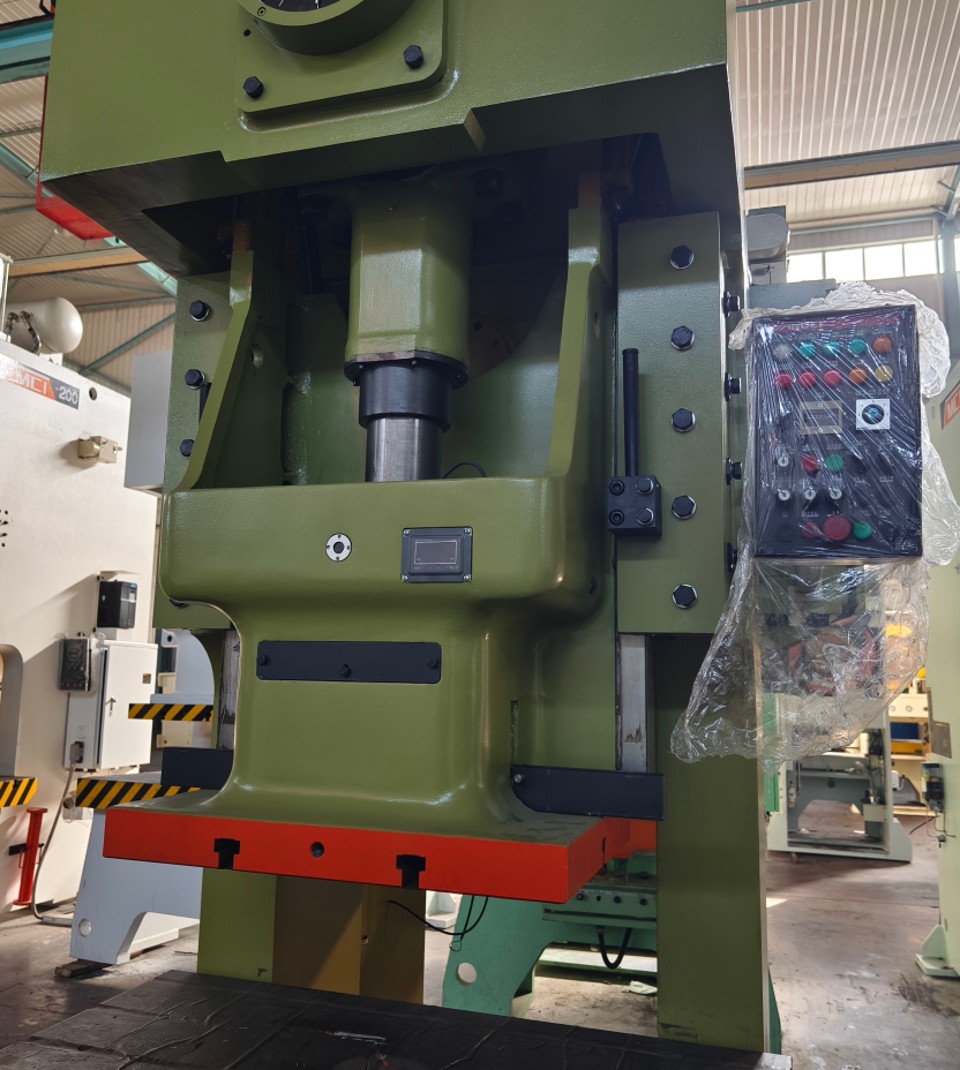
Une poinçonneuse exerce une force contrôlée au moyen d’un ensemble poinçon-matrice pour réaliser des trous ou découper des formes dans de la tôle ou d’autres matériaux. Le poinçon descend sur la pièce et la cisaille contre la matrice, produisant une découpe nette et précise. Les machines modernes s’appuient généralement sur des systèmes hydrauliques, mécaniques ou à commande numérique pour gagner en vitesse et en précision. Comprendre ce processus est essentiel pour obtenir des résultats de qualité tout en limitant les déchets.
Caractéristiques des poinçonneuses
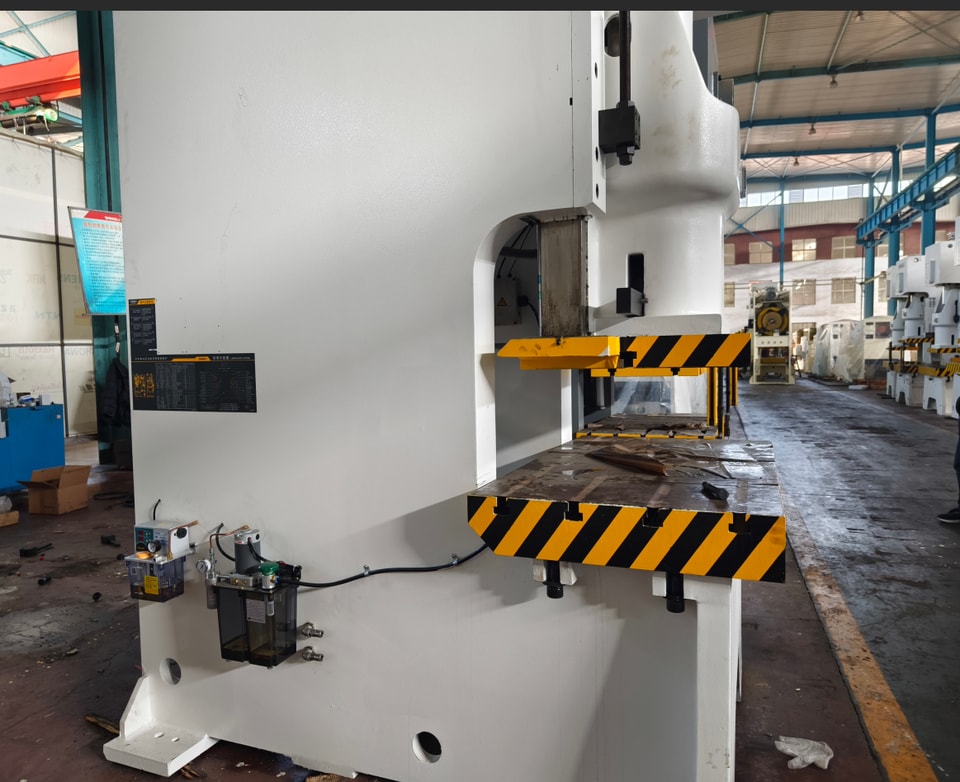
1. L’interface de commande est facile à utiliser : il suffit de saisir les coordonnées des trous à réaliser sur la pièce pour que la machine les usine, sans programmation nécessaire.
2. L’écran de commande numérique rend l’interface plus intuitive et facilite l’utilisation.
3. La plage d’usinage est étendue : il suffit de changer de matrice pour produire des trous de tailles et de formes très diverses.
4. L’alimentation pneumatique associée au poinçonnage hydraulique garantit un fonctionnement régulier et stable.
5. La machine peut réaliser un nombre illimité de poinçonnages successifs. Les trous obtenus sont sans bavures, pour une finition nette et propre.
6. Le réglage de l’outil est simple et le changement de matrice rapide, ce qui réduit considérablement le temps de préparation.
7. Le traitement automatisé garantit une grande régularité et une qualité de produit plus constante.
Applications de la poinçonneuse
1. Dans le secteur de l’énergie : poinçonnage des traverses des réseaux de distribution de 10 kV, alésage, réparation et ouverture de trous dans les pylônes métalliques ; réalisation d’ouvertures dans les jeux de barres en cuivre et en aluminium, les colliers de câbles, les fers plats et autres pièces similaires dans les centrales électriques et les postes électriques.
2. Pour les travaux d’inspection et de renforcement dans les secteurs ferroviaire, postal et des télécommunications, pétrolier, géologique et de la construction. Comme la machine ne nécessite pas d’alimentation électrique, elle convient particulièrement aux interventions sur le terrain, en hauteur ou sous l’eau.
Consignes d’utilisation de la poinçonneuse
1. Avant toute utilisation, vérifiez que le poinçon et la matrice sont compatibles ; dans le cas contraire, la machine peut être endommagée.
2. Avant le poinçonnage, la matrice doit être solidement fixée à l’aide de vis.
3. En cas d’anomalie pendant le fonctionnement, arrêtez le poinçonnage et éliminez le problème afin d’éviter d’endommager la machine.
4. Lubrifiez la vis et l’écrou avec de l’huile.
Principe de fonctionnement de la poinçonneuse
Le moteur entraîne le volant d’inertie en rotation. Même lorsque la machine n’est pas actionnée, le volant continue d’emmagasiner de l’énergie grâce au ressort. Lorsque l’on appuie sur la pédale, l’énergie accumulée est transmise par le mécanisme d’entraînement. La bielle la transmet ensuite au poinçon, qui s’enfonce dans la pièce à travailler.
Types de poinçonneuses
Aujourd’hui, les poinçonneuses sont principalement de deux types : CNC et hydrauliques. Les premières servent surtout à poinçonner des matériaux souples comme le cuir, le plastique, le PVC et le papier. Les secondes sont généralement utilisées pour percer des tôles métalliques, notamment en cuivre ou en acier, ainsi que des cornières. Elles conviennent particulièrement aux secteurs de l’énergie et de la construction.
Précautions d’utilisation de la poinçonneuse
Les poinçonneuses sont généralement utilisées pour travailler des matériaux relativement souples. Pendant l’usinage, la gravité entraîne le poinçon vers le bas : veillez donc à appliquer une force de levage appropriée afin d’éviter que le matériau ne se fissure. Ne regardez pas vers le bas pendant l’utilisation, car les débris pourraient vous blesser aux yeux. Ne placez jamais les mains dans la zone de poinçonnage et veillez à ce qu’aucune personne non concernée ne se trouve dans la zone dangereuse.
Présentation de la structure d’une poinçonneuse
Il existe de nombreux types de poinçonneuses. Leurs principes de conception étant différents, leur prix et leurs résultats d’usinage varient également. Elles présentent toutefois des éléments structurels communs. Cette section présente les principales structures et pièces des presses, ainsi que leurs caractéristiques et fonctions, afin de vous aider à mieux comprendre et utiliser ces machines.
Structure générale
Partie supérieure de l’outil :partie supérieure de l’outil de poinçonnage complet, montée sur le coulisseau de la presse.
Porte-poinçon supérieur :plaque supérieure de la partie supérieure de l’outil. En fonctionnement, elle se trouve au contact du coulisseau de la presse et y est fixée au moyen d’un porte-outil ou directement.
Partie inférieure de l’outil :partie inférieure de l’outil complet, montée sur la table de la presse.
Porte-matrice inférieur :plaque formant la face inférieure de la partie inférieure de l’outil. En fonctionnement, elle est fixée directement à la table de la presse ou au coussin.
Paroi de coupe :paroi latérale située le long du bord de l’ouverture de la matrice de poinçonnage.
Dépouille de l’arête :inclinaison de chaque côté de la paroi de coupe de l’ouverture de la matrice de découpage.
Coussin pneumatique :dispositif éjecteur actionné par air comprimé.
Bloc d’appui arrière :élément qui soutient, depuis le côté opposé à la surface de travail, le poinçon soumis à une force unidirectionnelle.
Douille de guidage :pièce tubulaire qui guide avec précision le mouvement relatif des porte-outils supérieur et inférieur. Elle est généralement fixée au porte-outil supérieur et fonctionne avec la colonne de guidage fixée au porte-outil inférieur.
Plaque de guidage :Plaque percée avec précision autour du poinçon, qui maintient l’alignement entre le poinçon et la matrice et assure le dévêtissage de la matière et des pièces.
Colonne de guidage :Pièce cylindrique assurant le guidage précis du mouvement relatif des porte-outils supérieur et inférieur. Elle est généralement fixée au porte-outil inférieur et associée à une douille de guidage fixée au porte-outil supérieur.
Pion de guidage :Pièce en forme de pion qui pénètre dans le trou de la matière afin de guider son positionnement dans la matrice.
Outil à plaque de guidage :Outil guidé par une plaque de guidage, dans lequel le poinçon reste solidaire de la plaque pendant l’utilisation.
Plaque de guidage :Pièce de guidage en forme de plaque qui dirige la bande ou le matériau en rouleau vers la matrice.
Porte-outil à colonnes de guidage :Porte-outil dans lequel la colonne et la douille de guidage coulissent l’une par rapport à l’autre.
Outil de poinçonnage :Outillage monté sur la presse pour produire des pièces poinçonnées. Il se compose de deux parties complémentaires, supérieure et inférieure.
Poinçon :Partie saillante de l’outil qui forme directement la pièce poinçonnée, c’est-à-dire celle dont la surface porte la forme de travail.
Matrice :Partie en creux de l’outil qui forme directement la pièce poinçonnée, c’est-à-dire celle dont la surface porte la forme intérieure de travail.
Plaque de protection :Plaque empêchant les doigts ou des corps étrangers de pénétrer dans la zone dangereuse.
Serre-flan (flan circulaire) :Partie de l’outil qui maintient la tôle ou la pièce à former afin de contrôler l’écoulement de la matière. Dans les outils d’emboutissage profond, la plupart des serre-flans sont appelés flans circulaires.
Cordon de retenue :Saillie nervurée qui contrôle l’écoulement de la matière dans un outil de formage ou d’emboutissage profond. Elle peut être intégrée localement à la matrice ou à la bague de retenue, ou constituer une pièce distincte insérée dans l’outil ou la bague.
Seuil de retenue de la matière :Terme spécifique désignant un cordon de retenue de section rectangulaire, décrit avec le cordon de retenue.
Plaque support de matière :Plaque qui prolonge le plan supérieur de la matrice afin de soutenir la matière à former.
Outil progressif :Outil comportant au moins deux postes, dans lequel la matière avance d’un poste à chaque course de presse afin de former progressivement la pièce poinçonnée.
Encoche latérale :Poinçon qui découpe une encoche de positionnement de l’alimentation sur le bord d’une bande ou d’une bobine de matière.
Plaque de pression latérale :Plaque qui, sous l’action d’un ressort, appuie sur un côté de la bande ou de la bobine afin de maintenir l’autre côté contre la plaque de guidage.
Éjecteur :Pièce en forme de tige qui éjecte directement ou indirectement la pièce ou la chute en exerçant une poussée vers le haut.
Plaque éjectrice :Plaque qui se déplace dans la matrice ou le module pour éjecter directement ou indirectement la pièce ou la chute par un mouvement vers le haut.
Denture annulaire :Saillie dentée annulaire présente sur un outil de découpage fin ou sur un serre-flan denté. Il s’agit d’une caractéristique intégrée localement à l’outil ou à la plaque dentée, et non d’une pièce distincte.
Bague de limitation :Pièce tubulaire qui limite la hauteur minimale de fermeture de la matrice. Elle est généralement placée à l’extérieur de la colonne de guidage.
Colonne de limitation :Pièce en forme de colonne qui limite la hauteur minimale de fermeture de la matrice.
Pion (plaque) de positionnement :Pièce qui maintient la pièce à usiner dans une position constante à l’intérieur de la matrice. Selon sa forme, on parle de pion ou de plaque de positionnement.
Plaque de fixation :Plaque servant à fixer le poinçon.
Plaque dévêtisseuse fixe :Plaque dévêtisseuse fixée sur la matrice, sans possibilité de déplacement.
Butée fixe (pion ou plaque) :Pion ou plaque de butée fixé à l’intérieur de la matrice.
Dispositif d’éjection :Pièce ou dispositif non constitué d’une plaque, qui retire la pièce ou les déchets de la surface extérieure de la matrice.
Plaque dévêtisseuse :Pièce en forme de plaque, fixe ou mobile, qui retire les déchets ou les pièces de la matrice. Elle peut parfois être intégrée à la plaque de guidage et guider également la bande, tout en étant appelée plaque de dévêtissage.
Vis de dévêtissage :Vis fixée à la plaque dévêtisseuse mobile, servant à limiter sa position au repos.
Matrice à opération unique :Matrice qui réalise une seule opération en un seul cycle de presse.
Couteau à déchets :Il en existe deux types. Le premier, monté sur une matrice de détourage de bride, coupe l’anneau complet de déchets de détourage pour en faciliter l’évacuation. Le second, monté sur la presse ou la matrice, coupe les chutes de bande ou de bobine à une longueur déterminée afin d’en faciliter l’évacuation.
Matrice de poinçonnage combinée :Ensemble universel et réglable de matrices de poinçonnage permettant de réaliser différentes pièces par étapes, selon des éléments géométriques tels qu’une ligne droite, un angle, un arc ou un trou. Le contour d’une pièce plane poinçonnée nécessite généralement plusieurs ensembles de matrices combinées pour un poinçonnage par étapes.
Butée de départ (pion ou plaque) :Pièce servant au positionnement lors de l’introduction de l’extrémité initiale de la matière. Ces pions et plaques de butée de départ sont mobiles.
Élément :Matrice, poinçon, plaque dévêtisseuse ou plaque de fixation complète, entre autres.
Bloc (plaque) :Pièce qui positionne les éléments trempés au bord latéral de l’alimentation par encoche et équilibre l’effort de coupe unilatéral exercé par le bord. Elle est généralement utilisée avec le couteau latéral.
Butée (pion ou plaque) :Pièce qui positionne la matière dans le sens de l’avance. Selon sa forme, on parle de pion ou de plaque de butée. Cette appellation englobe notamment les butées fixes, mobiles et de départ, sous forme de pion ou de plaque.
Plaque d’appui :Plaque trempée placée entre la plaque de fixation ou la matrice et l’embase afin de réduire la contrainte de compression unitaire exercée sur celle-ci.
Structure détaillée
La matrice montée sur la presse est la partie supérieure, installée sur le coulisseau. La partie inférieure, montée sur la table de la presse, constitue la matrice inférieure. Le porte-matrice inférieur est la plaque située sous cette dernière. Le flanc de coupe est la paroi latérale de l’ouverture de la matrice de poinçonnage. La dépouille désigne l’inclinaison de chaque côté de cette paroi. Le coussin pneumatique est un dispositif éjecteur actionné par air comprimé. Le contre-appui est une pièce qui soutient, depuis l’autre côté de la surface de travail, la matrice soumise à un effort unidirectionnel.
La douille de guidage est un composant tubulaire qui assure l’alignement précis des porte-matrices supérieur et inférieur pendant le fonctionnement. Elle est généralement fixée au porte-matrice supérieur et fonctionne avec une colonne de guidage montée sur le porte-matrice inférieur. Le pion pilote, quant à lui, est une pièce en forme de pion qui s’insère dans un trou de la matière afin de la positionner avec précision dans la matrice et de garantir son bon positionnement lors du poinçonnage.
La plaque de guidage est une pièce plate qui dirige la bande ou la matière en bobine vers la matrice. Dans une matrice à plaque de guidage, le poinçon reste fixé à cette plaque pendant l’utilisation, ce qui maintient l’alignement tout au long de l’opération. Le porte-matrice à guidage par colonnes est un type de porte-matrice dans lequel la colonne et la douille de guidage coulissent l’une contre l’autre, assurant un mouvement fluide et précis.
Une matrice de poinçonnage est un outillage monté sur une presse pour fabriquer des pièces poinçonnées. Elle se compose de deux parties complémentaires : la partie supérieure et la partie inférieure. Le poinçon est la partie saillante qui donne directement sa forme à la pièce, tandis que la matrice est la partie creuse complémentaire qui contribue également à définir la forme finale. Pour garantir la sécurité de l’opération, un écran de protection empêche les doigts ou les corps étrangers de pénétrer dans la zone dangereuse autour de l’outillage.
Le cordon de freinage est une saillie nervurée présente dans les matrices d’emboutissage et de formage profond, conçue pour contrôler l’écoulement de la matière pendant le formage. Il peut être intégré à la matrice ou au serre-flan. Lorsque sa section est rectangulaire, il est appelé seuil de freinage. Une plaque de soutien prolonge par ailleurs la surface supérieure de la matrice afin d’apporter un appui supplémentaire à la matière pendant le pressage.
Le bord latéral de la presse est une matrice convexe conçue pour découper une encoche de positionnement le long du bord de la bande ou de la bobine, afin d’assurer un alignement correct pendant le traitement. La plaque de pression latérale est équipée d’un mécanisme à ressort qui appuie sur un côté de la bande ou de la bobine, plaquant ainsi fermement le côté opposé contre la plaque de guidage pour un positionnement précis. La tige d’éjection est un composant en forme de tige qui pousse directement ou indirectement la pièce ou la chute vers le haut afin de permettre son retrait de la matrice.
La plaque supérieure fonctionne à l’intérieur de la matrice ou du module et se déplace vers le haut pour éjecter directement ou indirectement la pièce ou la chute. La douille de limitation est un composant tubulaire qui limite la hauteur minimale de fermeture de la matrice et évite une compression excessive. De même, la colonne de limitation définit et maintient la hauteur minimale de fermeture pendant le fonctionnement, garantissant ainsi des performances constantes et sûres.
La plaque porte-poinçon est la plaque qui maintient l’outil. La plaque de dévêtissage fixe est immobilisée sur la matrice. La goupille d’arrêt fixe, ou plaque de butée fixe, est un élément d’arrêt fixé à l’intérieur de la matrice. Le dispositif de dévêtissage, qui n’est pas nécessairement une plaque, retire la pièce de la surface extérieure de la matrice. La vis de dévêtissage est fixée à la plaque de dévêtissage éjectable.
Un outil à opération simple n’effectue qu’une seule opération par course de presse. Il existe deux types de coupe-chutes. Les outils combinés sont des jeux d’outils universels et réglables permettant de réaliser différentes pièces poinçonnées, étape par étape, selon des éléments géométriques tels qu’une ligne droite, un angle, un arc ou un trou. Le contour d’une pièce plane poinçonnée nécessite généralement plusieurs jeux d’outils combinés, utilisés en plusieurs étapes. La goupille de butée de départ, ou plaque de butée de départ, sert au positionnement lorsque l’extrémité initiale du matériau est introduite. Un bloc est un élément complet de l’outil, comme une matrice, un poinçon, une plaque de dévêtissage ou une plaque fixe. La plaque de bloc est généralement utilisée avec le bord latéral.
Conclusion
Comprendre le fonctionnement d’une poinçonneuse est essentiel pour accélérer et optimiser la production en fabrication métallique. En maîtrisant le réglage, l’utilisation et la maintenance de votre machine, vous pouvez accroître votre productivité tout en réduisant les temps d’arrêt et le gaspillage.
Vous souhaitez découvrir des solutions de poinçonnage performantes ou obtenir les conseils d’experts pour choisir la machine adaptée à votre atelier ? Contactez l’équipe JUGAO pour bénéficier d’un accompagnement personnalisé.