- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Comment résoudre rapidement les problèmes de scories en découpe laser
Comment résoudre rapidement les problèmes de scories en découpe laser
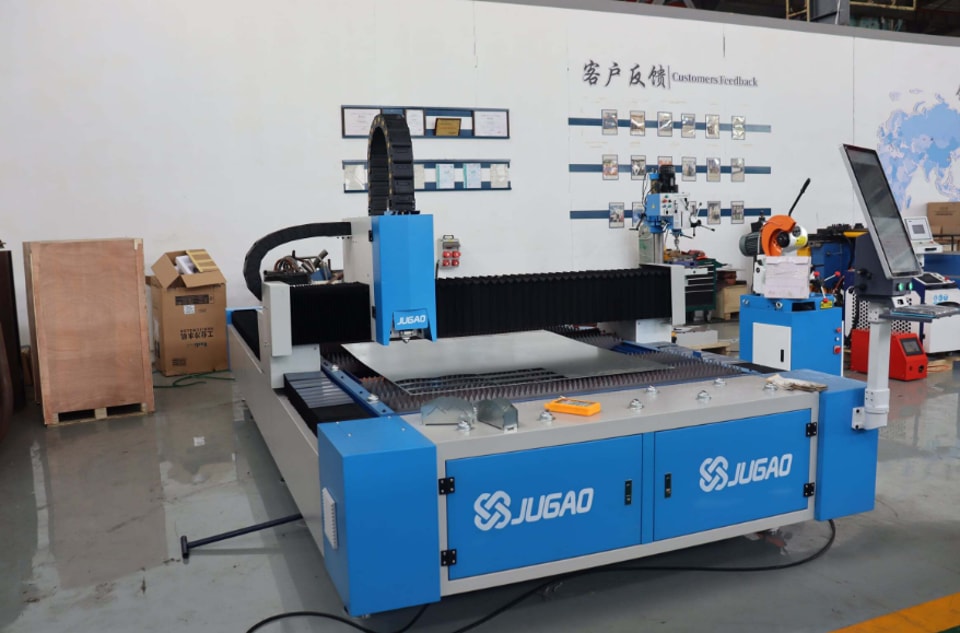
L’accumulation de scories sur les pièces découpées au laser est l’un des problèmes de qualité les plus fréquents en découpe laser. Si vous constatez que beaucoup de scories adhèrent à la face inférieure de vos pièces, que les bords sont rugueux ou que le nettoyage après chaque opération prend plus de temps, vous n’êtes pas seul. D’après mon expérience, ces dépôts sont généralement dus à des paramètres de coupe mal réglés, à un gaz d’assistance mal ajusté, à une buse en mauvais état ou à des composants optiques encrassés. Dans ce guide, je passe en revue les causes les plus courantes des scories en découpe laser et propose des solutions pratiques pour retrouver des coupes nettes et précises et améliorer la productivité.
Comprendre le problème des scories en découpe laser
Définition des scories en découpe laser
Les scories sont constituées de métal en fusion qui n’est pas entièrement évacué de la saignée pendant la coupe. Au lieu d’être chassé par le gaz d’assistance, il refroidit et adhère au bord inférieur de la pièce.
Les signes les plus courants sont les suivants :
Bords inférieurs rugueux
Accumulation importante de scories
Pièces difficiles à finir
Qualité des pièces inférieure
L’analyse du type et de l’aspect des scories permet d’en identifier plus rapidement la véritable cause.
Pourquoi faut-il s’occuper des dépôts de scories ?
Ignorer ce problème peut entraîner plusieurs conséquences :
Hausse des coûts de production
Opérations de finition plus longues
Perte de précision dimensionnelle
Clients insatisfaits
Baisse de la productivité globale
En traitant le problème dès son apparition, vous préservez la régularité de la qualité de coupe.
Pourquoi les scories apparaissent-elles ? Les causes les plus courantes
Vitesse de coupe mal réglée
La vitesse de coupe a une forte incidence sur la quantité de scories produite.
Si la vitesse est réglée trop lentement :
La chaleur continue de s’accumuler
La quantité de métal en fusion augmente
Les scories augmentent fortement
Si la vitesse est réglée trop rapidement :
Le faisceau risque de ne pas traverser complètement la matière
Le métal en fusion ne peut pas être correctement évacué
La coupe n’aboutit pas et des scories se forment
Trouver la vitesse adaptée est essentiel.
Pression du gaz d’assistance inadaptée
Le gaz d’assistance évacue le métal en fusion de la zone de coupe.
Les problèmes liés au gaz sont généralement dus à :
Une pression trop faible
Un débit de gaz irrégulier
Un gaz contaminé
Un gaz inadapté
Une pression de gaz trop faible est l’une des principales causes d’accumulation de scories.
Point focal mal positionné
Le point focal détermine où se concentre l’énergie du faisceau.
Un mauvais réglage de la mise au point peut entraîner :
Une fusion incomplète
Un trait de coupe plus large
Un excès de scories
Une efficacité de coupe réduite
Un étalonnage régulier de la mise au point permet d’éviter ces problèmes.
Une buse endommagée ou encrassée
La buse dirige le gaz d’assistance vers la zone de coupe.
Une buse endommagée peut entraîner :
Une répartition inégale du gaz
Des turbulences dans le flux d’air
Une évacuation moins efficace des scories
Une mauvaise qualité des bords
Même un défaut minime de la buse peut nuire considérablement à la qualité de coupe.
Une lentille de protection encrassée
Une lentille encrassée laisse passer moins d’énergie laser.
Voici les signes à surveiller :
Une baisse de la puissance de coupe
Une accumulation importante de scories
Des bords rugueux
Une accumulation excessive de chaleur
Un nettoyage régulier de la lentille est essentiel pour préserver les performances de coupe.
L’état de surface du matériau
La rouille, l’huile, les revêtements et l’oxydation peuvent nuire à la qualité de coupe.
Un matériau sale entraîne souvent :
Un excès de scories
Une mauvaise qualité des bords
Une coupe instable
La préparation du matériau avant la coupe améliore les résultats.
Résoudre le problème des scories étape par étape
Étape 1 : Examinez l’aspect des scories
Je commence toujours par examiner attentivement les scories.
Posez-vous les questions suivantes :
Les scories sont-elles molles ou dures ?
S’accumulent-elles à certains endroits ?
Sont-elles réparties uniformément sur toute la tôle ?
L’aspect des scories fournit généralement des indices utiles sur l’origine du problème.
Étape 2 : Vérifiez les paramètres de coupe
Ouvrez le programme de coupe et comparez ses réglages aux valeurs recommandées.
Vérifiez les points suivants :
Puissance laser
Vitesse de coupe
Position du foyer
Réglage de la fréquence
Modifiez les réglages progressivement et effectuez un test après chaque ajustement.
Étape 3 : vérifier la pression et la pureté du gaz d’assistance
Vérifiez les éléments suivants :
Type de gaz
Niveau de pression
Stabilité du débit
Pureté du gaz
Pour obtenir des coupes nettes dans l’acier inoxydable, la pureté de l’azote est essentielle.
Étape 4 : examiner la buse
Retirez la buse et examinez-la attentivement.
Vérifiez qu’elle ne présente pas :
De dégâts
Des projections accumulées
Un mauvais alignement
Des obstructions
Remplacez la buse si elle semble endommagée ou défectueuse.
Étape 5 : nettoyer la lentille de protection
Examinez la lentille de protection sous un bon éclairage.
Vérifiez qu’elle ne présente pas :
Poussière
Résidus de fumée
Traces de brûlure
Rayures
Une lentille propre permet à une quantité maximale d’énergie laser d’atteindre le matériau.
Étape 6 : évaluer la qualité du matériau
Examinez la tôle avant de commencer la découpe.
Vérifiez qu’elle ne présente pas :
Rouille
Contamination par l’huile
Oxydation
Revêtements de surface
Un matériau propre et plat améliore considérablement la qualité de coupe.
Entretien préventif pour éviter la formation de scories
Effectuer les contrôles quotidiens de la machine
Avant le début de la production, je vous conseille de vérifier :
L’état de la buse
La propreté de la lentille
La pression du gaz
Fonctionnement du système de refroidissement
Des contrôles quotidiens permettent d’éviter l’apparition de problèmes de qualité imprévus.
Préserver le bon état des composants optiques
Nettoyez régulièrement les composants optiques, notamment :
Lentilles de protection
Lentilles de focalisation
Fenêtres laser
Des composants optiques bien entretenus améliorent l’efficacité de coupe et réduisent les scories.
Surveillez le système de gaz d’assistance
Vérifiez régulièrement les éléments suivants :
Détendeurs de gaz
Tuyaux
Raccords
Filtres
Une alimentation en gaz régulière est essentielle pour éliminer efficacement les scories.
Foire aux questions
Quelles sont les principales causes des problèmes de scories lors de la découpe laser ?
Les causes les plus courantes sont une vitesse de coupe mal réglée, une pression de gaz d’assistance trop faible, une mauvaise position du point focal, une buse endommagée et des composants optiques encrassés.
Une faible pression de gaz peut-elle entraîner une accumulation importante de scories ?
Oui. Lorsque la pression du gaz d’assistance est trop faible, le métal en fusion n’est pas évacué efficacement et les scories s’accumulent sous la pièce.
À quelle fréquence faut-il vérifier la buse ?
Pour les travaux à haut volume, je recommande de vérifier la buse tous les jours et de la remplacer immédiatement si elle est endommagée ou contaminée.
Conclusion
Un problème de scories en découpe laser indique généralement qu’un paramètre du procédé doit être corrigé. Qu’il s’agisse des paramètres de coupe, de la pression du gaz d’assistance, de la position du point focal, de l’état de la buse, de composants optiques encrassés ou de la qualité du matériau, une démarche structurée permet d’en trouver rapidement la cause première. En effectuant des contrôles réguliers, en gardant les composants optiques propres, en réglant les paramètres de coupe et en assurant une alimentation en gaz stable, vous pouvez réduire sensiblement les scories et obtenir des coupes plus nettes et plus précises. Pour optimiser la découpe laser ou résoudre un problème, contactez l’équipe technique de JUGAO : elle vous apportera un accompagnement professionnel et des conseils d’experts.