- tél. :+86-13222111178
- e-mail :info@ntjugao.com



Soudage laser : comparaison des résultats et des applications selon les matériaux
Soudage laser : comparaison des résultats et des applications selon les matériaux
Le soudage laser se distingue par une énergie concentrée, une vitesse de soudage élevée et une zone affectée thermiquement relativement réduite. Il est largement utilisé dans des secteurs tels que la transformation de la quincaillerie, la tôlerie, les composants automobiles, l’électroménager, les nouvelles énergies et la fabrication de pièces métalliques de précision. Face à la demande croissante des industriels pour une productivité accrue, une esthétique supérieure et une plus grande précision d’usinage, les équipements de soudage laser suscitent un intérêt grandissant.
Cependant, les paramètres de soudage laser ne peuvent pas être identiques pour tous les métaux. Les matériaux diffèrent par leur taux d’absorption du laser, leur conductivité thermique, leur point de fusion, leur état de surface et leur sensibilité à la déformation thermique. Par conséquent, les résultats peuvent varier considérablement, même avec la même machine de soudage laser.
Quels procédés de soudage laser conviennent donc aux matériaux courants tels que l’acier inoxydable, l’acier au carbone, la tôle galvanisée, les alliages d’aluminium et le cuivre ? En quoi les résultats diffèrent-ils selon le matériau ? Et comment les entreprises peuvent-elles choisir l’équipement de soudage laser adapté ?
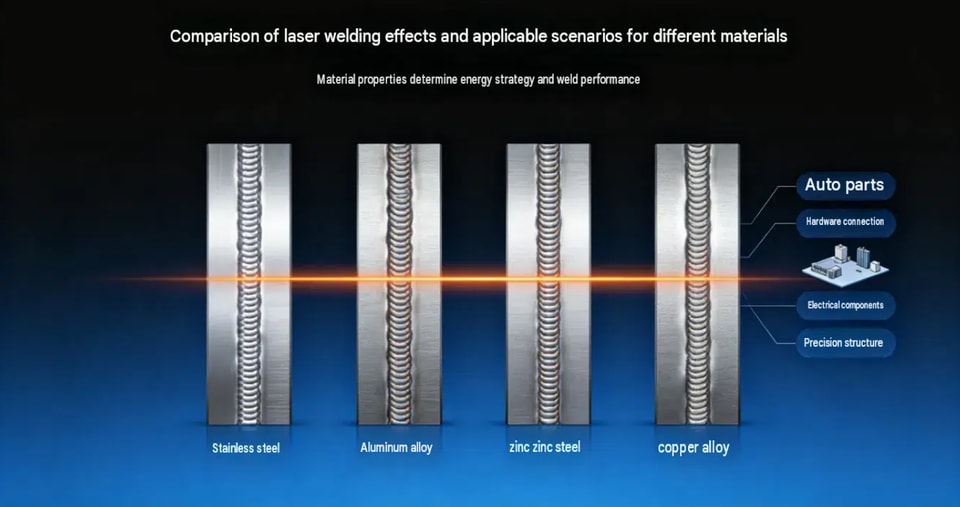
Cet article passe en revue les caractéristiques des matériaux, les résultats de soudage, les difficultés courantes et les applications pratiques afin d’aider les entreprises à évaluer plus efficacement les solutions de soudage laser.
I. En quoi les résultats du soudage laser varient-ils selon les matériaux métalliques ?
Le principe du soudage laser consiste à chauffer localement les matériaux à l’aide d’un faisceau laser jusqu’à leur fusion, afin de créer un joint par formation d’un bain de fusion. La qualité de la soudure dépend non seulement de la puissance du laser, mais aussi des propriétés du matériau, de l’épaisseur de la tôle, de la configuration du joint, de la vitesse de soudage, de la position focale et de l’utilisation d’un gaz de protection.
Les performances du soudage laser varient selon le matériau. Voici les caractéristiques de plusieurs matériaux courants.
Type de matériau | Caractéristiques du soudage laser | Difficultés courantes du soudage | Applications types |
acier inoxydable | Offre généralement une excellente adaptabilité et permet de maîtriser la formation du cordon de soudure. | Décoloration, déformation, exigences de qualité de surface et maîtrise de la formation du cordon de soudure | Articles de cuisine, quincaillerie, dispositifs médicaux, enveloppes d’équipements |
acier au carbone | Procédé polyvalent, adapté au soudage d’une grande variété de tôles et de composants structurels. | Projections, perçage, déformation et problèmes liés au jeu entre les pièces | Pièces en tôle, châssis et armoires, composants automobiles |
tôle galvanisée | Peut être utilisé pour certaines tôles d’acier galvanisé, à condition de maîtriser soigneusement l’effet du revêtement de zinc. | Porosité, projections et instabilité du cordon dues aux vapeurs de zinc | Armoires électriques, tôlerie pour appareils électroménagers, équipements de ventilation |
alliage d’aluminium | Particulièrement adapté au soudage à grande vitesse de divers composants structurels légers. | Forte réflectivité, conduction thermique rapide et risques de fissuration à chaud et de porosité | Composants pour les nouvelles énergies, pièces automobiles, structures en aluminium |
cuivre et alliages de cuivre | Convient à certaines pièces conductrices et à des produits en alliage de cuivre. | Faible absorption du laser, conduction thermique rapide et difficulté à maîtriser le bain de fusion | Connecteurs électriques, composants conducteurs, pièces électroniques diverses |
Les caractéristiques ci-dessus sont générales. Les résultats réels du soudage doivent être vérifiés en tenant compte de la nuance, de l’épaisseur de la tôle, de l’état de surface, de la configuration du joint et des normes de qualité applicables.
II. Soudage laser de l’acier inoxydable : pour les produits exigeant un cordon soigné et une finition précise
L’acier inoxydable est l’un des matériaux les plus couramment soudés au laser. Il est largement utilisé dans la quincaillerie, les équipements de cuisine et de transformation alimentaire, les dispositifs médicaux et les enveloppes d’équipements industriels.
Lorsque le matériau et le procédé sont bien adaptés, le soudage laser permet d’obtenir un cordon relativement uniforme. La concentration de l’apport thermique contribue à réduire la déformation thermique de certaines pièces.
Principaux avantages du soudage laser de l’acier inoxydable
1. Un cordon de soudure bien formé. Pour les assemblages adaptés au soudage laser, un réglage judicieux des paramètres permet d’obtenir un cordon relativement uniforme, répondant aux exigences esthétiques de nombreux produits métalliques.
2. Une zone affectée thermiquement relativement réduite. Comparée à des méthodes de soudage générant un apport thermique important, la chaleur du soudage laser est concentrée sur une zone plus restreinte. Cela facilite la maîtrise de la déformation thermique des pièces en tôle fine, sans toutefois l’éliminer complètement.
3. Adapté à une grande variété de produits en acier inoxydable. Pour les tôles, raccords, supports et enveloppes d’équipements en acier inoxydable, choisissez une soudeuse laser portative, une soudeuse laser avec alimentation automatique en fil ou un poste de soudage laser automatisé, selon la géométrie de la pièce.
Applications courantes
Articles de cuisine et produits métalliques ménagers en acier inoxydable ;
Châssis, armoires et enveloppes d’équipements en acier inoxydable ;
Éléments structurels métalliques pour équipements industriels ;
Certains dispositifs médicaux et composants métalliques de précision ;
Supports, raccords et structures de liaison en acier inoxydable.
Quels points prendre en compte pour le soudage laser de l’acier inoxydable ?
Le soudage de l’acier inoxydable ne se limite pas à l’aspect du cordon. Il faut également maîtriser sa résistance, la décoloration de la surface, l’oxydation et la résistance à la corrosion, selon les exigences du produit.
Si l’aspect du produit est une priorité, il convient d’évaluer les paramètres de soudage, le gaz de protection, le sens de soudage et le jeu d’assemblage des pièces. Pour les produits soumis à des exigences particulières de résistance à la corrosion ou d’hygiène, le procédé doit également être validé selon les normes applicables.
III. Soudage laser de l’acier au carbone : adapté au travail de la tôle et à la fabrication de structures métalliques
L’acier au carbone est largement utilisé dans le travail de la tôle, les châssis et armoires, les pièces automobiles, les équipements mécaniques et divers produits de quincaillerie. Pour les pièces en acier au carbone adaptées au soudage laser, ce procédé permet de concilier productivité et qualité du cordon.
Caractéristiques du soudage laser de l’acier au carbone
1. Un large éventail d’applications. Des pièces en tôle fine à certaines pièces structurelles plus épaisses, le procédé de soudage laser adapté peut être évalué en fonction de l’épaisseur de la tôle, de la configuration du joint et des exigences de soudage.
2. Adapté à la production en série. Pour les produits présentant des dimensions de pièces stables et des positions de soudure fixes, les gabarits de montage ou les postes automatisés permettent d’améliorer la cadence de production et la régularité du soudage.
3. Contribue à limiter les déformations thermiques. Dans des conditions de procédé adaptées, un apport de chaleur plus concentré aide à maîtriser la déformation de certaines pièces en tôle. Le résultat final dépend toutefois de la structure de la pièce et de la séquence de soudage.
Applications courantes
Carters en tôle et armoires de châssis ;
Supports et pièces structurelles métalliques pour l’automobile ;
Pièces d’équipements mécaniques ;
Pièces embouties et connecteurs métalliques ;
Certaines sections de tubes en acier et structures à ossature.
Questions fréquentes sur le soudage laser de l’acier au carbone
Si les paramètres de soudage ne sont pas adaptés à l’épaisseur de la tôle, des projections, un perçage, un manque de fusion ou une formation irrégulière du cordon peuvent survenir. Un jeu excessif entre les pièces, un positionnement instable ou des traces d’huile en surface nuisent également à la qualité du soudage.
Le soudage laser de l’acier au carbone nécessite donc une évaluation globale de la puissance du laser, de la vitesse de soudage, de la position du foyer, de la configuration du joint et de la précision d’assemblage. Pour les pièces présentant des variations de jeu, il convient également de déterminer s’il faut recourir à un procédé avec fil d’apport ou optimiser la conception du montage.
IV. Soudage laser de l’acier galvanisé : maîtriser l’effet de la couche de zinc et garantir la stabilité du soudage
L’acier galvanisé est couramment utilisé pour les armoires électriques, les carrosseries d’appareils électroménagers, les équipements de ventilation, les éléments structurels de climatisation et divers produits en tôle. La surface de l’acier étant recouverte d’une couche de zinc, il faut tenir compte de l’effet de ce revêtement sur la stabilité du bain de fusion pendant le soudage laser.
Principaux défis du soudage laser de l’acier galvanisé
Le zinc a un point d’ébullition inférieur au point de fusion de l’acier. Lorsque la chaleur vaporise la couche de zinc dans la zone de soudage, la vapeur de zinc ainsi produite—si elle ne peut pas s’échapper—peut perturber la formation du bain de fusion et entraîner des défauts tels que des porosités, des projections ou un cordon de soudure irrégulier.
L’épaisseur du revêtement, l’état de surface, le jeu entre les tôles et la méthode de soudage choisie influent également sur le résultat final.
Comment améliorer les résultats du soudage laser de l’acier galvanisé
1. Maîtriser les jeux entre les pièces et la précision d’assemblage. Une conception adaptée des joints contribue à stabiliser le procédé de soudage. Les exigences précises concernant les jeux doivent toutefois être déterminées par des essais de procédé.
2. Optimiser les paramètres de soudage. Ajustez la puissance, la vitesse de soudage et la position focale en fonction de l’épaisseur du matériau et de la configuration du joint afin de limiter l’apport de chaleur inutile tout en assurant une fusion suffisante.
3. Évaluer les méthodes de soudage. Pour certains produits en acier galvanisé, il est utile de comparer la pertinence de différents parcours de soudage, configurations de joints ou procédés avec fil d’apport.
4. Faire de la ventilation et de la sécurité une priorité. Le soudage de l’acier galvanisé peut dégager des fumées contenant du zinc. Il convient d’installer une ventilation par aspiration à la source adaptée aux conditions de travail et de mettre en œuvre les mesures nécessaires de santé et de sécurité au travail.
Applications courantes
Armoires de commande électrique et coffrets de distribution ;
Composants en tôle pour la climatisation, la ventilation et les systèmes CVC ;
Carrosseries métalliques d’appareils électroménagers ;
Supports en acier galvanisé ;
Pièces en tôle pour l’automobile et les équipements industriels.
Pour l’acier galvanisé, la faisabilité du soudage laser ne peut être déterminée sur la seule base du nom du matériau. Il est recommandé de réaliser des essais de soudage avec le matériau réel, en vérifiant notamment les porosités, les projections, la résistance du joint et l’aspect de surface.
V. Soudage laser des alliages d’aluminium : une solution idéale pour les structures métalliques légères
Grâce à leur faible poids et à leur conductivité thermique élevée, les alliages d’aluminium sont largement utilisés dans l’automobile, les nouvelles énergies, les transports et les composants structurels industriels. Le soudage laser permet d’assembler certains composants en alliage d’aluminium, mais exige généralement un contrôle plus rigoureux du procédé que pour de nombreuses applications courantes de soudage de l’acier.
Caractéristiques du soudage laser des alliages d’aluminium
1. Adapté à certaines pièces structurelles légères. Pour les tôles et pièces structurelles compatibles en alliage d’aluminium, le soudage laser offre une productivité élevée et se prête à l’automatisation de la production.
2. Une propagation rapide de la chaleur. Les alliages d’aluminium étant très conducteurs, la chaleur se dissipe rapidement. Il faut donc trouver le bon équilibre entre la puissance du laser, la vitesse de soudage et la conception du joint.
3. L’importance de la nuance du matériau. Les performances de soudage varient selon la nuance d’alliage d’aluminium. Certains matériaux ou certaines configurations de joints sont plus sujets à des défauts tels que les fissures à chaud, les porosités ou une résistance réduite du joint.
Applications courantes
Composants automobiles en alliage d’aluminium ;
Pièces structurelles métalliques pour les applications dans le secteur des nouvelles énergies ;
Boîtiers et châssis en alliage d’aluminium ;
Composants structurels en aluminium pour équipements industriels ;
Pièces en alliage d’aluminium pour le transport.
Points à prendre en compte pour le soudage laser des alliages d’aluminium
Des facteurs tels que l’absorption de certaines longueurs d’onde laser par le matériau, la présence de couches d’oxyde en surface, la nuance d’alliage et les jeux d’assemblage peuvent affecter la stabilité du soudage. Des paramètres de procédé inadaptés peuvent entraîner des défauts tels que la porosité, la fissuration à chaud, le manque de fusion ou la déformation.
Pour les produits exigeant des spécifications élevées, le procédé approprié doit être déterminé par des essais sur des pièces réelles. Cette démarche nécessite une évaluation complète tenant compte de la conception du joint, du gaz de protection, de la propreté des matériaux et des exigences de contrôle après soudage.
VI. Soudage laser du cuivre et de ses alliages : adapté à certains composants conducteurs
Le cuivre et ses alliages sont largement utilisés dans les connexions électriques, les composants conducteurs, les pièces électroniques et divers produits industriels. En raison de la conductivité élevée du cuivre’électrique et thermique—associée à son taux d’absorption relativement faible des longueurs d’onde laser infrarouges proches courantes à température ambiante,—le soudage laser de ces matériaux exige une maîtrise particulièrement rigoureuse du procédé.
Principaux défis du soudage laser du cuivre
1. Les caractéristiques d’absorption du laser influent sur la stabilité du procédé. Le cuivre présente un faible taux d’absorption initial pour de nombreuses longueurs d’onde laser courantes. De plus, lorsque l’état du matériau’évolue au cours du soudage, son absorption d’énergie peut varier, ce qui complique le contrôle du bain de fusion.
2. Dissipation rapide de la chaleur. La conductivité thermique élevée du cuivre accélère le transfert de chaleur. Il faut donc considérer conjointement des facteurs tels que la puissance, la vitesse de soudage et la conception du joint.
3. Les exigences de qualité peuvent être strictes. Pour les connecteurs conducteurs, il faut s’intéresser non seulement à l’aspect du cordon de soudure, mais aussi à la résistance du joint, à la résistance électrique et aux performances à long terme.
Applications courantes
Connecteurs électriques en cuivre ;
Divers composants conducteurs ;
Pièces métalliques pour l’électronique et les équipements électriques ;
Produits spécifiques en alliage de cuivre destinés à l’industrie.
Les applications du cuivre et de ses alliages ne conviennent pas toutes aux mêmes équipements ni aux mêmes procédés de soudage laser. Les solutions doivent être évaluées en fonction de la nuance et de l’épaisseur du matériau, de la configuration du joint, des exigences de qualité du soudage et des caractéristiques de la source laser.
VII. Comment choisir un équipement de soudage laser adapté aux différents matériaux ?
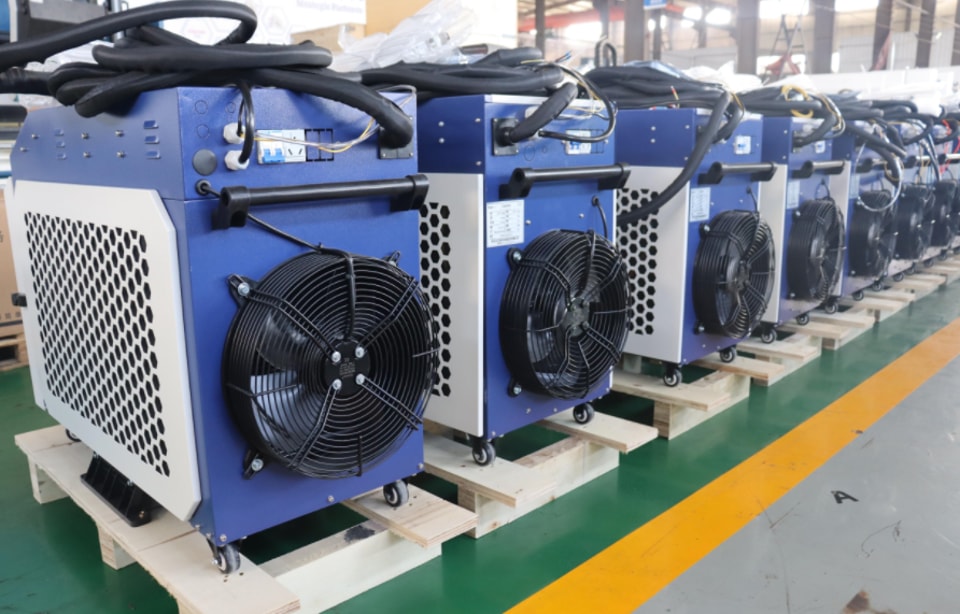
Une fois les différences entre les matériaux comprises, les entreprises doivent choisir leur équipement en fonction de la structure des produits, du volume de production et des exigences de soudage. Les équipements courants comprennent les postes de soudage laser portatifs, les postes avec alimentation automatique en fil, les postes de soudage laser sur table, les postes à galvanomètre (scanner) et les cellules robotisées de soudage laser.
1. Postes de soudage laser portatifs
Les postes de soudage laser portatifs conviennent aux applications nécessitant une grande flexibilité d’utilisation, lorsque les emplacements de soudage varient fréquemment ou que les produits présentent une grande diversité de spécifications.
Pour les pièces compatibles,—telles que l’acier inoxydable, l’acier au carbone et certains autres métaux,—l’équipement approprié peut être choisi en fonction de l’épaisseur de la tôle, du type de joint et des exigences d’aspect. Si les pièces présentent des jeux importants ou si un métal d’apport est nécessaire, il convient également d’évaluer l’utilisation d’un système d’alimentation automatique en fil.
2. Postes de soudage laser avec alimentation automatique en fil
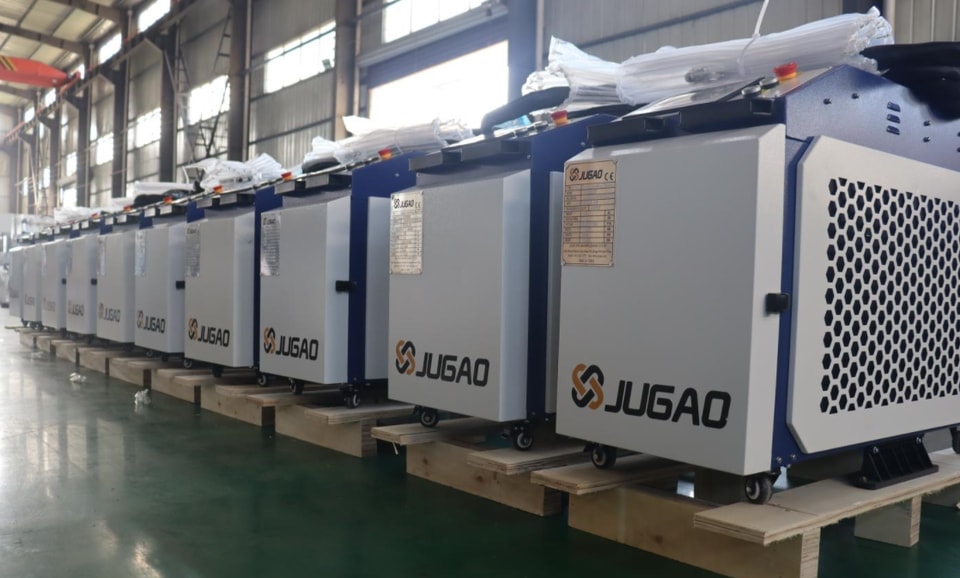
Lorsque les assemblages des pièces présentent des jeux, nécessitent un fil d’apport ou exigent un profil de cordon particulier, il convient d’envisager un poste de soudage laser avec alimentation automatique en fil.
La vitesse d’alimentation, le matériau et le diamètre du fil, ainsi que les paramètres laser, doivent être adaptés au matériau de la pièce et au procédé de soudage ; ces éléments doivent être validés par des essais pratiques.
3. Postes de soudage laser sur table
Pour les produits aux dimensions relativement constantes, dont les emplacements de soudage sont clairement définis et qui exigent une grande répétabilité, les équipements de soudage laser sur table constituent un choix adapté.
Grâce à un positionnement précis des dispositifs de fixation et à une commande des mouvements adaptée, ces systèmes améliorent la régularité des opérations en production de série. Leur adéquation doit être évaluée en fonction des dimensions des pièces, des trajectoires de soudage et du temps de cycle requis. 4. Poste de soudage laser à galvanomètre
Un poste de soudage laser à galvanomètre commande le déplacement du faisceau laser au moyen d’un système de balayage. Il convient particulièrement aux applications nécessitant un balayage à grande vitesse ou un traitement suivant des trajectoires complexes prédéfinies.
Pour les petites pièces métalliques, les pièces aux cordons réguliers ou les produits compatibles avec le traitement par galvanomètre, l’adéquation de cette technologie peut être évaluée selon plusieurs critères : dimensions des cordons, zone de traitement requise, propriétés des matériaux et normes de qualité.
5. Cellule robotisée de soudage laser
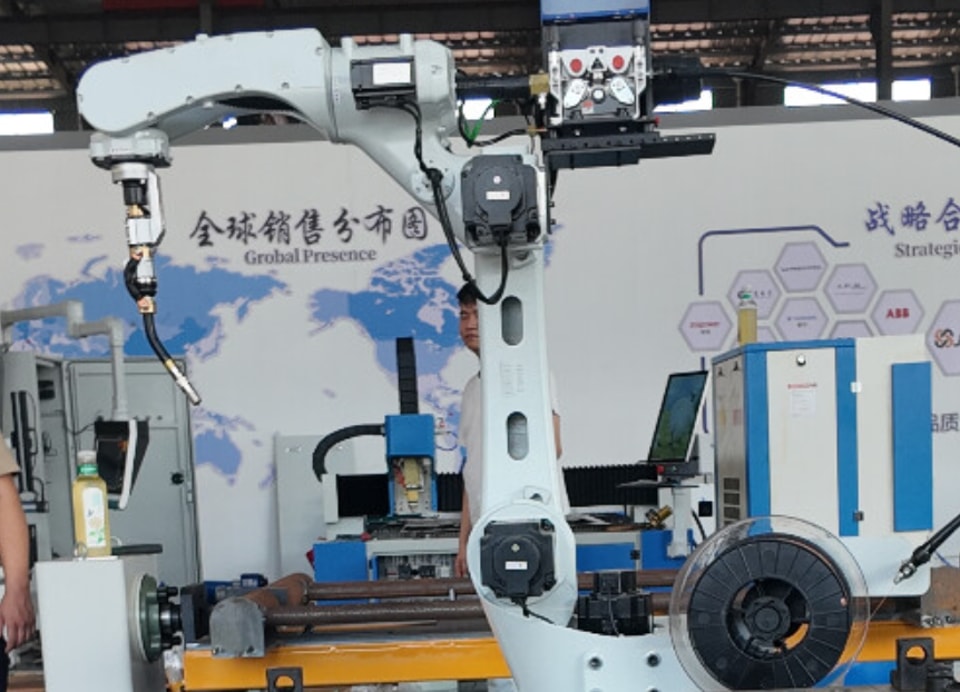
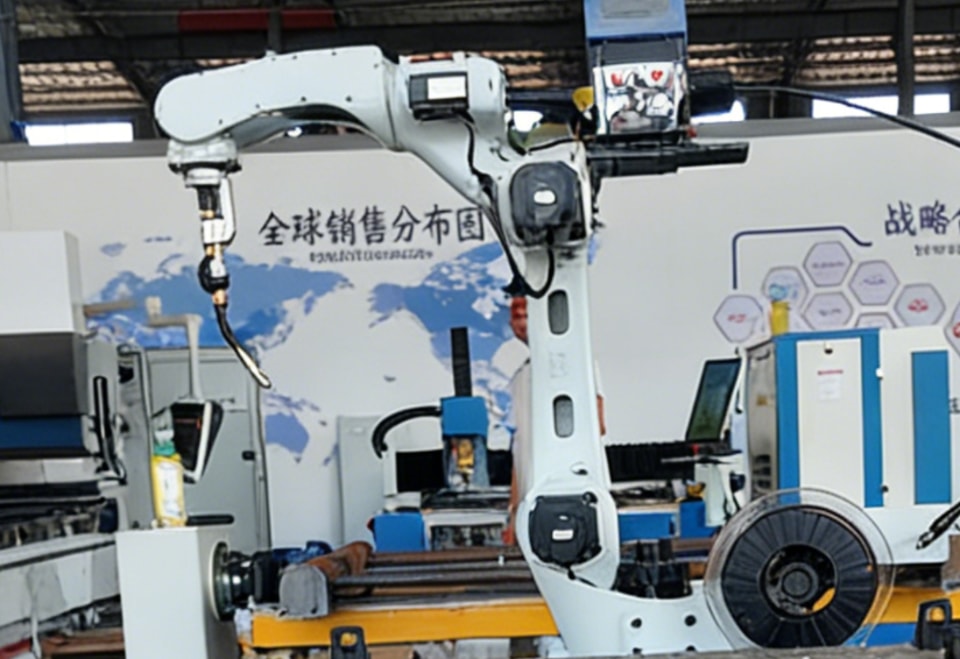
Un poste de soudage laser robotisé est un choix adapté aux pièces de géométrie complexe, comportant de nombreux points de soudure ou destinées à une production en grande série—notamment lorsqu’il doit être intégré à des systèmes de chargement et de déchargement, à des gabarits de positionnement ou à d’autres procédés de fabrication.
Les solutions robotisées sont idéales pour les tâches de production standardisées et répétitives. Toutefois, leur planification doit prendre en compte l’investissement dans les équipements, le positionnement des pièces, la programmation des trajectoires, les mesures de sécurité et la maintenance à long terme.
Pour choisir le bon équipement, il ne suffit pas de privilégier une puissance laser supérieure ou un degré d’automatisation plus élevé : il faut avant tout s’assurer que ses’capacités correspondent aux propriétés des matériaux, à la qualité de soudure recherchée et aux besoins spécifiques de la production.
En résumé :
Le soudage laser de différents matériaux exige une combinaison de procédés et d’équipements adaptée.
L’acier inoxydable convient généralement aux produits métalliques pour lesquels l’aspect du cordon de soudure est prioritaire. L’acier au carbone est largement utilisé pour les pièces en tôle et les éléments de structure métallique. Pour le soudage de l’acier galvanisé, il est essentiel de maîtriser les risques de porosité et de projections dus à la vaporisation du revêtement de zinc. Avec les alliages d’aluminium, il faut notamment tenir compte de la conductivité thermique, de la porosité et de la fissuration à chaud. Pour le cuivre et ses alliages, les principaux facteurs à considérer sont les caractéristiques d’absorption du laser et la maîtrise du bain de fusion.
Pour les entreprises manufacturières, le choix d’une machine de soudage laser doit reposer sur une évaluation complète,—qui prend en compte la nuance du matériau, l’épaisseur de la tôle, la configuration du joint, la qualité de soudure requise, le temps de cycle de production et les besoins en automatisation,—plutôt que de se fier uniquement au type de matériau ou à la puissance nominale du laser.