- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Le changement des matrices sur une cintreuse de tubes peut sembler simple, mais une installation incorrecte entraîne de nombreux problèmes.
Le changement des matrices sur une cintreuse de tubes peut sembler simple, mais une installation incorrecte entraîne de nombreux problèmes.
Dans un atelier de cintrage de tubes, le changement d’outillage est presque quotidien : chaque changement de produit ou de diamètre de tube nécessite de remplacer l’outillage en conséquence. De nombreux opérateurs considèrent cette tâche comme une opération de routine qu’ils pourraient effectuer les yeux fermés. Pourtant, j’ai été témoin d’innombrables problèmes de qualité—tels que des plis, un aplatissement, un mauvais serrage et des angles de cintrage irréguliers—dus à une mauvaise installation des outillages. Après analyse, nous constatons souvent que les programmes et les paramètres sont corrects, avant de découvrir que l’outillage est mal aligné ou mal verrouillé.
Le changement d’outillage ne consiste pas simplement à remplacer l’ancien par le nouveau ; il influe directement sur la qualité du cintrage, la durée de vie des outils et la stabilité de la machine. Une installation correcte garantit une production en série fluide, tandis qu’une installation incorrecte rend presque impossible la fabrication de pièces conformes, quels que soient les ajustements effectués.
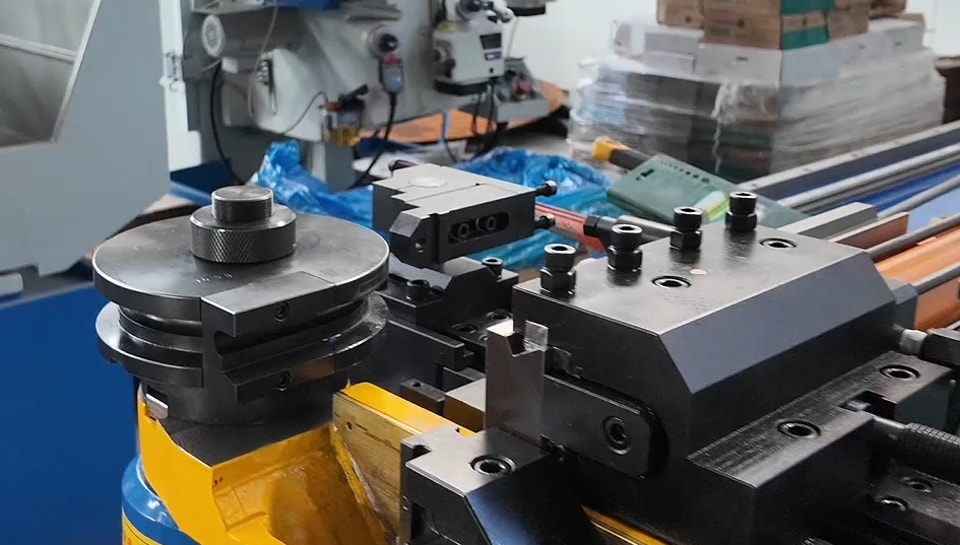
Chaque opération de cintrage de tubes nécessite une combinaison d’outillages différente.
Même lorsque deux tubes sont fabriqués dans le même matériau, les différences de diamètre, d’épaisseur de paroi, de rayon de cintrage ou de forme du produit nécessitent des configurations d’outillage totalement différentes. Le choix de l’outillage approprié permet à la machine de guider et de soutenir le tube de manière fiable, d’obtenir des angles de cintrage réguliers et d’éviter de soumettre l’outillage et le tube à des contraintes excessives.
À l’inverse, un outillage inadapté ou mal installé peut entraîner des problèmes allant d’une mauvaise qualité de cintrage et d’un taux de rebut élevé à une usure prématurée de l’outillage et à des arrêts de production. Du point de vue de la gestion de la production, l’efficacité des changements d’outillage est essentielle pour optimiser l’utilisation des équipements et maintenir une qualité constante des produits.
Commencez par vous familiariser avec l’outillage de la cintreuse de tubes.
Avant de procéder à un changement d’outillage, vous devez comprendre la fonction de chaque outil.
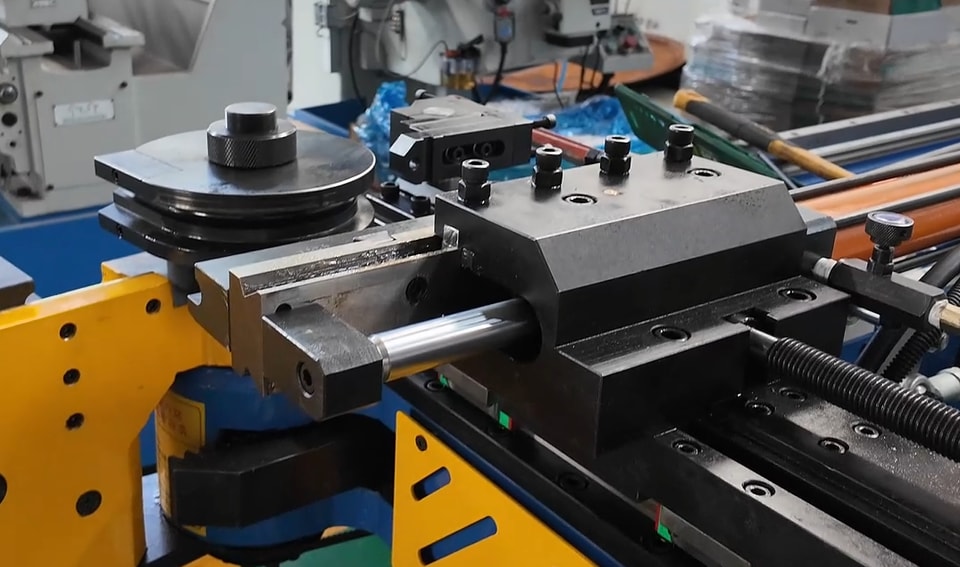
La matrice de cintrage est l’outil de formage principal qui détermine le rayon de cintrage. Montée sur le bras de cintrage, elle tourne avec celui-ci pendant le processus de cintrage. Lors du choix d’une matrice de cintrage, ses dimensions doivent correspondre au diamètre du tube et au rayon de cintrage souhaité.
La matrice de serrage maintient fermement le tube contre la matrice de cintrage pendant le cycle de cintrage. Une force de serrage stable empêche le tube de glisser et garantit la précision du positionnement.
La matrice de pression soutient la partie droite du tube et contrôle l’écoulement du matériau. Un réglage correct de la matrice de pression permet d’obtenir une déformation plus régulière et de réduire le risque de formation de plis ou d’aplatissement excessif.
Matrices anti-plis et mandrins—bien qu’ils ne soient pas montés de série sur toutes les machines,—sont souvent nécessaires pour les tubes à paroi mince ou les cintrages à faible rayon. La matrice anti-plis empêche la formation de plis sur le rayon intérieur, tandis que le mandrin soutient le tube de l’intérieur afin de limiter son écrasement.
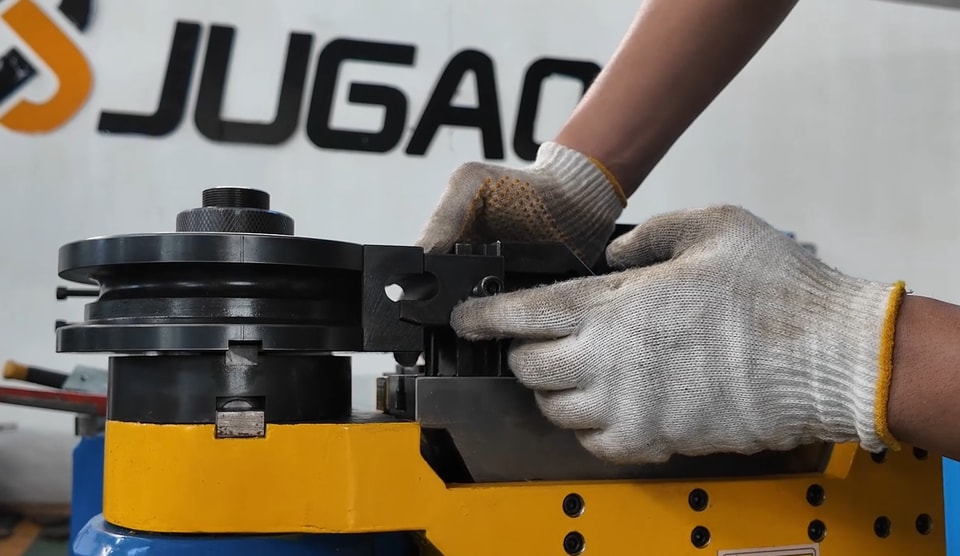
Comment choisir l’outillage approprié ? Il ne s’agit pas d’une étape supplémentaire du processus de changement, mais d’une partie intégrante de celui-ci.
Les opérateurs expérimentés intègrent la sélection de l’outillage au processus de changement, plutôt que de la considérer comme une tâche distincte et isolée. Avant l’installation, vérifiez les spécifications suivantes : diamètre extérieur du tube, épaisseur de paroi, rayon de cintrage requis, type de matériau et exigences de production.
Par exemple, un tube en acier inoxydable à paroi mince et un tube en acier au carbone de même diamètre peuvent nécessiter des configurations d’outillage totalement différentes. Même si le programme est parfaitement rédigé, un mauvais choix d’outillage entraînera tout de même un cintrage défectueux.
Arrêtez la machine avant de commencer l’intervention.
La machine doit être dans un état sûr avant tout changement d’outillage. Terminez le cycle de cintrage en cours, placez les axes dans une position sûre, rassemblez tous les outils de remplacement nécessaires, vérifiez leurs spécifications, portez les équipements de protection individuelle (EPI) et assurez-vous de disposer d’un espace de travail suffisant autour de la machine.
Rappel : la conception des matrices, les mécanismes de verrouillage et les méthodes de réglage varient selon les fabricants de cintreuses de tubes. Les étapes ci-dessous ne constituent qu’un guide général ; lors d’un changement d’outillage, veillez à suivre le manuel de votre équipement ou à consulter directement l’assistance technique du fabricant.
Une préparation minutieuse peut faire gagner beaucoup de temps lors d’un changement de matrice.
Avant de retirer l’ancienne matrice, inspectez la nouvelle pour vérifier l’absence de bosses, de rayures ou d’usure excessive. Nettoyez ensuite soigneusement toutes les surfaces de fixation—en éliminant les copeaux métalliques, la poussière, la rouille et les résidus de lubrifiant.
Ces détails apparemment mineurs peuvent empêcher la matrice de se positionner correctement et provoquer des erreurs d’alignement qui compromettent directement la qualité du tube cintré. Les techniciens expérimentés consacrent davantage de temps au nettoyage et à l’inspection de ces surfaces, sachant qu’un positionnement précis repose sur des zones de contact propres.
Lors de la manipulation de matrices lourdes, utilisez un équipement de levage approprié afin de garantir votre sécurité et de protéger les surfaces de précision de la matrice.
Voici la procédure étape par étape pour changer l’outillage :
Étape 1 : Retirer l’ancien outillage. Déverrouillez le mécanisme de verrouillage conformément à la conception de la machine, puis retirez soigneusement l’outillage installé. Lors du démontage, évitez de cogner l’outillage ou de le faire glisser sur les surfaces de précision ; tout dommage à ce stade peut réduire sa durée de vie et compromettre la précision lors de la prochaine installation.
Étape 2 : Nettoyer et inspecter la zone de montage. Après avoir retiré l’ancien outillage, nettoyez soigneusement les surfaces de montage et vérifiez qu’elles ne présentent aucun dommage ni signe d’usure anormale. Cette étape simple garantit le positionnement correct du nouvel outillage et évite les erreurs de positionnement imprévues.
Étape 3 : Installer la matrice de cintrage. Montez-la en fonction du diamètre de tube et du rayon de cintrage requis. Avant de la serrer, vérifiez que la matrice est correctement positionnée sur la surface de montage et qu’aucun débris ne se trouve dessous.
Étape 4 : Installer la matrice de serrage et la matrice de pression. Elles doivent rester correctement alignées avec la matrice de cintrage. Un positionnement précis est essentiel, car ces éléments fonctionnent conjointement pendant le cintrage. Un mauvais alignement réduit la stabilité du serrage et affecte la qualité finale du cintrage.
Étape 5 : Installer les autres éléments d’outillage nécessaires. Si le procédé nécessite une matrice anti-plis ou un mandrin, installez-les et réglez-les en fonction des spécifications de la pièce. Selon l’application, des réglages spécifiques du jeu peuvent être nécessaires ; un ajustement minutieux est donc indispensable.
Étape 6 : Serrer et vérifier. Serrez toutes les fixations et assurez-vous que chaque élément d’outillage est correctement installé avant de démarrer la machine. Une dernière inspection visuelle à ce stade peut prévenir de nombreux problèmes inutiles pendant la production.
Après le changement d’outillage, effectuez un cintrage d’essai avant de passer à la production en série.
Le changement d’outillage ne signifie pas que la production peut commencer immédiatement. Les opérateurs expérimentés effectuent un ou plusieurs cintrages d’essai avant le début de la production continue. Ce processus de vérification confirme que le nouvel outillage est correctement installé et aligné, et que les mouvements de la machine correspondent aux attentes.
Lors du cintrage d’essai, prêtez attention aux éléments suivants : l’angle de cintrage, le rayon de cintrage, la qualité de surface et l’éventuelle présence d’un aplatissement, de plis ou d’un serrage instable du tube.
En cas de problème, vérifiez l’alignement de l’outillage et la qualité de son installation avant de modifier les paramètres de la machine. Souvent, de légères erreurs de positionnement survenues lors du changement d’outillage sont la véritable cause des défauts de cintrage.
Erreurs courantes lors du changement des matrices
Installer une matrice présentant des caractéristiques incorrectes ; ne pas nettoyer les surfaces de montage ; serrer les boulons de manière irrégulière ; négliger l’alignement de la matrice ; et omettre les cintrages d’essai avant la production.
Bien que ces erreurs puissent sembler mineures, elles peuvent entraîner des réglages répétés, un gaspillage de matériaux ou des arrêts imprévus. La mise en place de procédures opératoires standardisées permet de réduire ces risques.
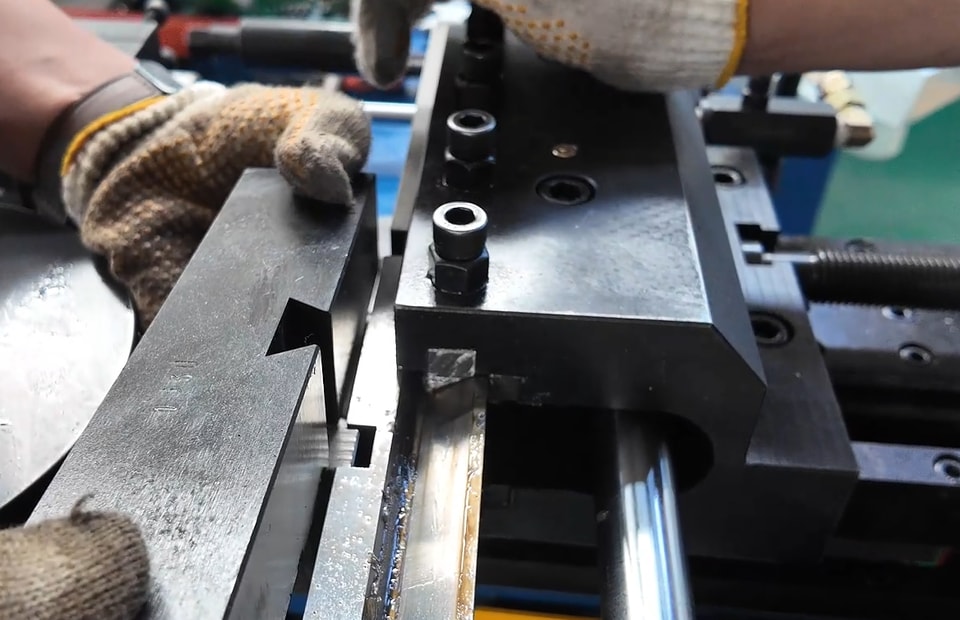
Les machines varient : ne suivez pas aveuglément les tutoriels.
La structure des matrices et les procédures de remplacement des cintreuses de tubes varient selon le fabricant et le modèle. Par conséquent, les processus de changement de matrices présentés dans les vidéos ou décrits dans les tutoriels généraux doivent uniquement servir de références techniques.
Utilisez toujours l’équipement conformément au manuel, vérifiez les procédures auprès du personnel technique, confirmez la compatibilité de la machine avant d’effectuer des réglages et ne modifiez pas les paramètres de la machine sans autorisation. Cela garantit la sécurité et évite une maintenance incorrecte due aux différences de conception des machines.
Une maintenance régulière appropriée peut réduire la fréquence des changements de matrices.
Une maintenance adaptée prolonge la durée de vie des matrices et réduit le besoin de les remplacer. Les bonnes pratiques comprennent le nettoyage de la matrice après chaque équipe, l’application d’un produit antirouille pendant le stockage, l’inspection régulière de l’usure, la lubrification des surfaces de contact mobiles si nécessaire, le stockage séparé des différents jeux de matrices et la vérification des fixations avant le début de la production.
Ces habitudes contribuent à maintenir la précision du cintrage tout en réduisant les coûts d’exploitation à long terme.