- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Quels sont les principes fondamentaux de la découpe laser ?
Quels sont les principes fondamentaux de la découpe laser ?
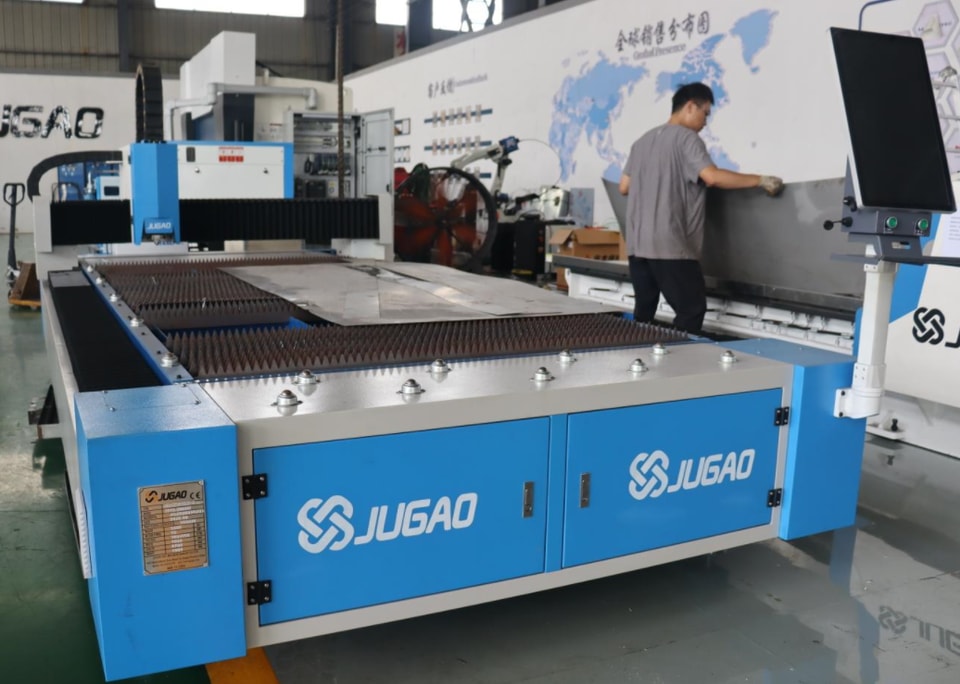
Le principe de base de la découpe laser repose sur un traitement thermique au moyen d’un faisceau laser concentré à haute énergie. Lorsque ce faisceau fortement focalisé atteint la surface de la pièce, la zone irradiée monte instantanément à une température très élevée, ce qui provoque la fusion ou la vaporisation rapide du matériau. Dès que le faisceau traverse entièrement la pièce, la découpe proprement dite commence : le laser suit un contour prédéfini et fait fondre le matériau en continu le long de son parcours. Simultanément, un jet de gaz d’assistance évacue les résidus fondus de la saignée, dont la largeur est faible—et approximativement égale au diamètre du faisceau laser focalisé,—ce qui garantit la précision de la découpe.
I. Principaux procédés de découpe laser
(i) Découpe par oxydation
La découpe par oxydation est le procédé standard pour travailler l’acier doux. Elle utilise de l’oxygène de haute pureté comme gaz de coupe d’assistance. En fonctionnement, l’oxygène est comprimé jusqu’à 6 bar et injecté à grande vitesse dans la saignée. L’acier—préchauffé par le laser—subit une réaction d’oxydation exothermique intense au contact de l’oxygène sous haute pression. Cette réaction libère une quantité importante d’énergie thermique (jusqu’à cinq fois l’énergie du laser lui-même), ce qui facilite considérablement la fusion et l’évacuation du matériau et améliore efficacement la productivité et la stabilité de la découpe des tôles épaisses.
(ii) Découpe par fusion
La découpe par fusion est un procédé standard pour découper les métaux. Elle convient également aux matériaux non métalliques fusibles, comme la céramique. Ce procédé utilise des gaz inertes—tels que l’azote ou l’argon—à des pressions comprises entre 2 et 20 bar. En raison de leur stabilité chimique, les gaz inertes ne réagissent pas avec le métal fondu dans la saignée. Le gaz sous haute pression se contente d’évacuer les résidus fondus par le dessous. Il protège également la surface de coupe de l’atmosphère, empêchant l’oxydation et garantissant une finition lisse et nette.
(iii) Découpe à l’air comprimé
La découpe à l’air comprimé convient principalement au traitement rapide des tôles fines. En comprimant l’air ambiant à 5–6 bar, on obtient un jet à haute pression qui chasse le métal fondu de la saignée. Comme l’air contient environ 80 % d’azote—doté de propriétés de protection inerte—la découpe à l’air comprimé est essentiellement une forme de découpe par fusion. Elle offre un faible coût de traitement et un rendement élevé, ce qui la rend idéale pour les applications exigeant une précision standard sur des tôles fines.
(IV) Découpe assistée par plasma
Avec des paramètres de procédé adaptés, un nuage de plasma se forme dans la saignée lors de la découpe par fusion. Il se compose d’un mélange de vapeur métallique ionisée et de gaz d’assistance ionisé. Ce nuage de plasma absorbe efficacement l’énergie du laser CO₂ et la transmet rapidement à la pièce. Le couplage énergétique est ainsi optimisé, la fusion du matériau accélérée et la vitesse de coupe considérablement augmentée. Ce procédé est donc également appelé découpe plasma à grande vitesse.
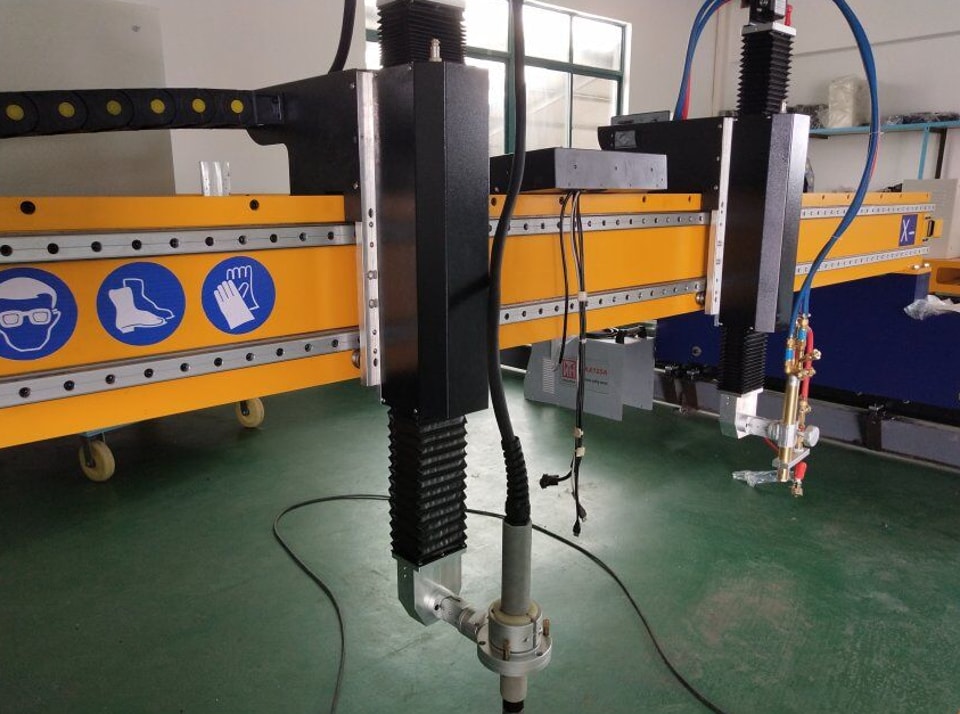
Il convient de noter que les nuages de plasma sont transparents aux longueurs d’onde des lasers à état solide et ne permettent ni l’absorption ni la conversion de l’énergie. La découpe assistée par plasma est donc compatible uniquement avec les systèmes laser CO₂ laser.
(V) Découpe par vaporisation
La découpe par vaporisation consiste à vaporiser directement le matériau puis à l’évacuer, ce qui limite la conduction de chaleur vers les zones voisines et rend la déformation thermique négligeable. Un laser CO à onde continue₂ permet d’effectuer une découpe par vaporisation précise sur des matériaux à faible capacité thermique, à forte absorption lumineuse et sans comportement de fusion,—comme les films plastiques, le bois, le papier et la mousse.
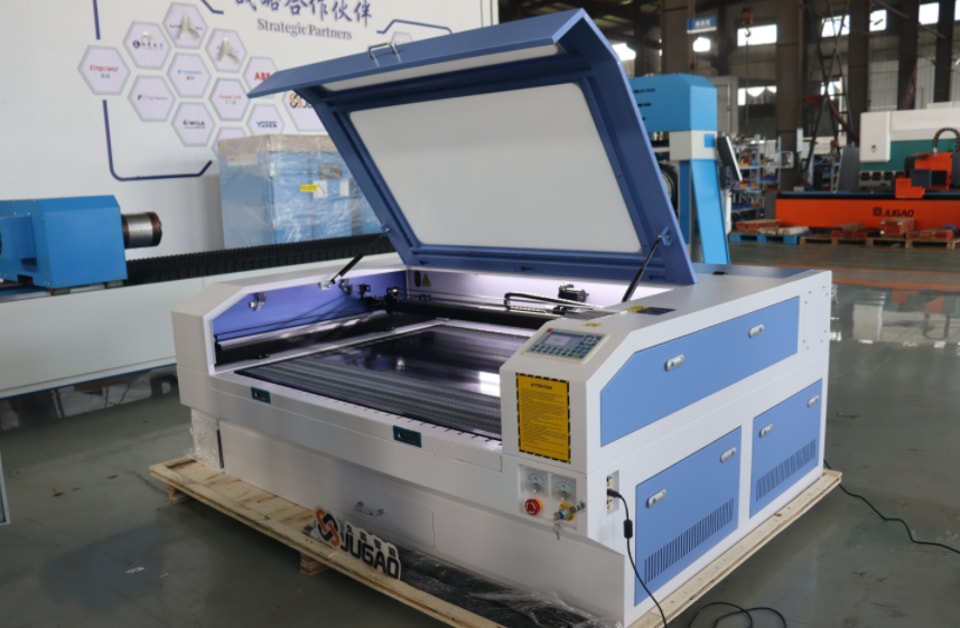
Les progrès de la technologie laser à impulsions ultracourtes ont élargi le champ d’application de la découpe par vaporisation aux matériaux métalliques. Les électrons libres du métal absorbent rapidement l’énergie laser et leur température augmente brusquement. L’utilisation d’impulsions ultracourtes de l’ordre de la picoseconde évite toute interaction du laser avec les particules fondues ou le plasma pendant le traitement. Le matériau est directement sublimé puis évacué avant que la chaleur ait le temps de se propager aux zones voisines. Ce procédé ne génère ni effets thermiques, ni fusion, ni bavures et permet une découpe de très haute précision sans dommages thermiques.
II. Paramètres clés du procédé de découpe laser
Les résultats, la précision et la qualité de la découpe laser dépendent de plusieurs paramètres. Certains sont déterminés par la source laser et les capacités matérielles de la machine ; d’autres peuvent être ajustés en fonction du matériau et des exigences spécifiques du procédé. Les principaux paramètres réglables sont les suivants :
(I) Degré de polarisation
Le degré de polarisation indique l’efficacité de conversion et d’utilisation de l’énergie laser. Les équipements industriels standard présentent généralement un degré de polarisation d’environ 90 %, une valeur qui répond aux exigences de la grande majorité des applications de découpe de haute précision.
(II) Diamètre du spot focal
Le diamètre du spot focal détermine directement la largeur de la saignée. Il peut être ajusté en remplaçant la lentille de focalisation par une lentille de distance focale différente. Un spot focal plus petit produit une saignée plus étroite et améliore la précision de coupe, ce qui convient au traitement de petites pièces de précision et de contours complexes.
(III) Position du foyer
La position du foyer influe directement sur le diamètre du spot laser et la répartition de la densité de puissance à la surface de la pièce ; elle détermine également la forme de la coupe. Il s’agit d’un paramètre essentiel pour maîtriser la planéité et la perpendicularité de la surface de coupe. Un réglage précis est nécessaire en fonction de l’épaisseur et du type de matériau.
(IV) Puissance laser
La puissance laser doit être précisément adaptée à la technique de traitement, au type de matériau et à l’épaisseur de la tôle. Pendant le traitement, la densité de puissance à la surface de la pièce doit dépasser le seuil nécessaire au traitement du matériau pour garantir une fusion et une vaporisation stables, et éviter les découpes incomplètes ou intermittentes.
(V) Mode de fonctionnement
Les lasers fonctionnent principalement en mode continu ou pulsé. Le mode continu (CW) convient à la découpe de contours standard dans les métaux et plastiques courants, d’une épaisseur allant de quelques millimètres à quelques centimètres, et offre un traitement stable et efficace. Le mode pulsé à basse fréquence est principalement utilisé pour le perçage des tôles et la découpe de contours de très haute précision, car il limite efficacement la zone affectée thermiquement.
(VI) Vitesse de coupe
La vitesse de coupe doit être ajustée et coordonnée en permanence avec la puissance laser. Une vitesse excessive entraîne une fusion insuffisante du matériau et des découpes incomplètes, tandis qu’une vitesse trop lente provoque une accumulation de chaleur et des défauts tels que des surfaces de coupe rugueuses, des bavures et des déformations thermiques.
(VII) Diamètre de la buse
Le diamètre de la buse détermine le débit et la forme du flux de gaz d’assistance. Il s’agit donc d’un paramètre clé pour l’évacuation des scories. Les tôles plus épaisses nécessitent une zone de couverture plus large du gaz d’assistance, et donc une buse de plus grand diamètre, afin d’éliminer complètement les résidus fondus. (VIII) Pureté et pression du gaz
L’oxygène et l’azote sont les gaz d’assistance les plus couramment utilisés en découpe laser. Leur pureté et leur pression déterminent directement la qualité du bord de coupe. La découpe au chalumeau utilise l’oxygène comme gaz d’assistance, avec une pureté requise de 99,95 %. À noter : la pression d’oxygène requise diminue à mesure que l’épaisseur de la tôle augmente. La découpe par fusion utilise l’azote comme gaz d’assistance, avec une pureté standard de 99,995 % (idéalement 99,999 %). Pour découper des tôles d’acier épaisses, une pression d’azote plus élevée est nécessaire afin d’améliorer l’évacuation des scories et d’éviter l’oxydation.
III. Application des bibliothèques de paramètres de procédé
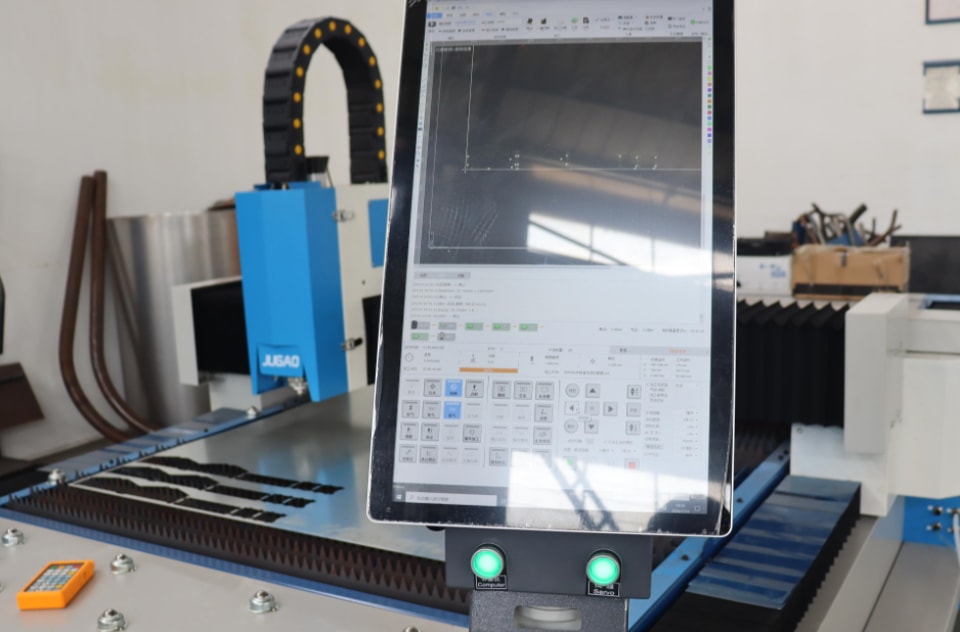
Aux débuts du développement de la technologie de découpe laser, les opérateurs devaient calibrer les paramètres de procédé en effectuant de nombreux essais de coupe.—Cette démarche était fastidieuse et nécessitait un long apprentissage. Aujourd’hui, les systèmes de commande laser les plus courants intègrent des bases de données normalisées de paramètres. Celles-ci fournissent des paramètres prédéfinis—tels que la puissance du laser, la vitesse de coupe, la pression du gaz et la position du foyer—adaptés aux différents types et épaisseurs de matériaux. Grâce à ces bibliothèques normalisées, même les opérateurs non spécialisés peuvent rapidement configurer l’équipement et lancer la production, ce qui réduit considérablement le niveau de compétence requis et améliore la régularité du traitement.
IV. Critères d’évaluation de la qualité de la découpe laser
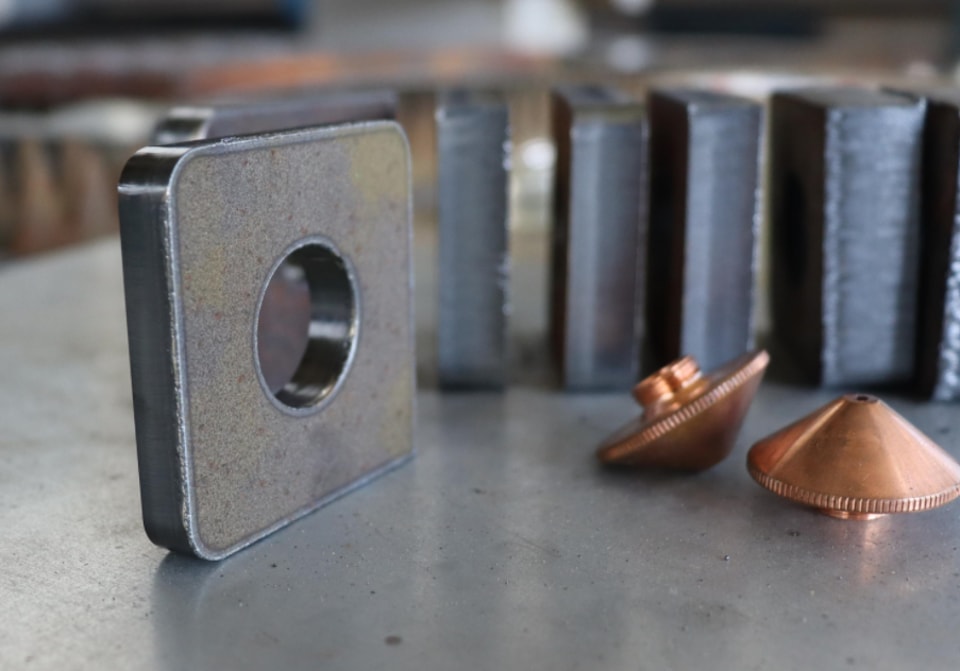
La qualité des pièces découpées au laser est évaluée à l’aide de plusieurs indicateurs, répartis entre critères d’inspection visuelle et mesures de précision réalisées avec des instruments. Les défauts visuels—tels que les bavures, les creux et les stries de coupe—sont visibles à l’œil nu, tandis que les mesures de précision—telles que la perpendicularité de la coupe, la rugosité de surface et la largeur du trait de coupe—nécessitent des instruments de mesure professionnels. D’autres facteurs, comme les dépôts en surface, les traces de corrosion, la taille de la zone affectée thermiquement (ZAT) et la déformation globale de la pièce, constituent également des critères essentiels pour évaluer la qualité du produit fini.
V. Perspectives d’application dans l’industrie
Par rapport aux méthodes traditionnelles telles que le cisaillement mécanique, la découpe à la flamme et la découpe plasma, la découpe laser présente de nombreux avantages,—notamment une grande précision, une déformation thermique minimale, une large compatibilité avec les matériaux, une grande flexibilité de traitement et une qualité de produit constante,—ce qui en fait un procédé essentiel de la fabrication de précision moderne. Cette technologie est aujourd’hui largement utilisée dans de nombreux secteurs, notamment la fabrication de quincaillerie, les composants automobiles, l’aérospatiale, la tôlerie et la publicité-décoration. À mesure que la technologie laser évolue, l’efficacité, la précision et la polyvalence du traitement continueront de s’améliorer, ouvrant la voie à de nouvelles applications et à de belles perspectives de croissance pour le secteur.