- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Rouleuse CNC à trois rouleaux
Rouleuse CNC à trois rouleaux
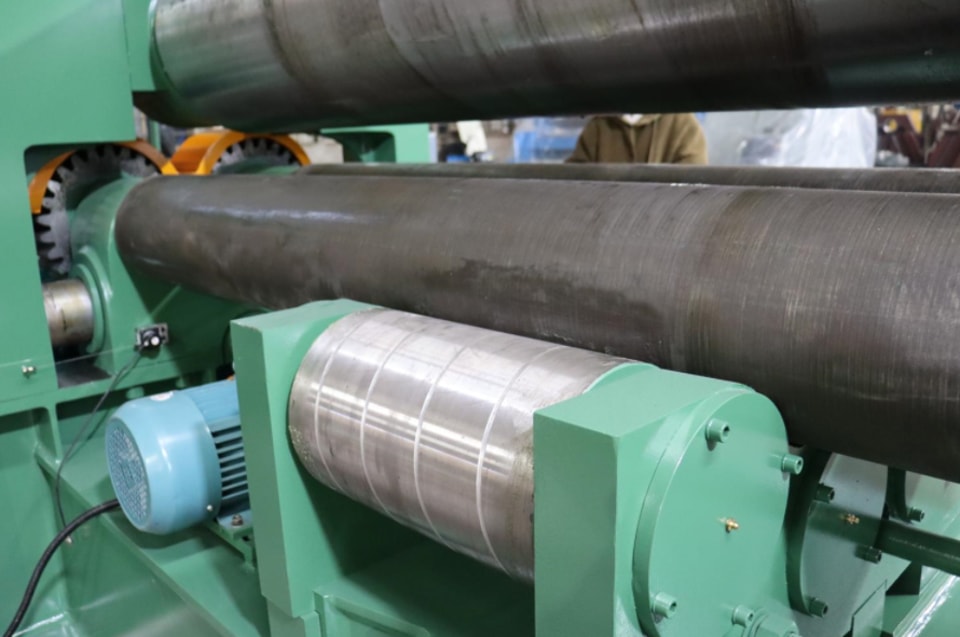
Cette machine est dotée d’une structure symétrique à trois rouleaux. Le rouleau supérieur est placé au centre, entre les deux rouleaux inférieurs ; un vérin hydraulique actionne un piston qui déplace le rouleau supérieur verticalement. La puissance est transmise par le dernier étage d’engrenages du réducteur principal aux engrenages des deux rouleaux inférieurs. Ceux-ci tournent alors et entraînent le cintrage de la tôle.
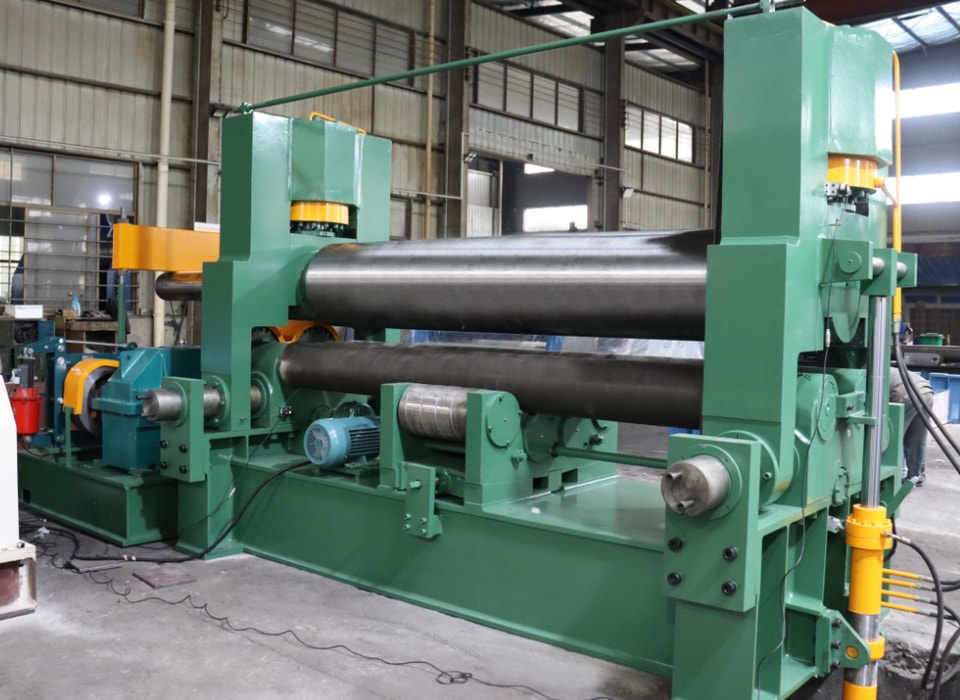
Le principe de fonctionnement est le suivant : une tôle métallique plane et ductile est placée entre les trois rouleaux de travail de la machine (deux rouleaux inférieurs et un rouleau supérieur). Sous la pression exercée par le rouleau supérieur et la rotation des rouleaux inférieurs, la tôle subit des flexions continues et répétées. Elle est ainsi déformée plastiquement de façon permanente pour former un cylindre, un cône ou une forme cylindrique ou conique partielle.
L’inconvénient de cette rouleuse hydraulique à trois rouleaux est que les extrémités de la tôle doivent être pré-cintrées à l’aide d’un équipement distinct.
Classée parmi les machines de grande capacité, elle convient au cintrage de tôles de plus de 50 mm d’épaisseur. Une rangée de rouleaux d’appui fixes est installée sous les deux rouleaux inférieurs. Elle réduit l’écartement entre ceux-ci, améliorant ainsi la précision des pièces cintrées et les performances globales de la machine.
Les procédures d’entretien de la rouleuse à trois rouleaux sont les suivantes :
1. Lubrifiez toutes les coupelles à huile, tous les points de graissage et toutes les zones nécessitant une lubrification manuelle, conformément au schéma de lubrification de la machine.
2. Utilisez la machine dans les limites des paramètres spécifiés : l’épaisseur de la tôle ne doit pas dépasser 20 mm, sa longueur ne doit pas dépasser 2 500 mm et la limite d’élasticité du matériau doit être inférieure à 250 MPa.
3. Après avoir raccordé l’alimentation électrique, faites tourner les rouleaux inférieurs dans les deux sens et déplacez le rouleau supérieur de haut en bas pour vérifier l’absence de blocage ou de grippage anormal.
4. Respectez strictement les procédures de traitement et les méthodes d’utilisation établies. Soyez particulièrement vigilant lorsque le rouleau supérieur atteint sa position la plus haute ou la plus basse. 5. Le levage ou l’abaissement du rouleau supérieur, le basculement et le repositionnement du palier à extrémité amovible, ainsi que l’inclinaison du rouleau supérieur ne peuvent être effectués qu’après l’arrêt de l’entraînement principal.
6. En cas de bruit irrégulier, de choc ou de toute autre anomalie pendant le fonctionnement, arrêtez immédiatement la machine pour l’inspecter.
7. Le personnel doit se coordonner et suivre les instructions du responsable du laminage de la tôle. La machine ne doit pas être mise en marche sans son autorisation.
8. Pendant le laminage, faites preuve d’une extrême prudence pour éviter que les mains ne soient happées par la tôle et entraînées dans la machine.
9. Lors du levage de tôles d’acier ou de cylindres roulés à l’aide d’un pont roulant, veillez à éviter tout choc avec la machine.
Une fois le travail de roulage terminé, vérifiez que la pièce est achevée, débarrassez les matériaux et nettoyez la zone de travail. Effectuez également l’entretien nécessaire de l’équipement et coupez rapidement l’alimentation électrique.