- tél. :+86-13222111178
- e-mail :info@ntjugao.com



Pourquoi une presse à poinçonner fait-elle du bruit et comment le réduire ?
Pourquoi une presse à poinçonner fait-elle du bruit et comment le réduire ?
Sommaire
1. Principe de fonctionnement
2. Mesures de réduction du bruit des presses à poinçonner
• Réduction du bruit à la source
• Isolation acoustique le long de la voie de transmission
• Utilisation de matériaux antivibratoires et insonorisants
3. Conclusion
Le bruit excessif reste un défi persistant dans les ateliers de tôlerie. Savoir réduire efficacement le bruit d’une presse à poinçonner ne relève pas seulement du confort des opérateurs : c’est essentiel pour respecter les exigences en matière de santé et de sécurité au travail. Ce bruit gênant provient généralement des résonances de la structure, des impacts métalliques à grande vitesse pendant le cisaillage et de réglages de presse inadaptés. Voici des méthodes d’ingénierie éprouvées sur le terrain pour réduire le niveau sonore de l’atelier, protéger le bien-être du personnel et maintenir les lignes de production à leur rendement optimal.
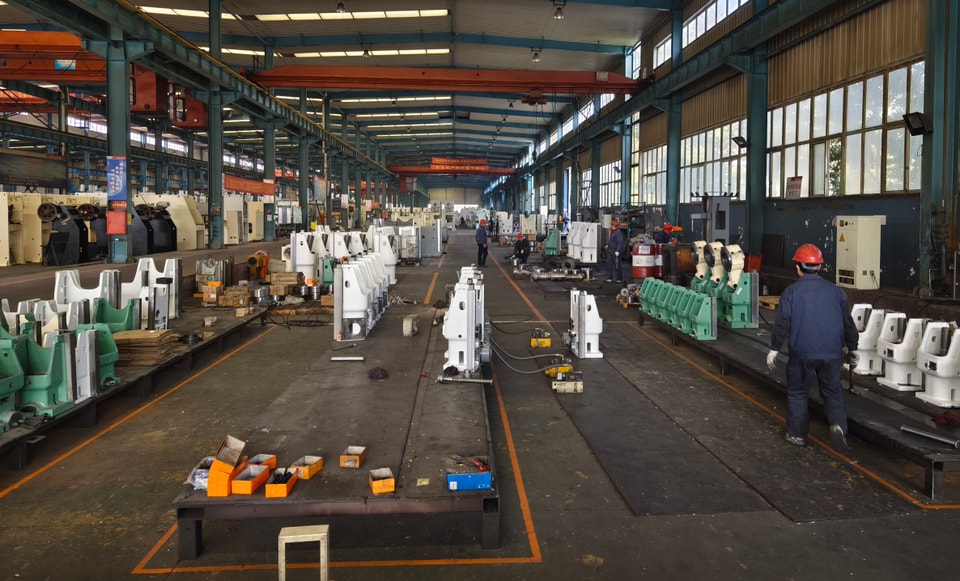
Une presse à poinçonner est essentiellement une presse mécanique ou hydraulique. Dans l’industrie manufacturière, l’emboutissage de tôles présente des avantages considérables par rapport à l’usinage par enlèvement de matière classique : il permet d’économiser les matières premières et l’énergie électrique, offre des cadences élevées, nécessite une formation simple des opérateurs et permet de réaliser, à l’aide d’outils sur mesure, des géométries complexes impossibles à obtenir par fraisage ou tournage. L’emboutissage continue ainsi de conquérir de nouveaux secteurs industriels.
Les opérations d’emboutissage portent principalement sur des tôles planes. En associant la presse à un outillage spécialisé, les fabricants réalisent le découpage, le poinçonnage, le formage, l’emboutissage profond, l’ébavurage des bords, le découpage de précision, le matriçage, le rivetage et l’extrusion à froid. Ces pièces estampées équipent aussi bien les produits du quotidien que les matériels de pointe : interrupteurs et prises murales, ustensiles de cuisine et armoires, mais aussi châssis d’ordinateurs, ensembles aéronautiques et systèmes de défense.
Principe de fonctionnement
Une presse mécanique à poinçonner convertit l’énergie cinétique de rotation en un mouvement vertical alternatif. Le moteur d’entraînement principal fait tourner un volant d’inertie massif. Lorsque l’embrayage s’enclenche, le couple est transmis, par l’intermédiaire d’engrenages réducteurs, d’un vilebrequin (ou arbre excentrique) et d’une bielle, au coulisseau qui se déplace verticalement. Tous les composants rotatifs, du moteur à la bielle, suivent une trajectoire circulaire.
Pour transformer le mouvement rotatif en déplacement rectiligne du coulisseau, les ingénieurs placent une articulation entre la bielle et le coulisseau. Les presses sont généralement équipées soit d’une articulation à rotule, soit d’un assemblage à axe cylindrique, qui convertit la rotation en force linéaire. En descendant, le poinçon soumet la tôle à une contrainte supérieure à sa limite d’élasticité et provoque une déformation plastique, afin d’obtenir des contours et des tolérances précis.
Pour obtenir des découpes et des formes nettes, il faut un jeu d’outils adapté, composé d’un poinçon supérieur et d’une matrice inférieure, entre lesquels la tôle est placée sous une force contrôlée. Au moment de la rupture du matériau, le bâti rigide de la presse absorbe et stabilise les importantes forces de réaction dirigées vers le haut.
Parmi les équipements courants d’atelier, les presses à poinçonner comptent parmi les machines les plus bruyantes. Dans les ateliers d’emboutissage en activité, le niveau sonore ambiant atteint régulièrement 90 à 110 dB(A), ce qui présente un risque sérieux pour l’audition du personnel à proximité et perturbe les installations voisines.
Mesures de réduction du bruit des presses à poinçonner
1. Réduction du bruit à la source
La méthode la plus efficace pour réduire le bruit de l’emboutissage consiste à éliminer les vibrations et les impacts directement à leur source :
• Choisir des presses conçues pour réduire le bruit :Lors de l’achat d’un nouvel équipement, dans la limite du budget prévu, privilégiez les presses modernes dont le bâti et le système d’entraînement sont conçus pour fonctionner plus silencieusement.
• Optimiser la géométrie et le jeu de l’outillage :Lors de la conception des outils, le comportement acoustique est souvent négligé. Un réglage optimal du jeu radial entre le poinçon et la matrice peut à lui seul réduire le bruit d’environ 5 dB(A). De plus, remplacer les poinçons à face plane par des profils étagés ou des arêtes de coupe inclinées répartit l’effort de coupe et permet de réduire le bruit de 5 à 10 dB(A) supplémentaires, même si les contours complexes des pièces peuvent compliquer l’usinage de la matrice. Des dévêtisseurs en polyuréthane ou des amortisseurs intégrés atténuent également le choc au déchargement.
• Ajuster les tolérances du mécanisme bielle-manivelle :Les presses mécaniques utilisent un mécanisme bielle-manivelle dont les jeux excessifs provoquent des cognements métalliques. Le respect des valeurs de précharge prescrites par le fabricant lors du montage des roulements et le maintien de tolérances d’assemblage serrées évitent ces chocs. Lorsque l’usure en service a augmenté les jeux, l’utilisation de lubrifiants plus visqueux au niveau des portées de roulement renforce l’amortissement par film fluide et réduit le bruit à vide.
• Améliorer l’embrayage et le train d’engrenages :Sur les presses inclinables à bâti ouvert (OBI) ou à montants droits, remplacer les embrayages mécaniques rigides par des embrayages pneumatiques à friction élimine les claquements brutaux à l’engagement. De même, remplacer les engrenages droits du système d’entraînement par des engrenages hélicoïdaux de précision ou à chevrons réduit presque entièrement le sifflement dû à leur engrènement.
• Utiliser des outils à arêtes de coupe inclinées :Remplacer les surfaces de coupe planes par des lames biseautées ou inclinées permet au poinçon de cisailler progressivement la tôle, au lieu de frapper simultanément tout le périmètre. L’allongement de la durée du cisaillage réduit la force d’impact maximale. La réduction du bruit dépend de l’angle de biseau : une inclinaison comprise entre 3° et 10° offre généralement le meilleur compromis entre atténuation acoustique et durée de vie de l’outil.
• Enfermer les mécanismes rotatifs et les zones d’outillage :La pose de capotages acoustiques rigides sur le volant d’inertie et le train d’engrenages supérieur bloque à la source le bruit mécanique de l’entraînement. Les moteurs de forte puissance peuvent être équipés de capots acoustiques partiels ou complets. Autour de la table inférieure et de la zone d’outillage, des protecteurs mobiles ou des enceintes transparentes insonorisantes, garnies de mousse acoustique à l’intérieur, permettent de contenir efficacement le bruit du poinçonnage.
2. Isolation acoustique le long de la voie de transmission
Lorsque les modifications à la source ne suffisent pas à ramener le niveau sonore sous les seuils de sécurité, interrompre la propagation du bruit aérien avant qu’il n’atteigne les opérateurs constitue une solution fiable et éprouvée :
• Baffles suspendus et panneaux absorbants muraux :Suspendre des baffles acoustiques au plafond ou recouvrir les murs en béton de l’atelier de panneaux absorbants empêche les ondes sonores de réverbérer dans l’espace de travail et réduit généralement le bruit ambiant d’environ 6 dB(A).
• Écrans acoustiques localisés :Placer des écrans mobiles absorbants autour des presses bruyantes protège les postes de travail et les zones réservées aux opérateurs situés à proximité, avec une réduction locale du bruit d’environ 8 dB(A).
• Cabines acoustiques intégrales :Pour les lignes d’emboutissage continu à grande vitesse, enfermer toute la presse dans une cabine insonorisée modulaire permet de réduire le bruit de 15 à 25 dB(A). Ces enceintes sont équipées de conduits d’admission et d’évacuation d’air silencieux pour éviter l’accumulation de chaleur, ainsi que de portes acoustiques à ouverture rapide et de hublots en verre feuilleté de sécurité pour les contrôles courants des outils et les opérations de maintenance.
3. Utilisation de matériaux antivibratoires et insonorisants
• Installer des plots antivibratoires :Placez des plots antivibratoires renforcés en élastomère ou à ressort sous les pieds de la presse afin d’empêcher les vibrations transmises par la structure de se propager dans la dalle en béton.
• Installer des capotages acoustiques modulaires :Entourez les cellules d’emboutissage très bruyantes de capots acoustiques en tôle doublés d’un matériau absorbant, afin de confiner le bruit aérien au plus près de la machine.
• Installer des panneaux acoustiques muraux et de plafond :Recouvrez les surfaces structurelles proches de panneaux acoustiques en métal perforé ou en laine minérale pour absorber les réflexions sonores.
• Choisir des outillages conçus pour réduire le bruit :Optez pour des poinçons à angle de cisaillement, des plaques de dévêtissage amorties et des matrices rectifiées avec précision, conçus pour limiter le claquement au moment de la rupture.
• Optimiser les paramètres de course de la presse :Réglez la vitesse du coulisseau, la hauteur de fermeture et la force de formage aux valeurs minimales efficaces pour obtenir des pièces de qualité, tout en évitant les chocs excessifs au moment de la rupture.
• Installer des écrans acoustiques dédiés à la zone d’outillage :Fixez des protections articulées ou coulissantes en polycarbonate et en mousse devant l’ouverture de la table de presse pour atténuer le bruit directement au niveau de l’outillage.
Conclusion
La maîtrise du bruit des presses à poinçonner nécessite de combiner judicieusement améliorations mécaniques, conception intelligente des outillages et maintenance rigoureuse en atelier. En associant des supports antivibratoires pour les fondations à des outils bien affûtés à angle de cisaillement, une lubrification adaptée et des opérateurs bien formés, vous pouvez transformer une presse bruyante en un équipement plus silencieux, plus sûr et plus productif. Vous souhaitez optimiser les performances acoustiques de votre atelier de fabrication ? Contactez JUGAO dès aujourd’hui pour bénéficier de conseils personnalisés sur les enceintes insonorisées, l’outillage de précision et les systèmes de poinçonnage clés en main.