- tél. :+86-13222111178
- e-mail :info@ntjugao.com



4 méthodes courantes pour contrôler la qualité des soudures
4 méthodes courantes pour contrôler la qualité des soudures
La qualité des soudures détermine directement la résistance, la sécurité et la durée de vie d’une pièce. Des soudures non conformes peuvent provoquer des ruptures, des fuites ou la mise au rebut complète d’un composant, et même créer de graves risques pour la sécurité. Faute de procédures de contrôle standardisées, de nombreuses entreprises laissent involontairement des produits défectueux arriver sur le marché—une erreur qui augmente non seulement les coûts de retouche, mais nuit également à la réputation de la marque. En réalité, évaluer la qualité des soudures ne nécessite pas forcément d’équipement complexe. En maîtrisant quatre méthodes courantes—le contrôle visuel, le ressuage, le contrôle par ultrasons et les essais destructifs—vous pouvez couvrir l’ensemble des besoins en assurance qualité, du premier contrôle au diagnostic précis. Cet article détaille les principales étapes et les cas d’utilisation adaptés à chaque méthode. Elles sont ainsi immédiatement applicables, que vous débutiez dans l’inspection ou souhaitiez formaliser les processus d’un site de production déjà établi.
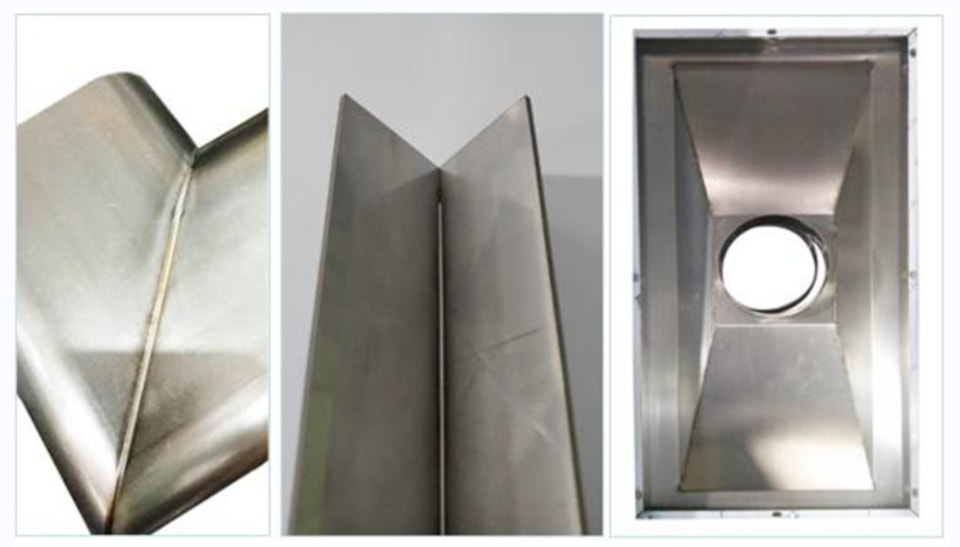
Principe essentiel : le contrôle de la qualité des soudures doit suivre une progression logique—du plus simple au plus complexe, et de la surface vers l’intérieur. Commencez par des méthodes simples pour repérer les défauts de surface évidents, puis utilisez des techniques spécialisées pour détecter les défauts internes cachés. Enfin, procédez à des contrôles par échantillonnage pour vérifier la conformité globale. Cette approche optimise les coûts et l’efficacité.
1. Méthode 1 : contrôle visuel (la méthode la plus simple et la plus accessible, adaptée à tous)
Le contrôle visuel constitue la première étape du contrôle qualité des soudures. C’est la méthode la plus simple et la plus pratique ; elle ne nécessite ni équipement spécialisé ni compétences techniques avancées. À l’œil nu—ou à l’aide d’outils manuels simples—les inspecteurs peuvent rapidement repérer plus de 80 % des défauts visibles en surface. C’est l’outil de contrôle initial idéal pour toute pièce soudée et le contrôle préliminaire standard dans les environnements de production à grand volume. 1. Principaux points à vérifier
Le contrôle visuel porte sur trois aspects essentiels—la géométrie du cordon, les défauts de surface et l’état général de la pièce—afin de repérer avec précision les défauts de surface courants :
Premièrement, les dimensions du cordon : vérifiez que sa hauteur, sa largeur et sa longueur respectent les spécifications du plan. Assurez-vous qu’il n’est ni trop étroit ni trop large, que son profil est régulier et que sa longueur est conforme. Les écarts dimensionnels doivent rester dans les limites acceptables (généralement, pas plus de±1 mm).
Deuxièmement, les défauts de surface : recherchez les défauts courants, notamment les fissures, la porosité, les caniveaux, le manque de pénétration, les projections ou excès de métal et les inclusions de laitier. Les fissures sont les défauts les plus critiques ; elles se présentent sous forme de lignes irrégulières à la surface du cordon ou au niveau des joints. La porosité se manifeste par de petites cavités circulaires ou elliptiques dues aux gaz piégés pendant le soudage. Les caniveaux sont des rainures ou des creux le long des bords du cordon, souvent causés par un courant de soudage trop élevé ou un angle incorrect de la torche ou de l’électrode. L’excès de métal (surépaisseurs ou amas de soudure) correspond à des dépôts saillants susceptibles de gêner l’assemblage ou de nuire à l’aspect final de la pièce.
Troisièmement, l’état de la pièce : vérifiez qu’elle ne présente aucune déformation ou gauchissement visible après le soudage et que les éléments assemblés sont correctement alignés. Vous éviterez ainsi que les déformations dues au soudage ne compliquent les opérations d’usinage ou d’assemblage ultérieures.
2. Outils et procédure (pratiques et faciles à mettre en œuvre)
Outils nécessaires : une règle ou une règle droite, une jauge de soudure (facultative) et une lampe torche (pour éclairer les détails du cordon et éviter de passer à côté d’un défaut en raison d’un éclairage insuffisant). Aucun équipement d’inspection spécialisé ou haut de gamme n’est nécessaire. Étapes : Étape 1 : préparez la pièce en éliminant la rouille, l’huile et le laitier de soudage de la surface du cordon afin qu’elle soit propre et bien visible pour l’inspection. Étape 2 : procédez à un contrôle visuel—à la lumière naturelle ou sous un éclairage artificiel puissant. Examinez lentement toute la longueur du cordon, en prêtant une attention particulière aux zones sujettes aux défauts, comme ses bords et les joints. Notez l’emplacement et la nature de chaque défaut repéré. Étape 3 : mesurez les dimensions—Utilisez une règle pour mesurer la longueur du cordon et une jauge de soudure (ou, à défaut, une règle pour obtenir une estimation) pour en mesurer la hauteur et la largeur. Comparez ces mesures aux plans de conception afin de vérifier leur conformité. Étape 4 : établissez une première évaluation—Si des défauts importants sont constatés, comme des fissures évidentes, une porosité étendue ou des écarts dimensionnels majeurs, la soudure est immédiatement déclarée non conforme. Aucun contrôle supplémentaire n’est nécessaire et la pièce doit être envoyée en retouche.
3. Erreurs à éviter
Veillez à ce que l’éclairage soit suffisant pour ne manquer aucun défaut—Éclairez la zone avec une lampe torche, en particulier pour rechercher de fines fissures ou de petits pores. Lors du retrait du laitier, procédez avec précaution afin de ne pas endommager la surface du cordon, ce qui pourrait être pris pour un défaut. Ne négligez pas les microfissures : même une fissure superficielle minuscule peut se propager en profondeur dans le matériau et nécessiter un contrôle complémentaire ou une retouche immédiate.
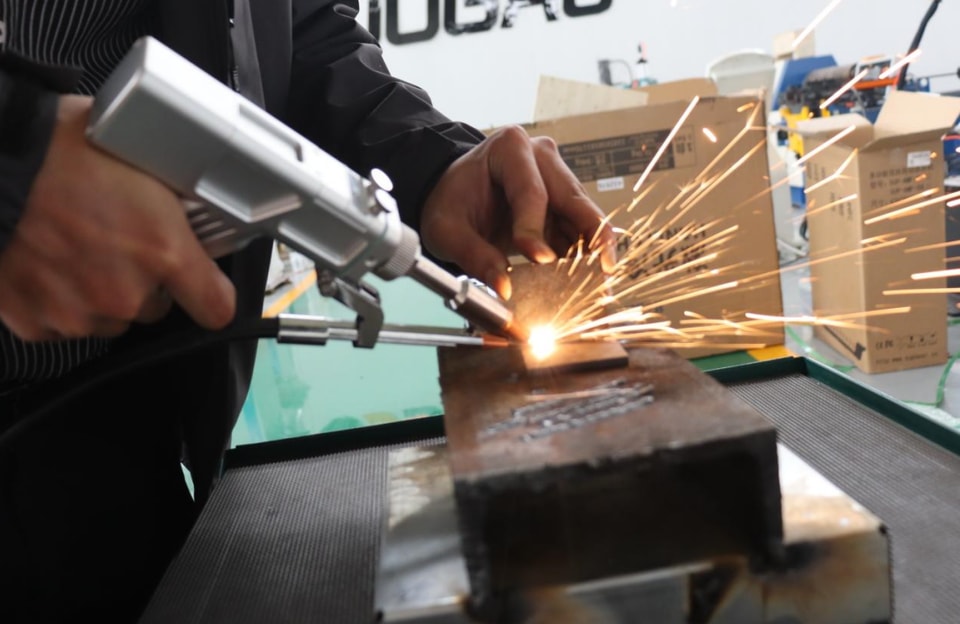
II. Méthode 2 : contrôle par ressuage (une méthode pratique et non destructive pour détecter les microdéfauts débouchant en surface ou proches de la surface)
Le contrôle par ressuage est une méthode de contrôle non destructif (CND) qui n’endommage pas la pièce. Il sert principalement à détecter les microdéfauts débouchant en surface ou proches de la surface (jusqu’à une profondeur de≤2 mm)—comme les fissures fines, les pores minuscules ou les interstices—difficiles à repérer à l’œil nu. Cette méthode convient au contrôle des soudures de la plupart des matériaux métalliques, notamment l’acier inoxydable, l’acier au carbone et l’aluminium. Elle est particulièrement efficace sur les pièces de forme complexe ou à surface rugueuse et constitue un complément précieux au contrôle visuel. 1. Principe de contrôle (version simplifiée)
Cette méthode repose sur la capillarité des liquides. Un pénétrant est appliqué sur la surface d’une soudure afin qu’il s’infiltre dans les minuscules défauts débouchant en surface—comme les fines fissures ou les interstices. Après avoir éliminé l’excédent de pénétrant en surface, on applique un révélateur. Celui-ci fait ressortir le pénétrant présent dans les défauts, qui deviennent alors clairement visibles. Il est ainsi possible de déterminer leur emplacement, leur forme et leur taille, et de repérer rapidement les défauts cachés en surface ou près de celle-ci.
2. Matériel et étapes opératoires
Matériel nécessaire : pénétrant, nettoyant et révélateur (utilisés en kit), ainsi que du coton absorbant, du papier abrasif et un sèche-cheveux (facultatif, pour accélérer le séchage de la pièce). Ces produits sont économiques et peuvent être achetés en gros pour une utilisation en usine. Étapes opératoires : Étape 1 : Préparation de la surface–Cette étape est essentielle. À l’aide de papier abrasif, poncez le cordon de soudure et une zone de 20 mm autour afin d’éliminer la rouille, l’huile, la calamine et les projections de soudure. Assurez-vous que la surface est exempte d’huile et de particules non adhérentes, puis poncez le cordon jusqu’à ce qu’il soit lisse (évitez les surfaces trop rugueuses, qui pourraient retenir le pénétrant et entraîner des indications erronées). Essuyez ensuite la surface avec du coton absorbant et laissez-la sécher complètement. Étape 2 : Application du pénétrant– Appliquez le pénétrant uniformément—par pulvérisation ou au pinceau—sur le cordon de soudure et la zone environnante, en veillant à bien couvrir toute la surface. Maintenez la pièce à l’horizontale afin que le pénétrant puisse s’infiltrer correctement dans les moindres défauts. À température ambiante, le temps de pénétration est généralement de 10–à 20 minutes (il peut être prolongé si la température est basse). Étape 3 : Élimination de l’excédent de pénétrant– À l’aide de coton absorbant imbibé de nettoyant, essuyez délicatement la surface perpendiculairement au cordon de soudure jusqu’à ce que tout excédent visible de pénétrant ait disparu. Veillez à ne pas retirer le pénétrant présent dans les défauts, au risque de ne pas les détecter. Étape 4 : Application du révélateur– Agitez bien le révélateur, puis pulvérisez-le uniformément sur le cordon de soudure à une distance de 15–à 30 cm pour former un film fin et uniforme. Évitez d’appliquer une couche trop épaisse, qui pourrait masquer les indications de défauts. Laissez agir pendant 5–à 10 minutes afin que le révélateur fasse ressortir efficacement le pénétrant retenu dans les défauts. Étape 5 : Observation et évaluation– Examinez le film de révélateur à la lumière naturelle. Des lignes ou des taches colorées bien visibles (de la même couleur que le pénétrant) indiquent la présence de défauts. Leur forme permet d’identifier leur type : les indications linéaires suggèrent des fissures, tandis que les indications ponctuelles évoquent une porosité.
3. Applications et limites
Applications : cette méthode sert principalement à détecter les défauts débouchant en surface ou proches de la surface des soudures, tels que les fissures fines, la microporosité et les inclusions de laitier. Elle convient particulièrement aux pièces de géométrie complexe ou à surface rugueuse (par exemple, les pièces de quincaillerie de forme irrégulière ou les raccords de tuyauterie), ainsi qu’à la détection de défauts superficiels latents que le seul contrôle visuel ne permet pas de repérer. Limites : elle ne permet pas de détecter les défauts internes profonds et se limite aux zones en surface ou proches de celle-ci (profondeur≤ 2 mm). La méthode est très sensible à la rugosité de surface—Si la surface est trop rugueuse, le pénétrant risque d’y rester piégé et de produire des indications erronées ; une préparation adéquate de la surface est donc nécessaire. Cette méthode ne convient pas non plus aux matériaux poreux, tels que la fonte.
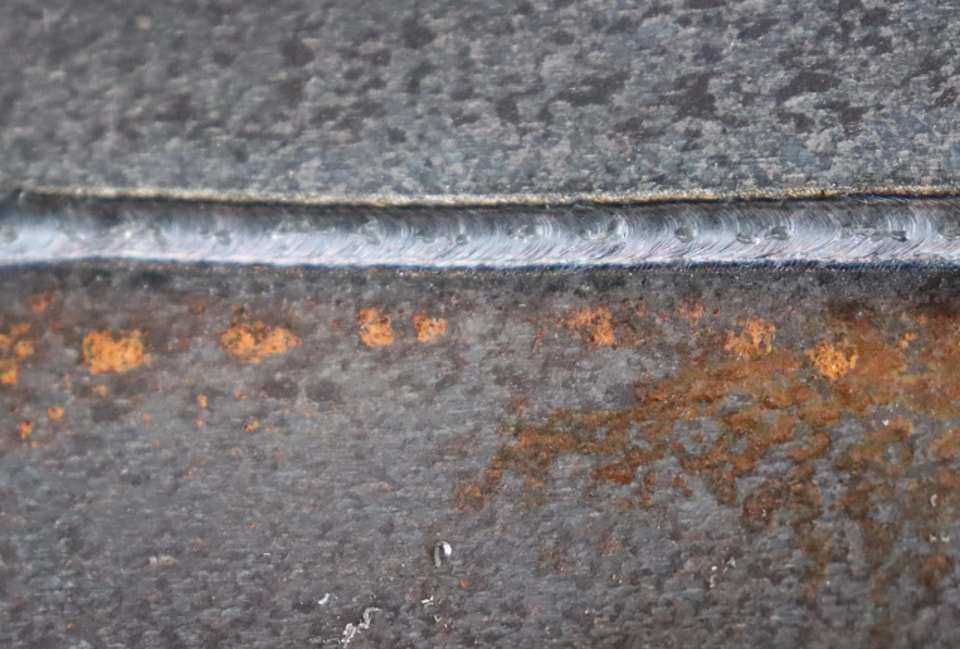
III. Méthode 3 : contrôle par ultrasons (défauts internes ; une méthode essentielle de contrôle non destructif)
Le contrôle par ultrasons (UT) est la principale méthode utilisée en soudage industriel pour détecter les défauts internes. Cette technique de contrôle non destructif (CND) n’endommage pas la pièce. Elle permet de localiser précisément les défauts internes et d’en déterminer la profondeur et la taille. Elle convient aux soudures de forte épaisseur (≥ 8 mm)—comme celles des structures en acier, des appareils à pression, des pipelines et des soudures de tôles épaisses—et constitue une étape de contrôle obligatoire pour les composants critiques (pièces porteuses ou contenant la pression), afin de détecter efficacement les défauts internes cachés.
1. Principe de base
Les ondes sonores de haute fréquence émises par un transducteur ultrasonore (sonde) traversent la soudure et pénètrent dans la pièce. Dans un matériau homogène, elles se propagent en ligne droite. Lorsqu’elles rencontrent un défaut interne (fissure, manque de pénétration ou inclusion de laitier, par exemple), elles sont réfléchies. Le transducteur reçoit les signaux réfléchis et le détecteur de défauts par ultrasons affiche les échos correspondants à l’écran. En analysant leur position et leur amplitude (hauteur), les contrôleurs peuvent déterminer l’emplacement (profondeur et largeur), la taille et le type du défaut interne, et ainsi repérer avec précision les défauts cachés.
2. Matériel et procédure (une formation de base est nécessaire)
Préparation du matériel : détecteur de défauts par ultrasons ; sondes (choisies en fonction de l’épaisseur de la pièce—— généralement des sondes droites pour les faibles épaisseurs et des sondes d’angle pour les fortes épaisseurs —) ; couplant (huile de machine ou agent de couplage spécialisé, par exemple, pour faciliter la transmission des ultrasons et limiter les pertes de signal) ; et papier abrasif (pour préparer la surface). Procédure opératoire : Étape 1 : Préparation de la pièce—Éliminez la rouille, l’huile et le laitier de soudage du cordon et des surfaces environnantes afin d’obtenir une surface propre et lisse. Vous éviterez ainsi un mauvais contact entre la sonde et la pièce, susceptible de compromettre la précision du contrôle. Étape 2 : Étalonnage de l’appareil—Étalonnez l’appareil de contrôle par ultrasons (UT) à l’aide d’un bloc de référence standard comportant des défauts connus. Réglez notamment l’angle de la sonde et la sensibilité pour garantir la précision du contrôle et éviter les défauts non détectés ou les indications erronées dues à un mauvais réglage. Étape 3 : Application du couplant—Appliquez une fine couche uniforme de couplant à la base de la sonde et sur la surface du cordon de soudure, afin d’assurer un contact optimal entre la sonde et la pièce et d’éliminer les poches d’air. Étape 4 : Balayage—Déplacez lentement la sonde le long du cordon de soudure, en la maintenant perpendiculaire ou selon un angle défini (ajustez cet angle si vous utilisez une sonde angulaire). Faites-la avancer à vitesse constante tout en surveillant les signaux affichés sur l’écran de l’appareil. Étape 5 : Évaluation des défauts—Si un écho anormal (un signal dépassant le seuil de référence) apparaît à l’écran, consignez sa position et son amplitude. À partir de ces données et de leur expérience professionnelle, les contrôleurs déterminent le type de défaut (les fissures produisent généralement des échos nets et continus, tandis que les inclusions de laitier donnent des signaux plus larges et discontinus) et estiment sa profondeur et sa taille.
3. Applications et avantages
Applications : principalement utilisé pour détecter les défauts internes des cordons de soudure d’une épaisseur de≥8 mm. Cette méthode est largement utilisée pour contrôler des composants critiques—comme ceux des structures en acier, des appareils à pression, des pipelines, des pièces automobiles et des machines lourdes—et convient particulièrement aux composants porteurs ou soumis à la pression, car elle permet de vérifier l’absence de défauts internes cachés.
Principaux avantages : contrôle non destructif (CND) qui préserve l’intégrité de la pièce et permet des inspections répétées ; forte capacité de pénétration, permettant de détecter des défauts internes dans des composants de plusieurs mètres d’épaisseur ; rapidité et efficacité, idéales pour les contrôles par lots ; rentabilité, grâce à un équipement réutilisable et nécessitant peu d’entretien ; localisation et dimensionnement précis des défauts, facilitant les retouches ou réparations ultérieures.
IV. Méthode 4 : Essais destructifs (contrôle par échantillonnage pour déterminer les performances ultimes)
Les essais destructifs sont une forme de « contrôle par échantillonnage ». Ils consistent à prélever des échantillons sur les pièces et à les soumettre à des essais mécaniques. La destruction des échantillons permet d’évaluer leurs propriétés mécaniques—telles que la résistance et la ténacité des soudures—afin de déterminer si la qualité du soudage répond aux spécifications de conception. Bien que cette méthode détruise les échantillons, elle fournit l’évaluation la plus directe et la plus précise des performances ultimes d’une soudure. Elle est généralement utilisée pour les contrôles par échantillonnage en production de masse ou pour valider les procédés lors des essais de soudage de nouveaux produits, afin de garantir que la résistance des soudures des pièces fabriquées répond aux normes requises.
1. Types d’essais et procédures courants (les deux méthodes les plus utilisées)
(1) Essai de traction (évaluation de la résistance de la soudure ; essai le plus important)
Principe de l’essai : une éprouvette soudée est fixée dans une machine d’essai de traction, puis soumise à un effort de traction axial jusqu’à rupture. La force maximale atteinte au moment de la rupture sert à déterminer la résistance à la traction de la soudure. L’essai vérifie que celle-ci est au moins égale à celle du matériau de base, afin d’éviter une défaillance de la soudure en service.
Étapes de l’essai : Étape 1 : Préparation de l’éprouvette—Prélever une éprouvette soudée conformément aux normes industrielles. Ses dimensions sont définies en fonction de l’épaisseur du matériau. Elle est généralement rectangulaire, avec la soudure placée au centre, afin que l’effort de traction soit réparti uniformément sur celle-ci. Étape 2 : Mise en place de l’éprouvette—Fixer l’éprouvette dans les mors de la machine d’essai de traction et les régler de manière à appliquer la charge uniformément, sans désalignement. Étape 3 : Application de l’effort de traction—Mettre la machine d’essai de traction en marche afin d’appliquer un effort axial à vitesse constante et contrôlée. Observer la déformation de l’éprouvette et enregistrer la force maximale au moment de la rupture. Étape 4 : Vérification de la conformité—La soudure est jugée acceptable si sa résistance à la traction atteint au moins 90 % de celle du matériau de base et si la rupture ne se produit pas dans la soudure (ou, si elle s’y produit, si les exigences de résistance restent satisfaites). (2) Essai de pliage (évaluation de la ductilité et de l’intégrité de la soudure)
Principe de l’essai : une éprouvette soudée est pliée autour d’un mandrin de rayon spécifié jusqu’à un angle prédéterminé (généralement 180° ou 90°). La surface de la soudure est ensuite examinée pour détecter d’éventuelles fissures ou ruptures. Cet essai évalue la ductilité et l’intégrité de la soudure’et permet de vérifier qu’elle ne se fissure pas sous l’effet des contraintes ou de la déformation en raison d’une ductilité insuffisante.
Procédure : Étape 1 : Préparation de l’éprouvette– Découper une éprouvette rectangulaire (généralement de 30 mm de largeur, sa longueur étant déterminée par le diamètre du mandrin) en veillant à placer la soudure sur la face extérieure (en traction) du pliage. Étape 2 : Positionnement– Placer l’éprouvette sur le mandrin de la machine d’essai de pliage, en veillant à ce que la soudure soit du côté extérieur et que la charge soit appliquée uniformément. Étape 3 : Application de la force– Mettre la machine d’essai en marche et appliquer progressivement une pression pour plier l’éprouvette à l’angle requis (généralement 180°). Maintenir une vitesse constante afin d’éviter qu’une force excessive ne provoque une rupture soudaine. Étape 4 : Inspection– Examiner la surface de la soudure après le pliage. L’éprouvette est jugée acceptable en l’absence de fissures ou de ruptures importantes (une déformation mineure est tolérée).
2. Applications et précautions
Applications : contrôle par échantillonnage en production de masse (généralement 3–à 5 éprouvettes par lot) pour vérifier que la résistance des soudures respecte les normes ; validation des procédés lors des essais de soudage de nouveaux produits afin d’optimiser les paramètres de soudage ; essais spécifiques sur des composants critiques (tels que les pièces porteuses ou soumises à la pression) pour renforcer la sécurité des produits.
Précautions : Cet essai étant destructif, il ne peut pas être réalisé sur chaque pièce finie et doit donc être effectué par échantillonnage. Les résultats doivent être évalués en complément des contrôles non destructifs (comme les contrôles par ultrasons ou par ressuage). Veiller à ce que les dimensions des éprouvettes respectent strictement les normes applicables, car des dimensions incorrectes peuvent fausser les résultats. En outre, l’équipement d’essai doit être étalonné périodiquement afin de garantir la précision des mesures.
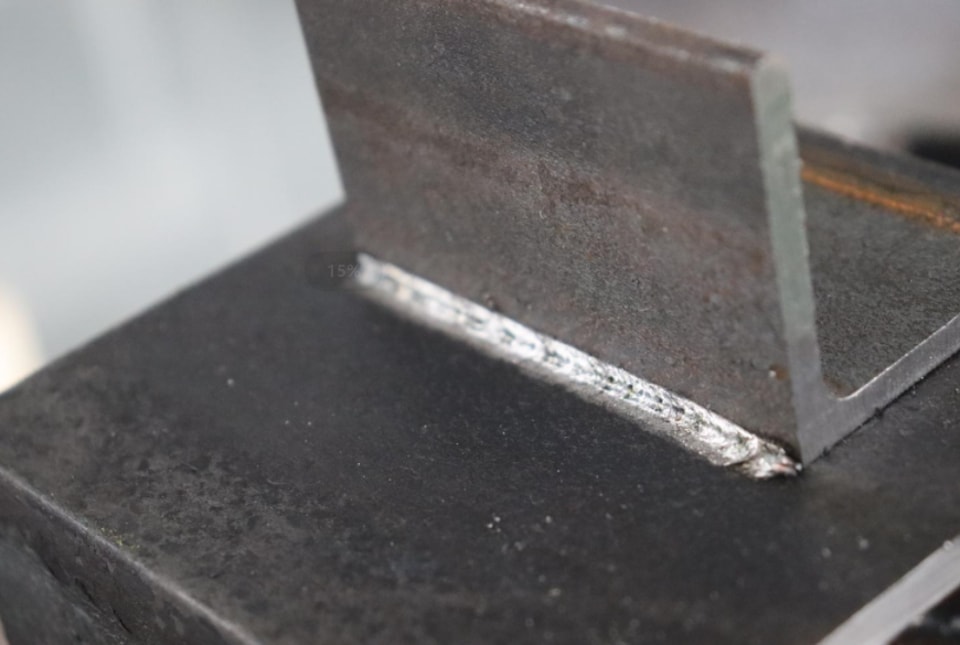
V. Synthèse du processus de contrôle de la qualité des soudures (prêt à être mis en œuvre en usine)
En combinant les quatre méthodes de contrôle présentées ci-dessus et en suivant une progression logique—du superficiel à l’approfondi, et de l’extérieur vers l’intérieur—un processus universel de contrôle de la qualité des soudures a été élaboré. Applicable aussi bien à la production de masse qu’à la fabrication sur mesure de pièces unitaires, il garantit que la qualité des soudures répond systématiquement à toutes les exigences :
Étape 1 : Contrôle initial (inspection visuelle) : une fois le soudage terminé, les opérateurs ou les contrôleurs qualité doivent procéder à une inspection visuelle à 100 %. Il s’agit de nettoyer les surfaces soudées et de repérer les défauts visibles (tels que les fissures, la porosité ou les écarts dimensionnels). Les pièces non conformes doivent être immédiatement envoyées en retouche et ne peuvent pas passer aux étapes de production suivantes.
Étape 2 : Contrôle complémentaire ciblé (ressuage/ultrasons) : pour les composants ayant passé l’inspection visuelle, les pièces critiques—telles que les pièces porteuses, soumises à la pression ou présentant un aspect esthétique visible—doivent faire l’objet d’un contrôle par ressuage (pour détecter les défauts de surface et proches de la surface) ou par ultrasons (pour repérer les défauts internes). Cette étape permet de révéler les défauts cachés ; toute pièce non conforme doit être retouchée, puis contrôlée à nouveau.
Étape 3 : Contrôle par échantillonnage (essais destructifs) : en production de masse, 3–Prélevez 5 éprouvettes dans chaque lot pour réaliser des essais de traction et de pliage et vérifier la résistance et la ductilité des soudures. Si une éprouvette échoue, élargissez l’échantillonnage afin d’évaluer l’ensemble du lot et, si nécessaire, procédez à un contrôle exhaustif.
Étape 4 : évaluation finale complète. Sur la base des résultats des trois étapes précédentes et conformément aux spécifications de conception et aux normes du secteur (par exemple, GB 50205 pour les structures en acier ou GB 150 pour les appareils à pression), déterminez la conformité du produit. Les produits conformes sont ensuite transférés en stock ou vers l’étape de production suivante, tandis que les produits non conformes sont retouchés ou mis au rebut.
Remarque complémentaire : les exigences de qualité en matière de soudage varient selon les secteurs. Les méthodes de contrôle et les critères d’acceptation doivent être adaptés aux normes propres à votre activité. Par exemple, le soudage de dispositifs médicaux ou de composants automobiles est soumis à des exigences plus strictes, qui nécessitent des contrôles plus fréquents et un éventail plus large de paramètres d’essai. À l’inverse, pour les pièces de quincaillerie courantes, le contrôle peut être simplifié et se concentrer principalement sur l’examen visuel et les vérifications par échantillonnage.
VI. Principaux pièges à éviter lors du contrôle
1. Ne négligez pas l’examen visuel : les défauts de surface sont souvent des « signaux » révélant des défauts internes. Un contrôle initial approfondi peut réduire considérablement les coûts des essais ultérieurs.
2. La préparation de la surface est essentielle au contrôle par ressuage. Une surface sale ou irrégulière peut facilement entraîner des faux positifs et compromettre la fiabilité des résultats.
3. Pour le contrôle par ultrasons, un étalonnage correct de l’appareil est indispensable. Un mauvais réglage de l’angle de la sonde peut facilement faire passer des défauts internes inaperçus.
4. Lors des essais destructifs, veillez à prélever les éprouvettes conformément aux prescriptions des normes. Des dimensions incorrectes peuvent entraîner des résultats erronés.
L’essentiel du contrôle qualité des soudures, c’est la prévention. En appliquant des procédures de contrôle normalisées pour détecter rapidement les défauts de surface et internes, vous pouvez réduire les coûts de reprise tout en garantissant la sécurité et la durée de vie des produits. Que vous débutiez dans le domaine ou que vous soyez un fabricant expérimenté, la maîtrise de ces quatre méthodes de contrôle courantes vous aidera à relever efficacement les défis de l’évaluation de la qualité des soudures.