- tél. :+86-13222111178
- e-mail :info@ntjugao.com


Comment choisir le bon matériau pour le poinçonnage
Comment choisir le bon matériau pour le poinçonnage
Lorsque je prends en charge un nouveau projet de poinçonnage, la première question que je me pose est simple : quel matériau offrira le meilleur équilibre entre qualité des pièces, durée de vie des outils et maîtrise des coûts ? Un mauvais choix de tôle entraîne des bords irréguliers, des poinçons cassés et un taux de rebut qui grimpe rapidement. Le bon matériau, lui, garantit des découpes nettes, des outils plus durables et une production fluide. Dans ce guide, je vous présente les critères que j’utilise pour choisir le matériau adapté au poinçonnage et trouver le juste équilibre entre performance et rentabilité.
Comprendre les propriétés des matériaux pour le poinçonnage des métaux
Résistance à la traction et ductilité
Chaque tôle a son point de rupture. Les matériaux à forte résistance à la traction, comme l’acier inoxydable, nécessitent une force de poinçonnage plus élevée et réduisent la durée de vie des poinçons. À l’inverse, les métaux plus tendres, comme l’acier doux ou l’aluminium, se poinçonnent facilement, mais peuvent se déformer si le procédé n’est pas correctement réglé. J’adapte toujours la résistance du matériau à la capacité de la presse, en prévoyant une marge d’au moins 20 % afin de ne jamais surcharger la machine.
Dureté et abrasivité
La dureté se traduit directement par l’usure des outils. Les alliages abrasifs, en particulier ceux à forte teneur en silicium ou en chrome, usent rapidement les faces des poinçons. Pour y remédier, j’opte pour des outils revêtus (TiN ou TiCN) ou pour un alliage légèrement plus tendre, si les spécifications de la pièce le permettent.
État de surface et revêtements
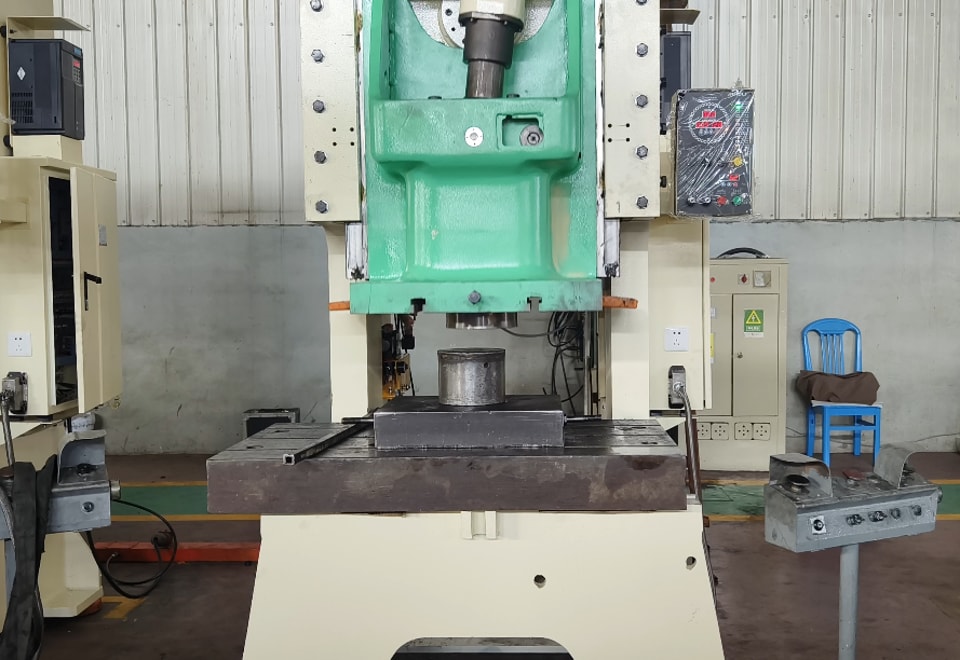
Les tôles galvanisées ou prélaquées comportent des couches de surface qui peuvent s’encrasser ou s’écailler pendant le poinçonnage. Je commence par tester un petit lot et vérifie la présence de délamination ou d’un dépôt de matière sur le poinçon. Si le revêtement se décolle, j’ajuste le jeu ou applique un léger film de lubrifiant.
Adapter le matériau aux capacités de la poinçonneuse
Force de poinçonnage requise et capacité nominale de la presse
Votre presse dispose d’une force de poinçonnage maximale, sollicitée différemment selon le matériau et son épaisseur. J’effectue un calcul rapide — résistance au cisaillement du matériau × longueur du périmètre × épaisseur — pour vérifier que la force requise reste inférieure à la capacité nominale de la machine. Si cette limite est dépassée, la défaillance de l’outil n’est qu’une question de temps.
Compatibilité de l’outillage et jeu de matrice
Chaque matériau nécessite un jeu de matrice différent. Pour l’acier inoxydable, il peut atteindre 8 % de l’épaisseur de la tôle, tandis que l’aluminium peut se contenter de 4 %. En respectant le jeu approprié, j’obtiens des bords plus nets, moins de bavures et un fonctionnement plus silencieux.
Rapport entre l’épaisseur du matériau et le diamètre du poinçon
En règle générale, je ne poinçonne jamais, dans un alliage à haute résistance, un trou dont le diamètre est inférieur à l’épaisseur de la tôle. Le non-respect de ce rapport augmente fortement les risques de flambage du poinçon et d’entraînement de la débouchure.
Coût, disponibilité et durabilité
Coût de la tôle et taux de rebut
Un matériau moins cher n’est pas toujours aussi avantageux qu’il en a l’air. Si je dois mettre au rebut 10 % de chaque tôle à cause des bavures ou des microfissures, le coût par pièce augmente fortement. Je compare rapidement le retour sur investissement des tôles de qualité supérieure, qui génèrent moins de rebuts, à celui des options économiques, dont le taux de rejet est plus élevé.
Fiabilité de la chaîne d’approvisionnement
Une spécification parfaite ne sert à rien si le matériau n’arrive pas à temps. Je tiens une liste de fournisseurs prioritaires pour les alliages critiques et vérifie toujours les délais d’approvisionnement avant de m’engager sur une date de livraison auprès de mes clients.
Recyclabilité et impact environnemental
Les clients demandent de plus en plus souvent des solutions plus écologiques. L’aluminium et l’acier doux sont particulièrement recyclables, tandis que certains alliages spécifiques peuvent nécessiter un traitement particulier en fin de vie. Mettre en avant le profil environnemental d’un matériau peut aider à décrocher des contrats sur les marchés sensibles aux enjeux écologiques.
Étapes pratiques pour évaluer un matériau destiné à un nouveau projet de poinçonnage
Essais de poinçonnage sur prototype
Avant de lancer une production complète, je poinçonne un petit lot et examine au microscope la qualité des bords, l’éjection des débouchures et l’usure du poinçon. Si les résultats ne sont pas nets, j’ajuste le jeu ou j’essaie un autre alliage.
Liste de contrôle pour l’inspection de la qualité des bords
Je surveille quatre signes d’alerte : une hauteur de bavure supérieure à 10 % de l’épaisseur de la tôle, un arrondi du bord dépassant 15 %, des microfissures et l’entraînement de la débouchure. La présence d’un seul de ces défauts indique qu’il faut ajuster la combinaison matériau-outil.
Ajuster les paramètres en fonction des résultats
Parfois, il suffit de réduire la vitesse ou de changer de lubrifiant pour résoudre le problème. Dans d’autres cas, je dois passer à un poinçon doté d’un revêtement plus performant, voire renégocier les spécifications du matériau avec le client. L’essentiel est de consigner chaque modification afin que le prochain travail démarre à partir de paramètres de référence optimisés.
Foire aux questions
Comment savoir si un matériau est trop dur pour être poinçonné avec ma presse ?
Calculez la force de poinçonnage requise en multipliant la résistance au cisaillement par le périmètre et l’épaisseur. Si elle dépasse 80 % de la capacité nominale de votre presse, choisissez un alliage plus tendre ou une machine de capacité supérieure.
Puis-je poinçonner de l’acier inoxydable sans détériorer mon outillage ?
Oui. Utilisez des poinçons en acier rapide ou en carbure, dotés d’un revêtement, augmentez le jeu de matrice à 8–10 % et ajoutez du lubrifiant pour limiter l’échauffement et le grippage.
Quel est le jeu idéal pour le poinçonnage de l’aluminium ?
Visez un jeu de 4 à 5 % de l’épaisseur du matériau. Un jeu trop important entraîne des bavures, tandis qu’un jeu trop faible augmente l’effort de poinçonnage et l’usure.
Le sens du laminage du matériau a-t-il une importance lors du poinçonnage ?
Oui, tout à fait. Poinçonner perpendiculairement au sens du laminage réduit les déchirures et améliore la qualité des bords, en particulier pour les aciers à haute résistance.
Comment réduire la hauteur des bavures sur les matériaux de forte épaisseur ?
Essayez les techniques de double frappe ou de grignotage, utilisez un outillage plus affûté et optimisez le jeu. Avec un réglage adapté, vous pourrez réduire au minimum les opérations secondaires d’ébavurage.
Conclusion
Choisir le bon matériau pour le poinçonnage relève autant de la science que de l’expérience. En tenant compte des propriétés du matériau, en les adaptant à la capacité de votre presse et en intégrant les coûts et la durabilité à votre réflexion, vous éviterez les mauvaises surprises coûteuses et respecterez votre calendrier de production.
Si vous avez besoin d’aide pour tester des matériaux ou vous approvisionner en tôles de haute qualité, contactez l’équipe JUGAO. Je suis toujours prêt à partager des données d’essais, à recommander des outils et à vous aider à poinçonner plus intelligemment, plutôt que plus difficilement.