- tél. :+86-13222111178
- e-mail :info@ntjugao.com



Les critères essentiels à considérer avant d’acheter une presse à poinçonner
Les critères essentiels à considérer avant d’acheter une presse à poinçonner
SOMMAIRE 1. Architectures de presses et applications en production • Choisir entre un entraînement mécanique et un entraînement hydraulique • Capacités des systèmes de poinçonnage CNC pour les pièces de tôlerie complexes 2. Principales caractéristiques techniques à vérifier • Déterminer le tonnage nécessaire au formage • Évaluer la course du coulisseau, la cadence de frappe et les dimensions de la table de travail 3. Ergonomie de l’opérateur, commandes et conformité • Logiciel CNC intuitif et interfaces adaptées à l’atelier • Dispositifs de sécurité intégrés et certifications internationales 4. Maintenance préventive, assistance technique et couverture de garantie • Entretien planifié pour garantir la fiabilité durable de la presse • Assistance technique du fabricant et disponibilité des pièces de rechange 5. Foire aux questions • Calcul de l’effort de cisaillement requis selon les différents alliages • Évaluer le retour sur investissement d’une presse CNC pour les petites séries sur mesure • Fréquence recommandée de remplacement de l’huile hydraulique 6. Conclusion et conseils sur les équipements JUGAO |
Équiper votre atelier de tôlerie d’une presse à poinçonner adaptée peut considérablement améliorer la productivité, la répétabilité des pièces et les marges. Choisir la bonne machine ne consiste pas simplement à comparer les prix affichés ou les logos des marques : il faut faire correspondre ses capacités mécaniques à votre flux de travail quotidien. Dans ce guide d’achat, nous examinons les critères essentiels à prendre en compte avant d’investir, des architectures de presses au dimensionnement de la capacité, en passant par les interfaces de commande, la conformité aux normes de sécurité et la planification de la maintenance à long terme.
1. Architectures de presses et applications en production
Choisir entre un entraînement mécanique et un entraînement hydraulique
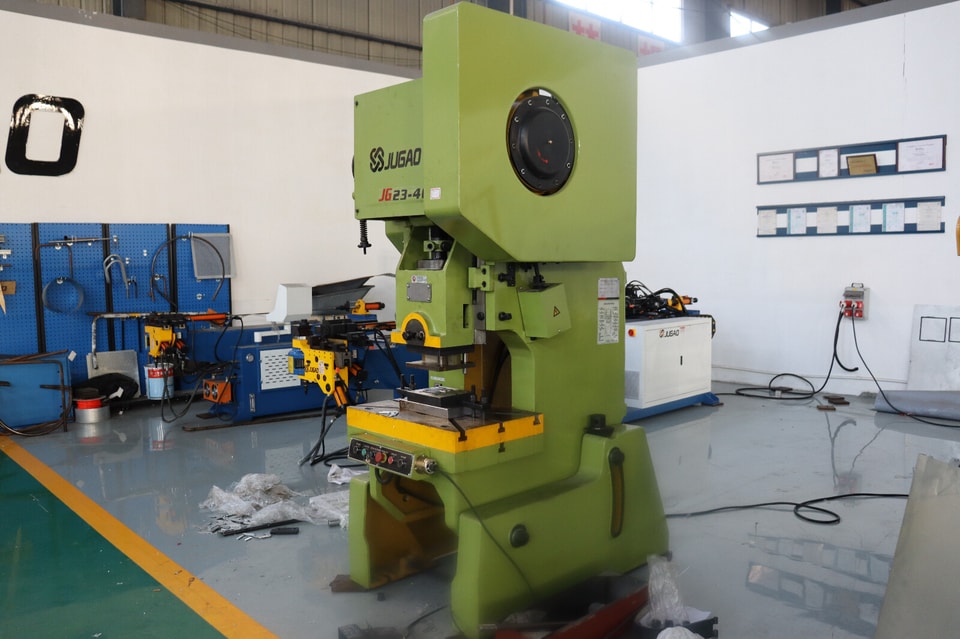
Le premier choix technique concerne l’entraînement mécanique ou hydraulique. Les presses mécaniques offrent des cycles rapides et réguliers du coulisseau, idéaux pour l’emboutissage à grande vitesse de tôles minces. À l’inverse, les presses hydrauliques de poinçonnage fournissent une force programmable à pleine capacité tout au long de la course, pour un meilleur contrôle lors du cisaillement de tôles épaisses ou de la fabrication de pièces variées. Choisir la technologie d’entraînement en fonction de l’épaisseur de tôle et du volume de commandes habituel est essentiel pour faire un investissement judicieux.
· Production en continu à grand volume :Les sites qui produisent des milliers d’ébauches en tôle mince par équipe obtiennent un rendement maximal avec des presses mécaniques à cadence élevée.
· Petites séries mixtes avec différentes épaisseurs :Les ateliers de sous-traitance qui traitent de petites séries et des épaisseurs de matériaux variables tirent parti des presses hydrauliques, qui adaptent la pression à la demande sans solliciter excessivement le bâti.
Capacités des systèmes de poinçonnage CNC pour les pièces de tôlerie complexes
Pour les pièces comportant des motifs de perforations denses, des persiennes ou des séquences automatisées utilisant plusieurs outils, les presses à poinçonner CNC associent des tables de positionnement à servocommande à des commandes programmables afin de réaliser facilement des géométries complexes. Les logiciels de FAO hors ligne avec imbrication optimisée permettent également de maximiser le rendement de la tôle et de simuler les trajectoires d’outils sur PC avant le lancement de la production.
2. Principales caractéristiques techniques à vérifier
Déterminer le tonnage nécessaire au formage
Bien dimensionner la capacité de la presse évite les arrêts sur les alliages résistants et l’usure inutile des composants d’entraînement. L’effort de cisaillement requis dépend principalement de trois facteurs : l’épaisseur de la tôle, la résistance à la traction du matériau et le périmètre total de coupe. Avant d’arrêter les caractéristiques de l’équipement, vérifiez toujours la charge maximale à l’aide des tableaux de capacité du fabricant ou de calculateurs d’effort conçus par des ingénieurs.
Évaluer la course du coulisseau, la cadence de frappe et les dimensions de la table de travail
La longueur de course verticale détermine la profondeur de formage, tandis que le nombre de coups par minute définit directement la productivité par équipe. Les lignes à haut rendement bénéficient de limites de course programmables et d’un retour hydraulique rapide, qui réduisent le temps de déplacement sans découpe. Les dimensions de la table et la profondeur du col de cygne sont tout aussi importantes : vérifiez que la surface de travail peut accueillir vos tôles standard grand format sans devoir les repositionner manuellement, une opération chronophage.
3. Ergonomie de l’opérateur, commandes et conformité
Logiciel CNC intuitif et interfaces adaptées à l’atelier
Les centres de poinçonnage modernes simplifient la préparation grâce à des interfaces homme-machine industrielles à écran tactile, au chargement direct des programmes par USB ou Ethernet et au suivi connecté de la production. Des interfaces opérateur claires et visuelles accélèrent la prise en main et réduisent les erreurs de réglage au sein des équipes travaillant en plusieurs équipes. Privilégiez les commandes dotées d’une vérification graphique à vide et d’un indexage automatique de la tourelle.
Dispositifs de sécurité intégrés et certifications internationales
La protection des opérateurs doit être intégrée à la conception de la presse, et non proposée comme une option. Vérifiez que la machine envisagée dispose de barrières immatérielles photoélectriques, de commandes accessibles à deux mains ou d’un arrêt d’urgence, ainsi que d’une protection hydraulique ou mécanique contre les surcharges. Des marquages reconnus à l’international, comme le marquage CE ou la conformité aux normes ISO, attestent également du respect d’exigences strictes en matière de sécurité structurelle et électrique.
4. Maintenance préventive, assistance technique et couverture de garantie
Entretien planifié pour garantir la fiabilité durable de la presse
Une maintenance préventive rigoureuse préserve la précision dimensionnelle et évite les arrêts imprévus coûteux. Établissez une liste de contrôle régulière pour l’atelier : vérification quotidienne du niveau d’huile hydraulique, contrôle hebdomadaire de la concentricité entre le poinçon et la matrice, et lubrification complète du bâti toutes les 500 heures de fonctionnement. Les presses équipées d’un système centralisé de lubrification automatique et de diagnostics embarqués simplifient encore la maintenance.
Assistance technique du fabricant et disponibilité des pièces de rechange
Un service après-vente réactif est tout aussi essentiel que la machine elle-même. Avant de signer le bon de commande, vérifiez la disponibilité locale des pièces de rechange courantes — poinçons, matrices, joints et modules de commande — ainsi que la clarté des conditions de garantie. Une livraison rapide des pièces évite que de simples éléments d’usure ne provoquent plusieurs semaines de blocage de la production.
5. Foire aux questions
Q1 : Comment calculer précisément la capacité de poinçonnage nécessaire pour différents métaux ?
Multipliez le périmètre de la découpe par l’épaisseur de la tôle et la résistance au cisaillement du matériau, puis appliquez un coefficient de sécurité. Vérifiez vos calculs à l’aide d’un tableau de capacité du fabricant ou d’un calculateur numérique d’effort pour dimensionner la presse avec précision.
Q2 : Une presse à poinçonner CNC est-elle rentable pour la production de petites séries ?
Oui, notamment lorsque des tolérances dimensionnelles serrées et des changements de série rapides sont nécessaires. Les presses CNC enregistrent les programmes de pièces pour les rappeler instantanément et réduisent considérablement le temps de traçage manuel, offrant un excellent retour sur investissement même pour des commandes récurrentes en petites séries.
Q3 : À quelle fréquence faut-il remplacer l’huile hydraulique d’une presse à poinçonner ?
Pour maintenir une pression stable et protéger les servovalves et les valves proportionnelles, remplacez l’huile hydraulique toutes les 1 000 heures de fonctionnement ou tous les 12 mois, selon la première échéance. Contrôlez régulièrement l’état des filtres.
6. Conclusion et collaboration avec JUGAO Choisir la presse à poinçonner idéale exige une évaluation globale qui va au-delà du prix d’achat initial. Du choix entre une plateforme mécanique, hydraulique ou CNC à la vérification de la capacité, des certifications de sécurité, de la facilité d’utilisation du logiciel et du service après-vente, chaque caractéristique influe sur l’efficacité à long terme de votre atelier. En faisant correspondre les capacités de la machine à vos besoins réels de fabrication, vous investissez dans un équipement de production fiable et rentable. Vous souhaitez bénéficier de conseils techniques personnalisés ou assister à une démonstration en direct des presses à poinçonner JUGAO ? Contactez l’équipe JUGAO dès aujourd’hui pour discuter de votre projet. |