- tél. :+86-13222111178
- e-mail :info@ntjugao.com



Principaux facteurs de consommation électrique des poinçonneuses et moyens de la réduire
Principaux facteurs de consommation électrique des poinçonneuses et moyens de la réduire
SOMMAIRE 1. Architecture de la machine : un facteur déterminant de la consommation électrique • Puissance du moteur d’entraînement, rendement et architecture de la chaîne cinématique • Inertie du volant et pertes énergétiques de l’embrayage-frein • Pression de la pompe hydraulique et régulation du débit • Intelligence de la commande CNC et algorithmes de mouvement 2. Influence des pièces et des paramètres de procédé sur la consommation électrique • Épaisseur de la tôle et résistance à la traction • Affûtage des outils et géométrie du jeu poinçon-matrice • Course du coulisseau et temps de maintien au point mort bas 3. Bonnes pratiques d’atelier pour réduire la consommation électrique • Planifier les opérations de forte puissance pendant les heures creuses • Optimiser les séquences d’imbrication et les trajectoires d’outils • Activer les fonctions de veille et de mise en veille automatique 4. Maintenance préventive et modernisation des équipements pour réaliser des économies à long terme • Mettre en place une maintenance prédictive basée sur l’état des équipements • Installer des variateurs de fréquence (VFD) sur les presses existantes • Passer à des systèmes de poinçonnage servo-électriques à entraînement direct 5. Foire aux questions • Mesurer et comparer avec précision la consommation électrique des presses • Prendre en compte la consommation d’air comprimé des circuits auxiliaires • Évaluer le retour sur investissement (ROI) des presses à haut rendement énergétique 6. Conclusion et accompagnement JUGAO pour les audits énergétiques |
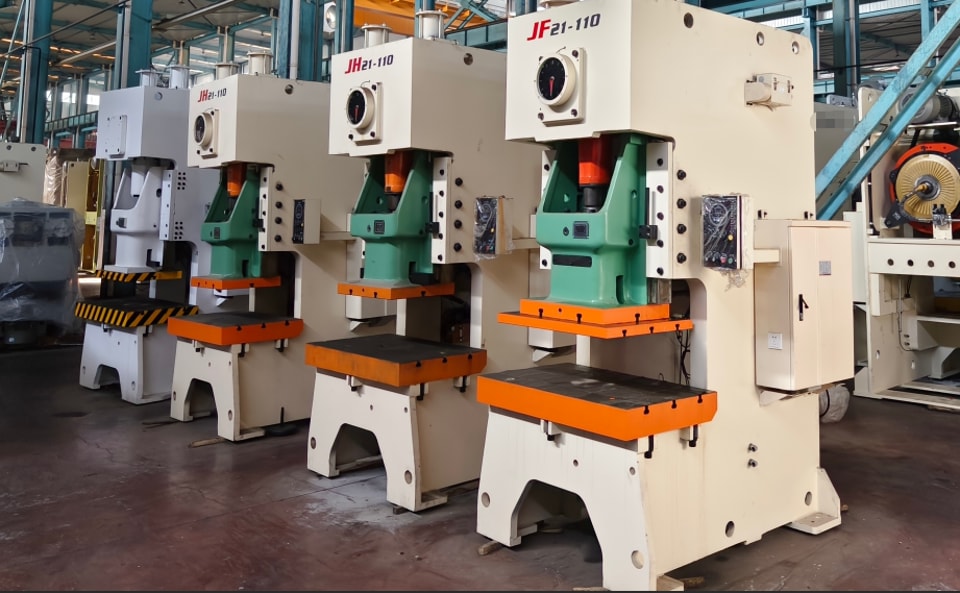
L’évaluation des presses dans un atelier de fabrication très actif révèle rapidement que la consommation électrique constitue un coût indirect discret, souvent négligé au quotidien jusqu’à l’arrivée des factures mensuelles d’énergie. Comprendre pourquoi deux presses de tonnage comparable affichent des profils de consommation en kilowattheures très différents est essentiel pour protéger les marges. Dans ce guide technique, nous examinons les facteurs mécaniques et opérationnels qui influent sur la consommation énergétique des poinçonneuses, expliquons comment suivre efficacement les indicateurs de puissance et présentons des méthodes éprouvées pour réduire la consommation d’électricité sans compromettre la cadence ni la précision des pièces.
1. Architecture de la machine : un facteur déterminant de la consommation électrique
Puissance du moteur d’entraînement, rendement et architecture de la chaîne cinématique
Le moteur d’entraînement principal représente la majeure partie de la charge électrique d’une presse. Les servomoteurs modernes à entraînement direct consomment généralement de 10 à 25 % moins d’électricité que les groupes hydrauliques traditionnels. Privilégier les moteurs certifiés IE3 ou IE4, associés à des variateurs régénératifs qui récupèrent l’énergie de freinage et la réinjectent dans le bus continu, permet de réduire considérablement la consommation nette.
Inertie du volant et pertes énergétiques de l’embrayage-frein
Les poinçonneuses mécaniques anciennes s’appuient sur de lourds volants d’inertie pour accumuler de l’énergie cinétique. Pourtant, chaque cycle d’embrayage entraîne d’importantes pertes sous forme de friction et de chaleur. Les ensembles embrayage-frein pneumatiques ou hydrauliques modernes, pilotés par une logique intelligente, limitent la rotation à vide du volant et réduisent le gaspillage électrique entre les frappes.
Pression de la pompe hydraulique et régulation du débit
Les poinçonneuses hydrauliques classiques maintiennent en marche des pompes à cylindrée fixe à la pression maximale du système, même lorsque le coulisseau est à l’arrêt. L’intégration de variateurs de fréquence (VFD) ou de systèmes servo-hydrauliques en boucle fermée adapte le débit de la pompe aux besoins instantanés de formage, réduisant fortement l’intensité absorbée par le moteur lors des phases de charge partielle ou de veille.
Intelligence de la commande CNC et algorithmes de mouvement
Les commandes CNC avancées calculent les trajectoires d’outils les plus courtes, éliminent les coups à vide superflus et regroupent les perforations voisines. Elles réduisent ainsi les déplacements de la table et la consommation totale en wattheures par pièce découpée. La mise à jour régulière du micrologiciel de la commande constitue une optimisation simple : les nouvelles versions logicielles intègrent souvent des profils d’accélération affinés et des fonctions de gestion de l’énergie.
2. Influence des pièces et des paramètres de procédé sur la consommation électrique
Épaisseur de la tôle et résistance à la traction
Le cisaillage de tôles épaisses ou d’alliages à haute limite d’élasticité, comme l’acier inoxydable, exige une force de poinçonnage supérieure, ce qui augmente directement le courant du moteur. Calculer le tonnage de cisaillage requis pour chaque tôle avant d’établir le devis permet d’estimer précisément les coûts énergétiques avant le début de la production.
Affûtage des outils et géométrie du jeu poinçon-matrice
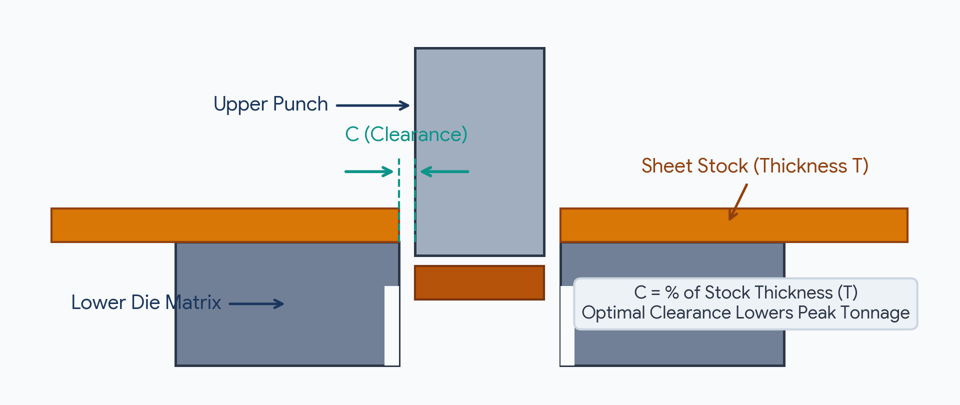
Des poinçons émoussés ou un jeu matrice-poinçon inadapté multiplient la force nécessaire pour cisailler le métal et entraînent une hausse du courant absorbé par le moteur. Un programme rigoureux de réaffûtage et le choix de jeux optimaux peuvent réduire l’intensité électrique de pointe jusqu’à 15 %, tout en prolongeant la durée de vie des outils.
Course du coulisseau et temps de maintien au point mort bas
Une course excessive du coulisseau gaspille de l’énergie électrique en allongeant inutilement son déplacement vertical. Programmer le point de retour haut juste assez élevé pour dégager la tôle et réduire le temps de maintien superflu au point mort bas permet à la fois d’augmenter la cadence de frappe et d’économiser l’énergie.
3. Bonnes pratiques d’atelier pour réduire la consommation électrique
Planifier les opérations de forte puissance pendant les heures creuses
Les tarifs d’électricité professionnels sont souvent nettement plus bas la nuit et le week-end. Programmer le poinçonnage de tôles épaisses ou les longues séries pendant les heures creuses peut réduire d’environ 15 à 20 % les dépenses mensuelles d’électricité du site.
Optimiser les séquences d’imbrication et les trajectoires d’outils
Organiser les frappes en fonction de leur proximité géométrique évite aux axes servo de multiplier les accélérations et décélérations d’un bout à l’autre de la table. Activer les modes d’imbrication à faible consommation dans le logiciel FAO et régler les rampes d’accélération en fonction de la dynamique de la presse permet de limiter les pics de puissance des axes.
Activer les fonctions de veille et de mise en veille automatique
Les centres de poinçonnage CNC modernes intègrent des modes de veille éco qui coupent l’alimentation des pompes hydrauliques et des entraînements servo pendant les arrêts. Même de brèves attentes de 30 secondes lors du chargement finissent par représenter un important gaspillage d’énergie au fil des milliers de cycles de production. Il est donc essentiel que les opérateurs activent systématiquement le mode veille.
4. Maintenance préventive et modernisation des équipements pour réaliser des économies à long terme
Mettre en place une maintenance prédictive basée sur l’état des équipements
Le suivi continu de la température du fluide hydraulique, du courant de phase du moteur et des vibrations du bâti permet de détecter les frottements mécaniques ou les fuites de valve bien avant qu’une panne majeure n’entraîne une hausse de la consommation électrique. Le relevé hebdomadaire de ces valeurs de référence permet aux équipes de maintenance d’intervenir de manière proactive.
Installer des variateurs de fréquence (VFD) sur les presses existantes
Pour les anciennes poinçonneuses équipées de moteurs asynchrones à vitesse constante, l’installation a posteriori d’un variateur de fréquence offre l’un des retours sur investissement les plus rapides : le coût est généralement amorti en moins de 24 mois sur les machines dont le cycle de fonctionnement varie.
Passer à des systèmes de poinçonnage servo-électriques à entraînement direct
Les presses de poinçonnage entièrement électriques à servomoteurs éliminent les circuits d’huile hydraulique, ainsi que les pertes liées au fonctionnement continu des pompes et la consommation des groupes de refroidissement. Le remplacement d’une presse hydraulique vieillissante par un système servo-électrique moderne permet couramment de réduire la consommation d’énergie de 30 à 40 % et de diviser par deux les coûts annuels de maintenance.
5. Foire aux questions
Q1 : Comment un atelier de fabrication peut-il mesurer avec précision la consommation électrique d’une poinçonneuse ?
Installez un sous-compteur dédié en ligne ou un enregistreur de puissance à pinces sur l’alimentation électrique principale de la presse afin de relever les kWh par équipe et par lot de pièces. La comparaison des relevés pour différents alliages et différentes épaisseurs permet de repérer rapidement les réglages inefficaces.
Q2 : Quelle part de la consommation énergétique totale d’une poinçonneuse est imputable à l’air comprimé ?
Les circuits pneumatiques utilisés pour l’évacuation des débouchures, la lubrification des outils par brouillard et le soufflage des pièces représentent généralement 5 à 10 % de la consommation énergétique totale de la machine. Réparer les fuites des collecteurs et régler la pression d’air au niveau minimal efficace évite le gaspillage lié au fonctionnement continu du compresseur.
Q3 : Les poinçonneuses économes en énergie justifient-elles leur prix d’achat initial plus élevé ?
Pour les fabricants ayant des volumes de production moyens à élevés, la réponse est clairement oui. Lorsque le tarif industriel dépasse 0,10 $ par kWh, les économies sur les factures d’électricité et la réduction de la maintenance hydraulique compensent généralement le surcoût initial en 18 à 36 mois.
6. Conclusion et collaboration avec JUGAO Réduire la consommation électrique du poinçonnage de tôles exige de combiner judicieusement des entraînements à haut rendement, une programmation FAO intelligente et une maintenance rigoureuse de l’outillage. En modernisant les moteurs et les variateurs, en optimisant les séquences de frappe et en maintenant les arêtes de coupe bien affûtées, votre site peut réduire considérablement ses dépenses en kilowattheures sans sacrifier le débit ni la qualité des bords. Vous souhaitez évaluer les performances de votre ligne de presses ou découvrir les solutions servo-électriques de nouvelle génération ? Contactez dès aujourd’hui l’équipe d’ingénierie JUGAO : nous vous aiderons à repérer les économies d’énergie immédiates et les améliorations à fort retour sur investissement adaptées à vos objectifs de production. |